Geschlossenes Laserschweißen: Echtzeit-Prozesssteuerung verhindert Schweißfehler
Schließkreislaserschweißen verändert die Art und Weise, wie die Schweißqualität von hochtaktigen und sicherheitskritischen Produktionslinien kontrolliert wird. Die herkömmliche Methode besteht darin, zuerst feste Parameter festzulegen und anschließend das fertige Produkt nachzuversuchen, während ein geschlossenes Schleifsystem den Zustand des Schmelzpols während der Schweißformung in Echtzeit beobachtet und den Laserausgang sofort korrigiert. Für Anwendungsszenarien wie die Montage von Antriebsbatterien, die Luft- und Raumfahrtverbindung löst dieser Wandel eine langjährige strukturelle Schwäche bei herkömmlichem Laserschweißen: wie Fehler bei kleinen Löchern zusammenbrechen, Spritzen, Luftlöchern etc. auftreten vorher Erkennen und verhindern.
Dieser Artikel wird eine systematische Einführung in das Arbeitsprinzip der geschlossenen Laserschweißsteuerung, die für die Realisierung des Echtzeitschlusses erforderlichen Sensoren und AI Architektur, Einschränkungen von offenen Schweißsystemen und warum800Die Reaktionsverzögerung in Mikrosekunden ist zum Branchenbenchmark für die Echtzeitüberwachung der Schweißqualität geworden.
Warum gibt es herkömmliches Laserschweißen? "Blinde Rückmeldungszone"
Typische Prozesse der Öffnungsschleifensteuerung
Derzeit folgen die meisten Faserlaserschweißsysteme auf der Produktionslinie diesem Prozess:→Laserschweißen→Abholung→Offline-Prüfung. Dieser Rückkopplungszyklus dauert in der Regel mehrere Stunden, während der physikalische Prozess, der die Schweißqualität bestimmt, in einer Millisekunde oder sogar kürzeren Zeitskala stattfindet.
Diese Fehlversammlung der Zeitskala ist die Kernbegrenzung des offenen Ringschweißens. Der Laser selbst kann auf Mikrosekundenbereich reagieren, aber das System, das für die Fehlerüberwachung zuständig ist, reagiert im Moment des Schweißens. " Ich kann nicht sehen."jegliche Prozessinformationen.
Warum gibt es eine Qualitätsdecke im offenen Ringsystem
Das offene Ringsystem verwendet für jedes Werkstück die gleichen festen Parameter——Leistung, Geschwindigkeit, Fokuslage, Impulswellenform, ohne Berücksichtigung der ständigen Veränderungen der tatsächlichen Arbeitsbedingungen. In der realen Produktion schwanken die folgenden Variablen immer:
· Unterschiede zwischen Werkstücken ——Die Spalttoleranz, der Oberflächenoxidationsgrad, die Unterschiede in der Beschichtungsarge und die wiederholte Positionierungsgenauigkeit der Befestigungen beeinflussen die Energiekopplung der Schweißschnittstelle.
· Wärmeakkumulationseffekt ——Das erste Produkt, das im kalten Startzustand geschweißt wird, wird nach mehreren Stunden heißes Eintauchen mit der Einrichtung geschweißt500Selbst wenn die Eingabeparameter vollständig konsistent sind, unterscheiden sich die tatsächlichen physikalischen Prozesse.
· Kleine Loch Instabilität ——Kleine Dampflöcher, die beim Schweißen entstehen (keyholeEs kollabiert und entsteht tausende Male pro Sekunde, und jeder Kollaps ist ein potenzielles Loch oder Spritzereignis.
Um diesen Veränderungen zu begegnen, verwenden Öffnungssysteme in der Regel konservativere Prozessfenster, um sicherzustellen, dass sie unter den schlimmsten Bedingungen weiterhin funktionieren. Der Preis ist jedoch: Unter den meisten normalen Arbeitsbedingungen läuft das System tatsächlich immer in einem suboptimalen Zustand.
Arbeitsprinzip des geschlossenen Laserschweißens
Drei Voraussetzungen für ein echtes geschlossenes System
Ein wirklich effektives geschlossenes Laserschweißkontrollsystem erfordert die Zusammenarbeit der folgenden drei Elemente:
1. Prüfung ( Detection ) ——Der Sensor muss den Zustand des Schmelzpools während des Schweißformprozesses in Echtzeit beobachten, anstatt sich auf eine Nachschweißdetektion zu verlassen.
2. Verzögerung ( Latency ) ——Die Zeit von der Erkennung bis zur Durchführung der Korrektur muss kürzer sein als die Entwicklung des Fehlereignisses selbst.
3. Korrekturgeschwindigkeit ( Correction Speed ) ——Die Laserlichtquelle muss über eine ausreichend schnelle Leistungsmodulation verfügen, um Korrekturaktionen durchzuführen.
Warum Asia800 Mikrosekunden Verzögerung ist ein Branchenstandard
Die Evolutionszeit eines kleinen Löcherkollapses ist in der Regel 0.5 ~2zwischen Millisekunden. Wenn die Reaktionszeit des Steuersystems dieses Fenster überschreitet, können die Parameter des nächsten Schweißzyklus erst nachher angepasst werden, ohne den auftretenden Fehler zu beheben.
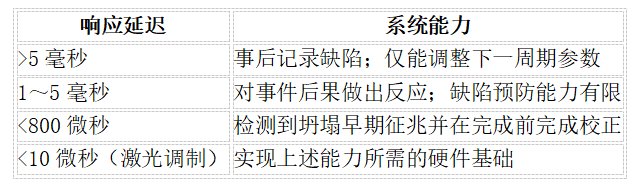
In Asien 800 Bei einer Verzögerung von Mikrosekunden kann das System frühe Anzeichen wie Veränderungen der Tiefe kleiner Löcher und Veränderungen der Plasma-Emissionsintensität erkennen und die Laserausgabe anpassen, bevor ein Zusammenbruch vollständig stattfindet. Genau das."Prädiktive Korrektur"und"Passive Aufzeichnung"Wesentlicher Unterschied zwischen.
Sensorische Architektur für die Echtzeit-Schweißqualitätsüberwachung
Die genaue Erkennung des Verhaltens von kleinen Löchern und Schmelztecken erfordert die Zusammenarbeit mehrerer komplementärer Sensorkanäle, da ein einziger Sensor den gesamten Prozesszustand nicht vollständig erfassen kann.
Optische Kohärenz (OCT)
OCT Direkte Messungen der Tiefe kleiner Löcher auf Submikrometer-Ebene sind möglich. Da sie durch Plasmafederstörungen viel weniger beeinflusst wird als herkömmliche sichtbare Lichtbildgebung,OCTDie Möglichkeit, Schmelztiefendaten direkt zu lesen, anstatt sie indirekt anhand von Parametern wie Leistung und Geschwindigkeit zu berechnen.
Mehrwellenlänge-optische Detektions-Array
Verwendung UV (300~500nmSichtbares Licht (700~900nmInfrarot (1000~1100nmDrei-Kanal-optischer Detektor,100kHzDie oben genannten Abtastraten werden synchron erfasst und die einzelnen Kanäle erfassen unterschiedliche Prozessinformationen:
·UV Kanal: Plasma Emissionsstärke
·Sichtbarer Lichtkanal: Schmelzpool-Wärmestrahlung
·Infrarotkanal: Rückstreuung und Rückreflexionssignale im Laserbereich
Die dreikanalige synchrone Erfassung bietet dem Steuersystem eine bessere Unterscheidungsfähigkeit als ein Einkanalsensor.
HochgeschwindigkeitCMOS Kamera
pro Sekunde 1 bis10Mit einer Geschwindigkeit von Millionen Bildern liefert eine Hochgeschwindigkeitskamera Rauminformationen, die Punktsensoren nicht erreichen können——Die Geometrie des Beckens, die Form der kleinen Löcher und der genaue Ort, an dem Spritz entsteht. In Kombination mit Zeitreihenerfassungsdaten kann das System nicht nur"Erkennt"Auch die genaue Positionierung von Mängeln ist möglich.
Nachschweißformkamera
Die Nachschweißformkamera dient zur Messung der Oberflächengeometrie der Schweißnahte und bildet einen geschlossenen Schleifen zwischen Echtzeitprozessdaten und den Akzeptansstandards auf Werkstückebene.
Entscheidungsfindung auf SubmillisekundenAI-Verarbeitungsarchitektur
mit 100kHz Die Menge der erfassten Sensordaten mit einer Probenaufnahme von mehr als herkömmlichPIDDie Verarbeitungsfähigkeit des Controllers innerhalb des gewünschten Zeitfensters. Daher wird in der Regel hierarchischAIStruktur:
· CNN (Neurales Netzwerk) ——Umgang mit räumlichen Anomalien in Hochgeschwindigkeitskamerabildern und Erkennung von kleinen Lochstabilitätsmustern und geometrischen Abweichungen des Schmelzpools.
· LSTM (Langzeitgedächtnisnetzwerk) ——AnalyseOCTZeitreihenmuster in optischen Erkennungsdaten, um ihre Vorläufer-Signale vor dem Zusammenbruch zu erkennen.
· Neurale Informationsnetzwerke ( PINN ) ——Die Einschränkung der Modellleistung durch die Gesetze der Thermodynamik reduziert das Risiko, dass das Modell Korrekturvorschläge gibt, die physikalisch nicht durchführbar sind oder zu sekundären Mängeln führen können.
In dieser Verarbeitungsverbindung ist die deterministische Zeitreihenfolge genauso wichtig wie die Rechenleistung. Stitterung im Schaltkreis ( jitter Verzögerungsschwankungen einführen, unabhängig davon, wie stark das einzelne Modell ist, wird das Sub-Modell geschwächt.800Wirkung des Mikrosekundenziels.
Schweißverfolgbarkeit: Digitales Archiv hinter jeder Schweißnaht
Jedes Schweißereignis generiert eine vollständige Aufzeichnung mit Zeitstempel, einschließlich OCT Schmelztiefendaten, optische Erkennungssignale für alle Kanäle, Kamerarahmenfolge,AIDie Entscheidungsprotokolle und die tatsächlich durchgeführten Korrekturaktionen werden mit der spezifischen Werkstückseriennummer verknüpft.
Bei der Montage von Antriebsbatterien und der Luft- und Raumfahrtfertigung wird die Schweißverfolgbarkeit auf Werkstückebene zunehmend zu einer harten Anforderung für den Zertifizierungszugang und nicht zu einer optionalen Funktion. Strukturierte digitale Aufzeichnungen machen den gesamten Prozess in diesem Massenproduktionsgröße rückgängig.
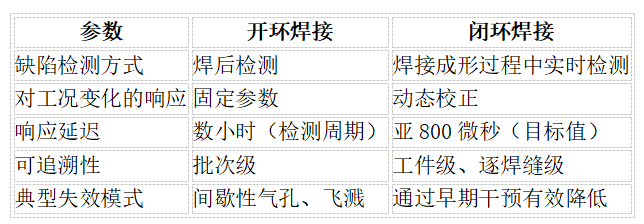
Wichtige Unterschiede zwischen offenem und geschlossenem Laserschweißen
Wie man ein geschlossenes Laserschweißsystem bewertet
Um zu beurteilen, ob ein Engineering-Team die Einführung einer geschlossenen Kreislaufsteuerung in eine Produktionslinie erfordert, helfen die folgenden Fragen, die bestehenden Lücken zu klären:
·Ist der Schweißbereich mit Echtzeitsensoren ausgestattet? Welche sind konfiguriert?
·End-to-End-Prüfung - Wie hoch ist die Korrekturverzögerung tatsächlich?
·Sind die Qualitätsdaten nahtlos nachweisbar oder bleiben sie nur auf Chargenebene?
·Ist ein intermittierender Luftporungsfehler mit der Klemmtemperatur, dem Schichtwechsel oder den Schwankungen von Materialpartien verbunden?
Wenn Mängel wie Luftlöcher intermittent sind und mit den Arbeitsbedingungen verbunden sind, bedeutet dies in der Regel, dass dies eine inhärente Einschränkung des offenen Ringsystems ist, die nur durch die Parametereinstellung schwer gelöst werden kann.——Denn die Änderungsgeschwindigkeit der Eingangsvariablen ist schneller als die Reaktionsgeschwindigkeit der Steuerschaltung.
Häufig gestellte Fragen (FAQ)
1.Was ist geschlossenes Laserschweißen? Schließkreislaserschweißen ist eine Methode der Prozesssteuerung: Der Sensor überwacht den Schweißprozess in Echtzeit und richtet den Laserausgang automatisch an, bevor Unstabilitäten wie der Zusammenbruch kleiner Löcher zu Mängeln führen, anstatt sich auf eine Nachschweißprüfung zu verlassen, um Probleme zu erkennen.
2.Warum ist Reaktionsverzögerung so wichtig für die Qualitätskontrolle des Laserschweißens? Der Zusammenbruch kleiner Löcher ist eine der Hauptursachen für Luftporen und Spritzdefekte, deren Evolutionszeit in der Regel 0.5 ~2zwischen Millisekunden. Wenn die Kontrolle des Systems-Korrekturverzögerungen, die dieses Fenster überschreiten, können nur Mängel aufzeichnen und nicht verhindert werden. Verzögerung unter800In Mikrosekunden kann das System die Korrektur während der Start-Phase des Zusammenbruchs abschließen.
3.Welche Sensoren werden in der Regel für die Echtzeit-Schweißüberwachung verwendet? Zu den gängigen Sensoren gehören optische Kohärenztiefenbildgebung zur Messung der Tiefe kleiner Löcher ( OCT Multi-Wellenlänge-Photoelektrodetektor-Arrays zur Erfassung von Plasma- und Wärmestrahlungssignalen sowie Hochgeschwindigkeitskameras zur Beobachtung der Schmelzpoolgeometrie und der Spritzpositionierung. Da ein einziger Sensor kein vollständiges Prozessbild liefern kann, werden diese Sensoren in der Regel in Kombination verwendet.
4.Warum ist Schweißverfolgbarkeit so wichtig für Antriebsbatterien und Luft- und Raumfahrtanwendungen? Die Schweißverfolgbarkeit auf Werkstückebene ermöglicht die Übereinstimmung von Prozessdaten wie Schmelztiefe und Korrekturvorgänge mit spezifischen Werkstückseriennummern und unterstützt den Zugang zu Qualitätsprüfungen und Zertifizierungen, die in der Massenproduktion sicherheitskritischer Komponenten zunehmend zur Pflicht werden.
Schlussfolgerung
Das geschlossene Laserschweißen löst ein Kernproblem, das ein offenes Ringsystem allein durch die Parameteranpassung nicht lösen kann: Prozessinstabilitäten werden während des Schweißens noch im Formprozess erkannt und korrigiert. Durch Integration OCT Optoelektronische Erkennung mit mehreren Wellenlängen, Hochgeschwindigkeits-Bildgebung und physikalische EinschränkungenAIModell, ein geschlossenes Schleifsystem, das sich auf die Erkennung widmet-Komprimierungsverzögerung korrigieren800Mikrosekunden unter dieser Trennlinie——Genau das."Prädiktive Korrektur"und"Passive Aufzeichnung"Wasserverteilung. Für Hersteller, die Antriebsbatterien oder Schweißqualitätssysteme in der Luft- und Raumfahrt bewerten, sind Reaktionsverzögerung, Sensorabdeckung und Rückverfolgbarkeit auf Werkstückebene drei Schlüsselkriterien, um zu beurteilen, ob eine Architektur die Anforderungen an die Massenproduktion erfüllt.
- Signal verloren
 0