Was ist das Laseroverlayverfahren?
Das Laseroverlayverfahren ist eine Technologie zur Oberflächenmodifizierung von Teilen. Im Wesentlichen wird das Overlaymaterial auf die Oberfläche des Grundmaterials mithilfe der Präformpulvermethode oder der Synchronpulverschubmethode zugeführt und unter der Wirkung eines Laserstrahls mit hoher Energiedichte schnell geschmolzen, erweitert und schnell erstarrten, um eine Schicht zu bilden, die einen extrem niedrigen Verdünnungswert aufweist und metallurgisch mit der Matrix verbunden ist. Dadurch können Defekte repariert werden und die Verschleiß-, Korrosions-, Wärme- und Oxidationsbeständigkeit der Grundschicht verbessert werden.
Kerneigenschaften der Laseroverlaytechnologie
- Starke metallurgische Verbindung, niedriger VerdünnungswertDie Overlatschicht und die Matrix bilden eine starke Verbindung durch metallurgische Verbindung. Die Bindungskraft ist weit höher als die der herkömmlichen Technologie. Der Verdünnungswert kann auf weniger als 5% begrenzt werden, was die Leistungseinbußen des Grundmaterials verringert.
- Schnelles Abkühlen, hervorragende LeistungDie Abkühlrate erreicht 10^ 6 K/s und bildet feine kristalline oder amorphe Strukturen mit der höchsten Härte und erhöhten Verschleißfestigkeit um mehr als 20-mal
- Flexible Technologie, breite AnwendbarkeitUnterstützung der Synchronpulverschub (Automatisierung, hohe Genauigkeit) und der Präformpulverschub (geeignet für komplexe Formen). Es kann verdeckte Löcher, Mulden und andere präzise Komponenten reparieren.
- Umweltfreundlich und effizient, Energie- und ZeitsparendOhne Lärm, Staub und schädliche Emissionen. Der Energieverbrauch ist um 50% niedriger als bei der herkömmlichen Technologie
- Automatisierte PräzisionsverarbeitungKleiner Wärmeeinflussbereich, Verformung des Werkstücks von weniger als 0,1mm, geeignet für dünnwandige Teile oder Präzisionsanforderungen
Anwendungsszenarien des Laseroverlayverfahrens
Das Laseroverlayverfahren hat die Vorteile der automatisierten Reparatur, der metallurgischen Verbindung zwischen der Reparaturschicht und der Matrix, der hohen Stärke, der geringen Wärmeeintragung, der geringen Verformung des Teils und der exakten und steuerbaren Reparaturgröße. Es hat keine Umweltverschmutzung und die Betriebsleistung nach der Reparatur wird erheblich verbessert. Diese Technologie wurde erfolgreich bei der Reparatur von wichtigen und kritischen Teilen wie Ölförderausrüstung, Metallwalzen, Generatorgruppen usw. eingesetzt und hat bedeutende wirtschaftliche und soziale Nutzen erzielt.
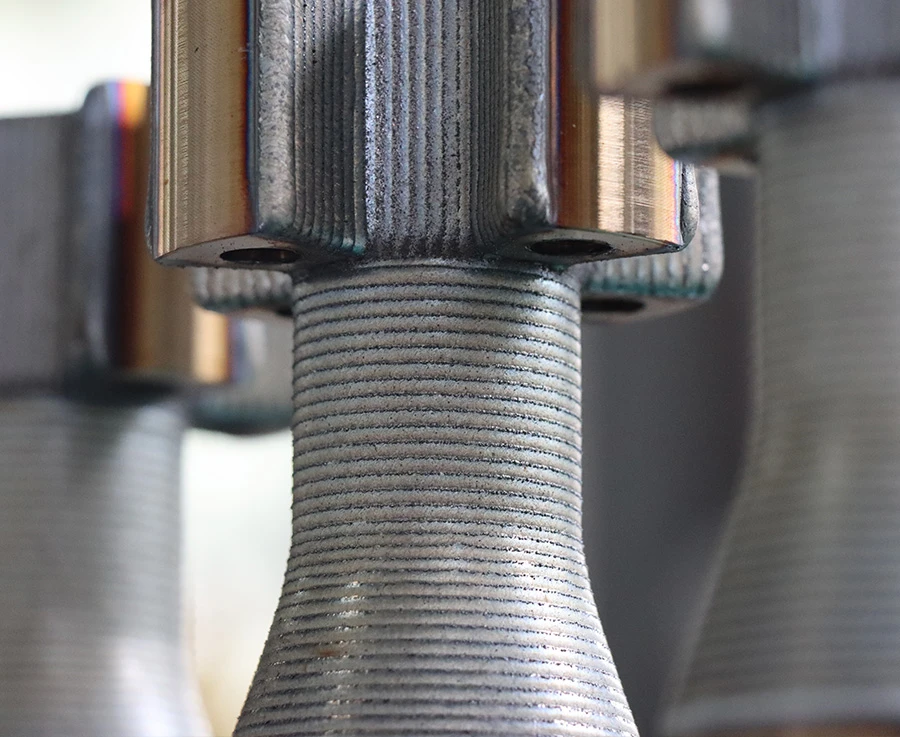
Metallindustrie
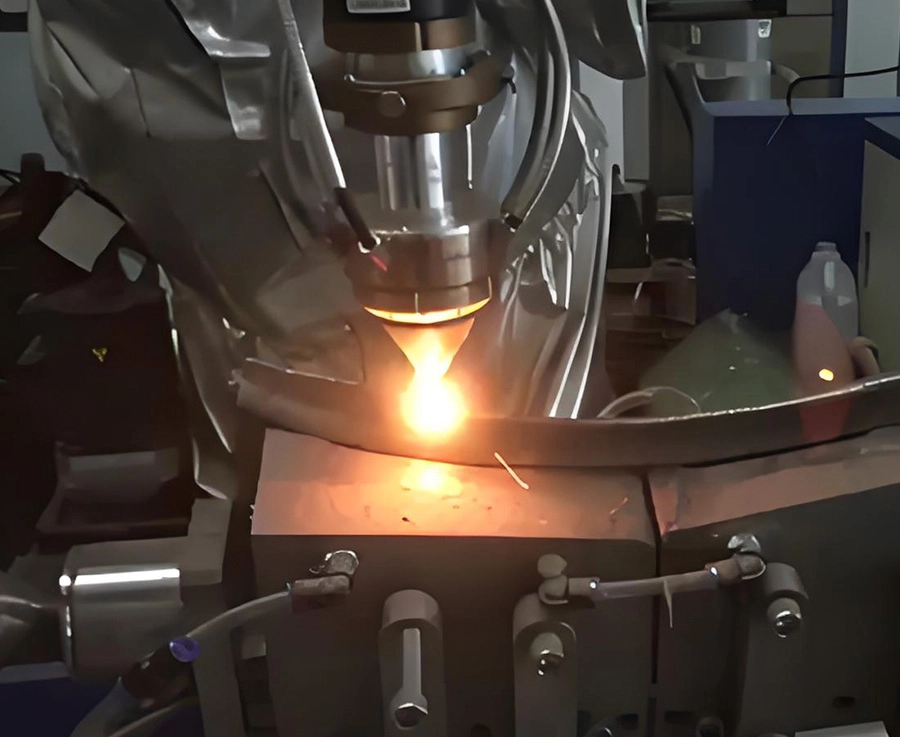
Metallumrandung der Motorenflügel
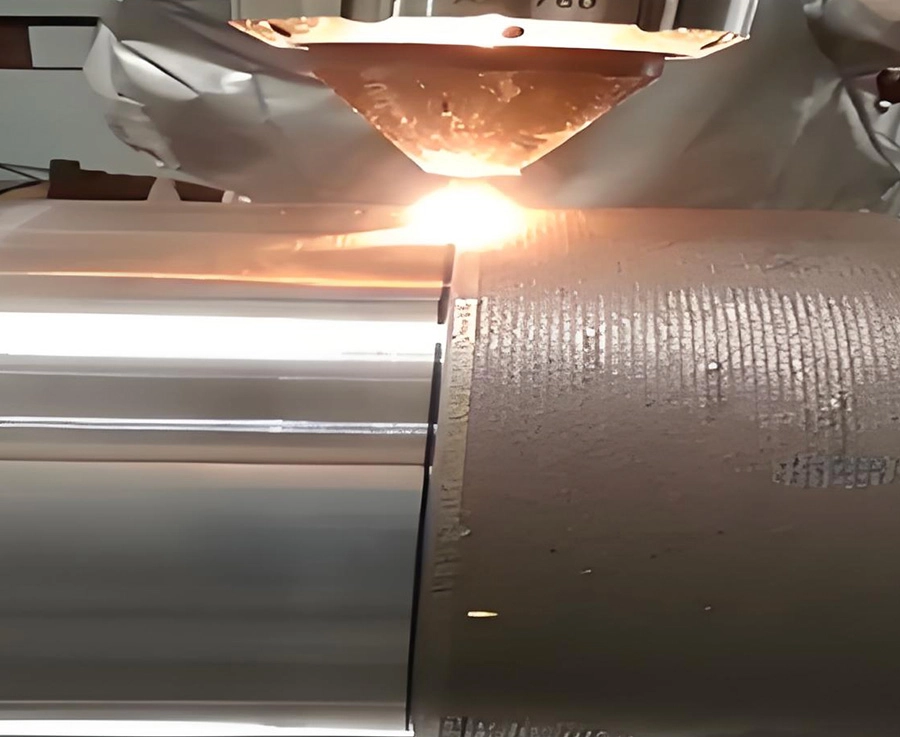
Prüfung der Antriebseinheiten der Flugzeugfahrgestelle
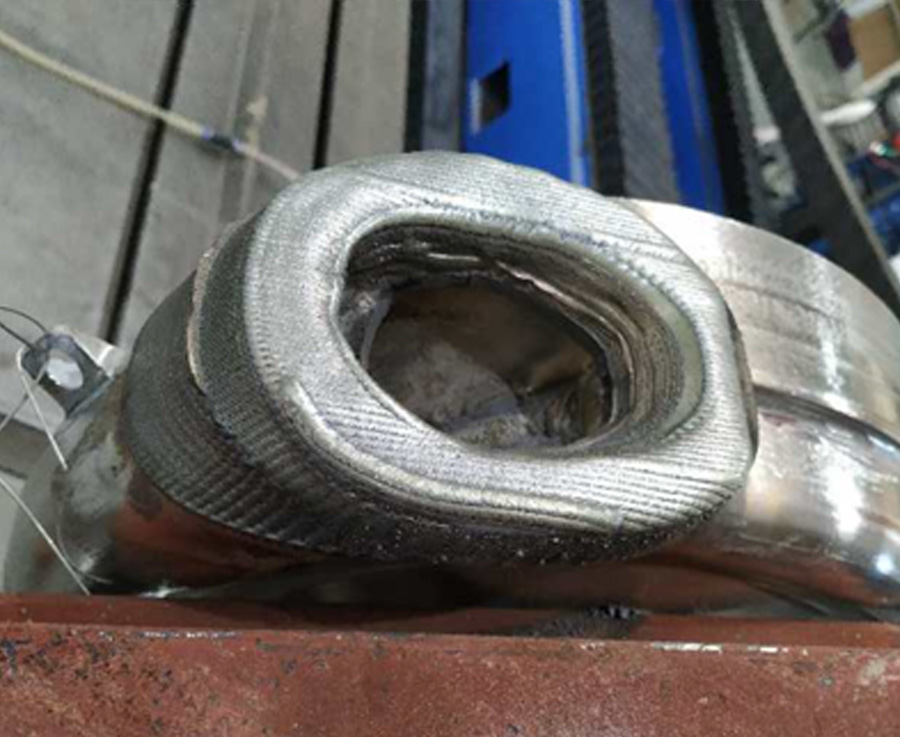
Kernhochdruckturbopumpengehäuse
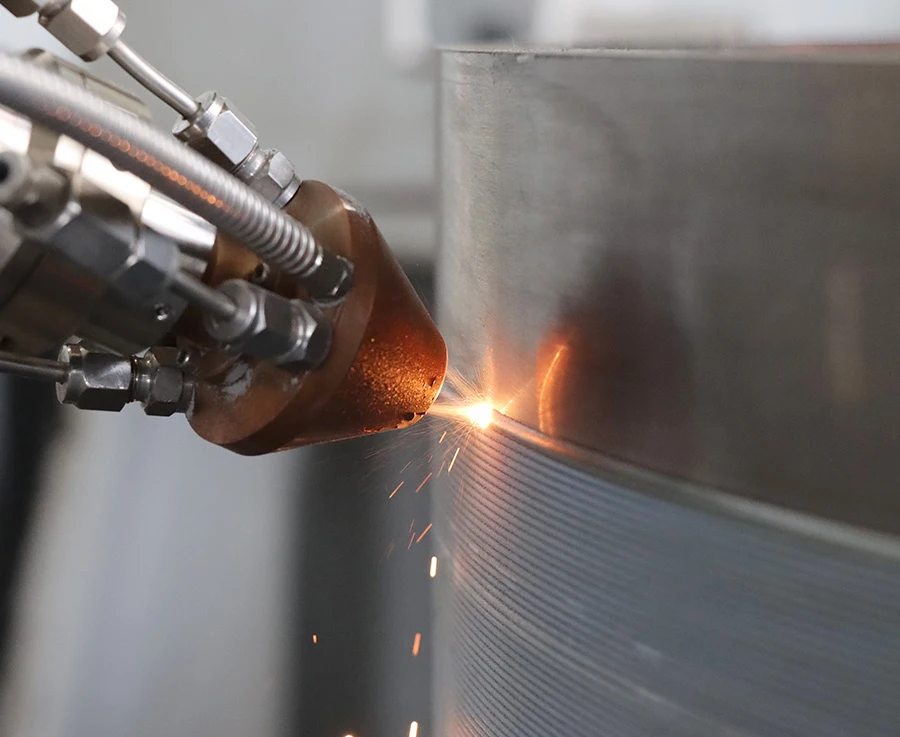
Laserverkleidung
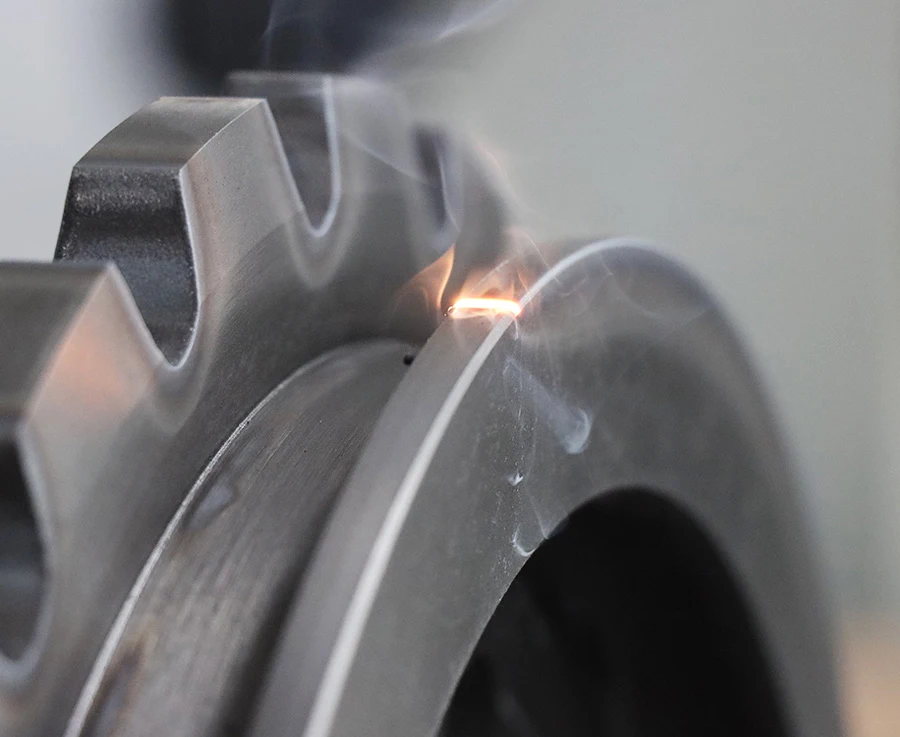
Laserverkleidung
- Metallindustrie
- Metallumrandung der Motorenflügel
- Prüfung der Antriebseinheiten der Flugzeugfahrgestelle
- Kernhochdruckturbopumpengehäuse
- Laserverkleidung
- Laserverkleidung
Prinzip des Laseroverlayverfahrens
Das Laseroverlayverfahren erzielt die Oberflächenverstärkung von Materialien durch Hochenergielaser-Schmelzen + schnelles Erstarren und verfügt über hohe Bindungsstärke, anpassbare Leistung und Präzisionsverarbeitungsfähigkeit. Es wird weitgehend in der industriellen Reparatur und der Herstellung von High-End-Teilen eingesetzt.
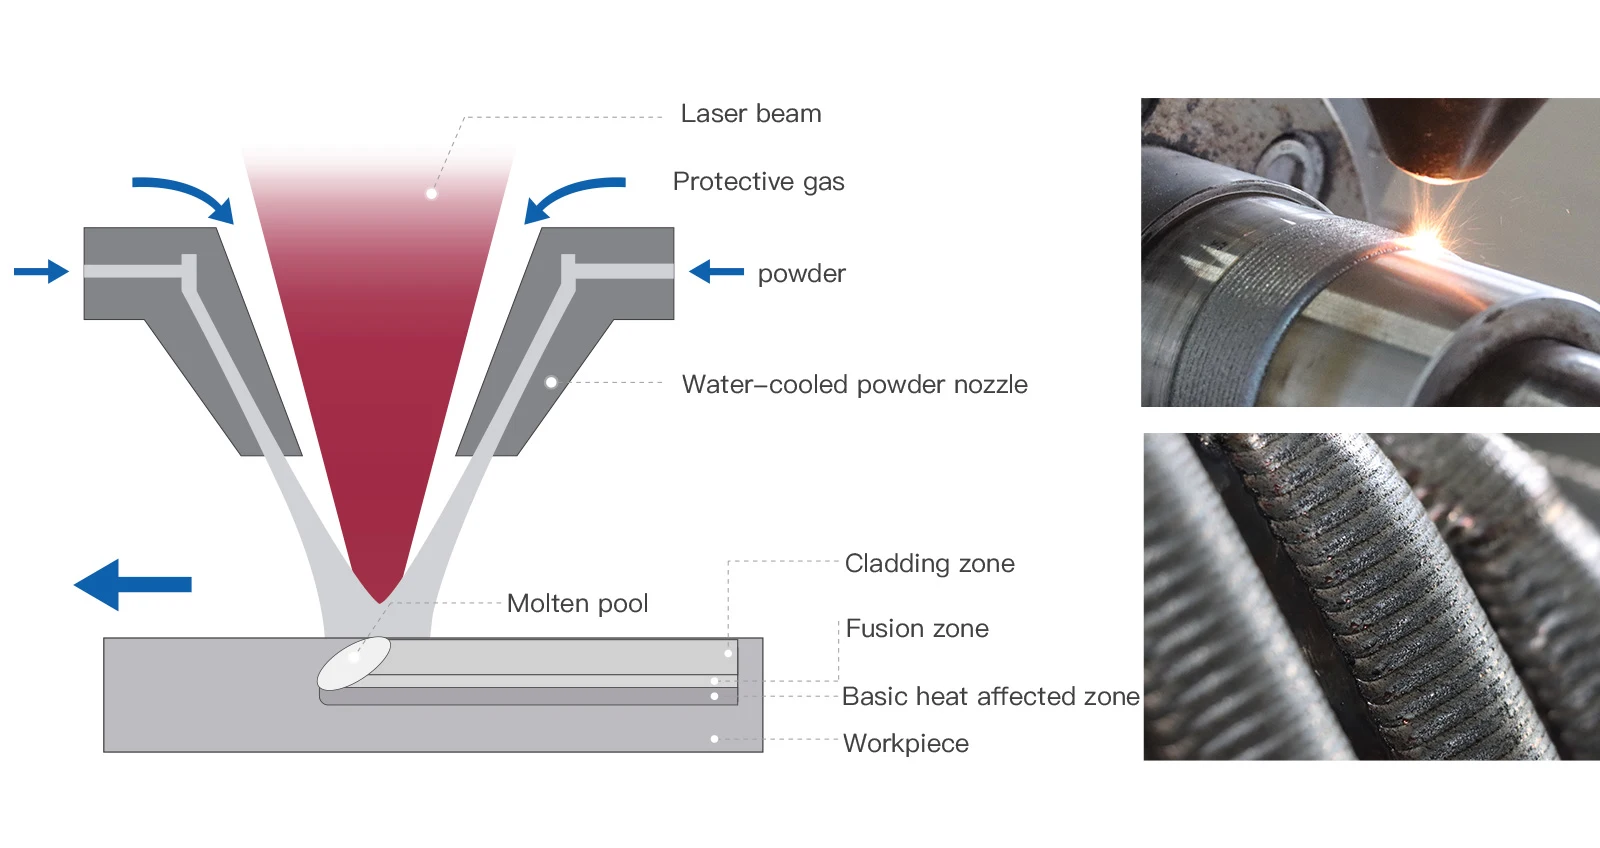
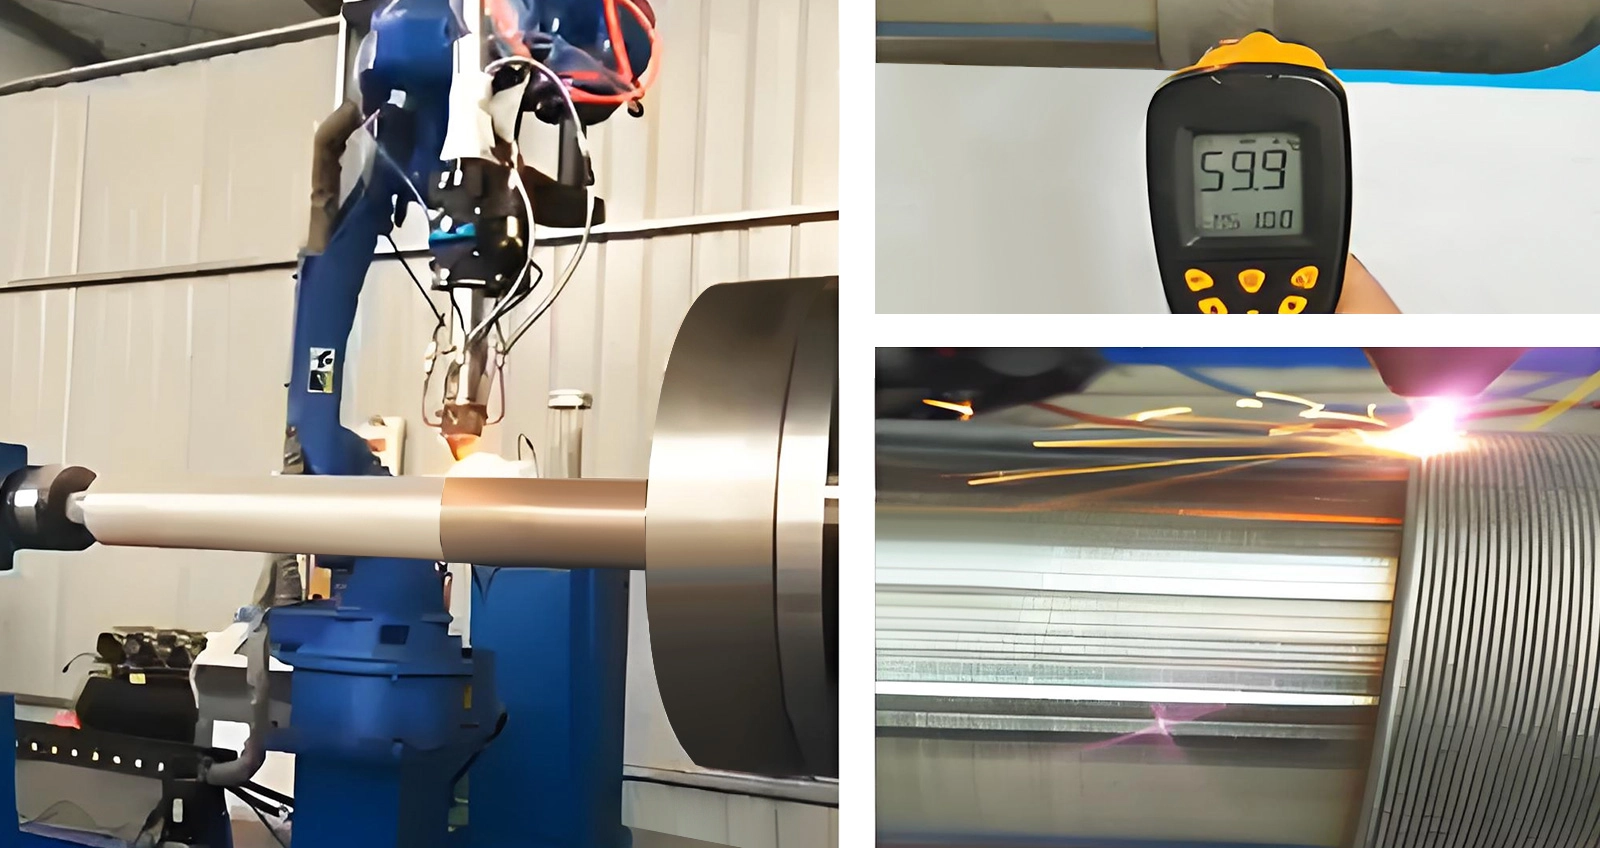
Typische Anwendungsszenarien von GW Laser YLLS-Clad-6000-W Laser
- Produktname: Hydraulischer Säule für die Kohleindustrie
- Laser: GW Laser YLLS-beschichtet-6000-W
- Verfahrensweise: Axialer Pulvertransport, Hochgeschwindigkeitsaufschmelzung, Geschwindigkeit >10m/min
- Aufschmelztemperatur der Bahn: Etwa 60°C
- Produktname: Hydraulischer Säule für die Kohleindustrie
- Laser: GW Laser YLLS-beschichtet-6000-W
- Verfahrensweise: Axialer Pulvertransport, Standardaufschmelzung, Geschwindigkeit: 1.0~1.5m/min
- Aufschmelztemperatur der Bahn: Etwa 800-900°C
Schlüsselige Faktoren für die Qualität der Formgebung
Im Gegensatz zu traditionellen Metallabtrags- oder Isometrischen Fertigungsmethoden verwendet die Metall-Additiv-Fertigungstechnik einen Punkt-zu-Punkt und Schicht-zu-Schicht Aufbau. Der Formprozess beinhaltet komplexe Massen- und Wärmeübertragungsvorgänge, und die Genauigkeit, Struktur und Leistungsfähigkeit des Produkts sind eng mit der Metall-Additiv-Fertigungsausrüstung, Materialien und Prozessen verbunden.
Schlüsselfaktoren
- Gerät
- Material
- Verfahren
- Wärmequellenparameter, Bewegungsparameter, Steuerungsweise
- Materialart, Materialform, Materialqualität
- Formgebungsparameter, Formgebungsprinzip, Scannenstrategie
Vergleich der Vorteile zwischen herkömmlichem Cladding und Laser Cladding
Heutzutage ist es erforderlich, um wettbewerbsfähig zu bleiben, die Kosten zu senken, die Effizienz zu steigern und die Qualität der Teile zu stabilisieren. Da die herkömmlichen Technologien diese Anforderungen nicht erfüllen können, wenden sich immer mehr Hersteller von den herkömmlichen Overlaytechnologien ab.
Plasmawiderstandsschweißen
 Nach dem Plasmawiderstandsschweißen ist die Bindungsstärke relativ niedrig, und die Beschichtung fällt leicht ab.
Laseroverlayverfahren
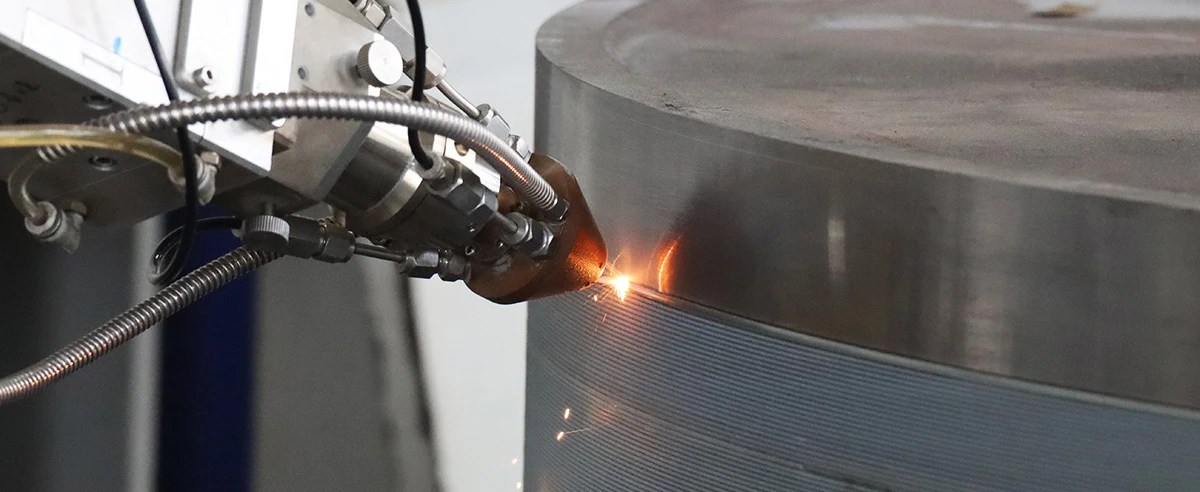
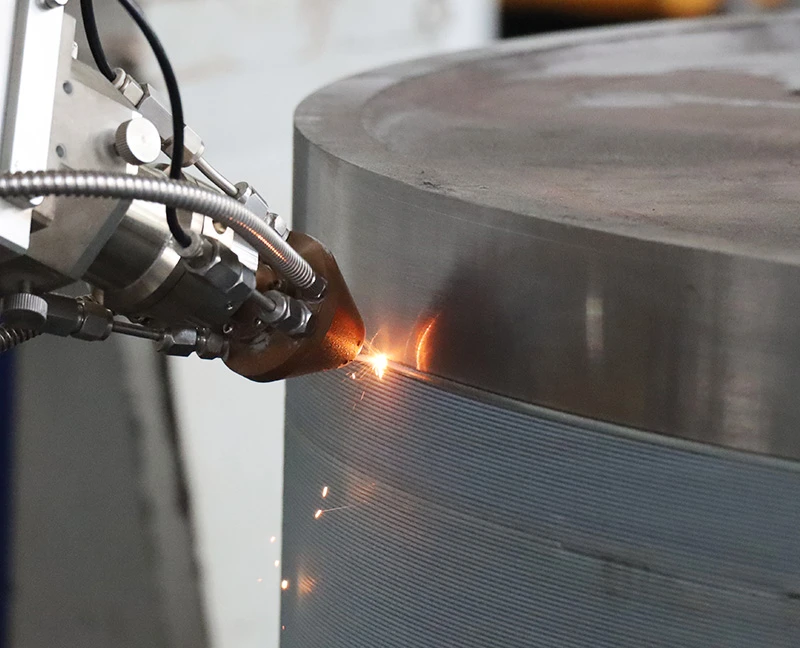 Das Laseroverlayverfahren hat die Vorteile eines niedrigeren Verdünnungswerts, einer besseren Verarbeitungsflexibilität und eines geringeren Wärmeeinflusses auf das Werkstück.
Thermisches Spritzen
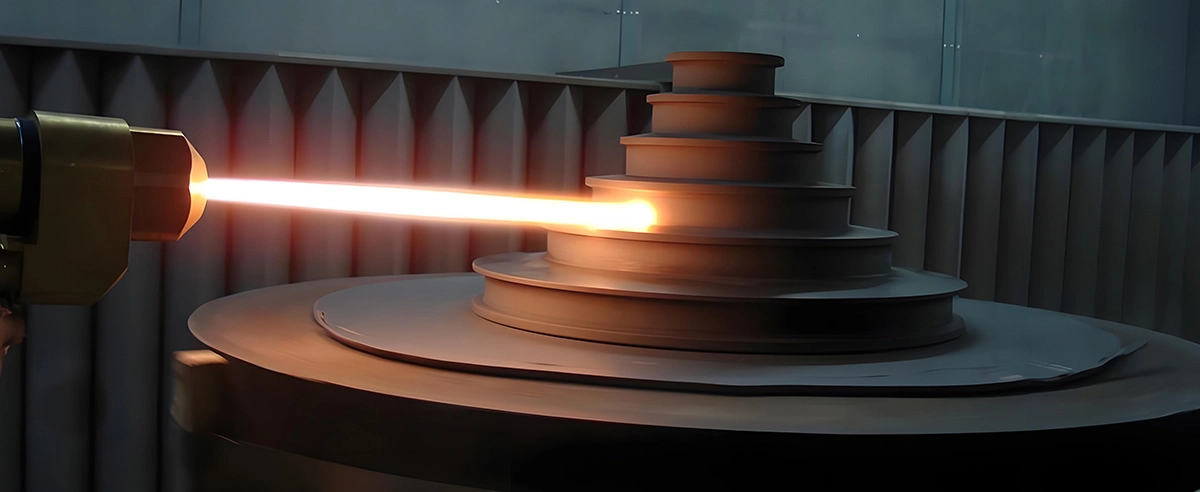
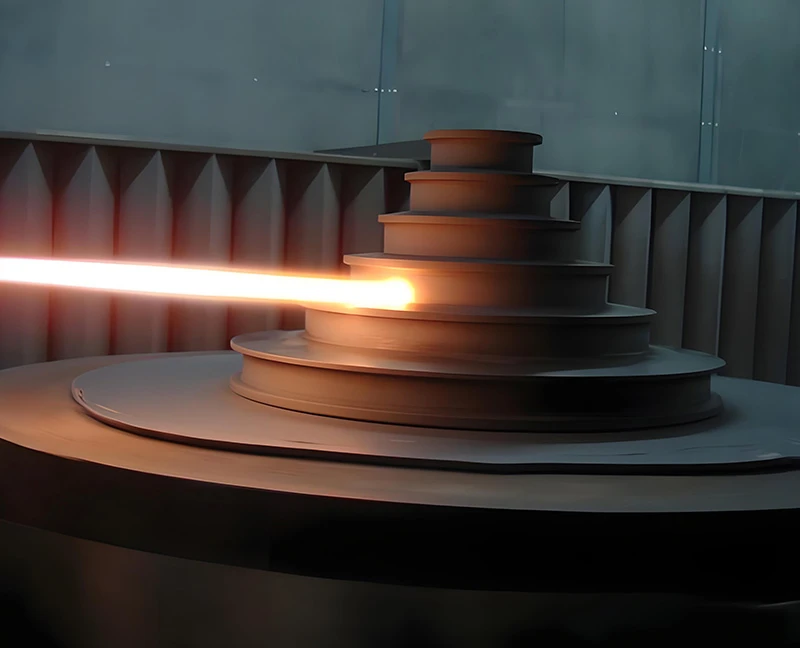 Obwohl die Abscheiderate der thermischen Spritzbeschichtung hoch ist, beträgt die Pulververwertung nur 50%. Die Beschichtung hat eine Porenrate von 1% bis 2%, und die Korrosionsmittel können durch diese Poren die Matrix angreifen. Das thermische Spritzen kann bei der Arbeit leicht Lärm und Staubverunreinigungen verursachen, was die Umwelt und die Gesundheit der Menschen beeinträchtigt.
Laseroverlayverfahren
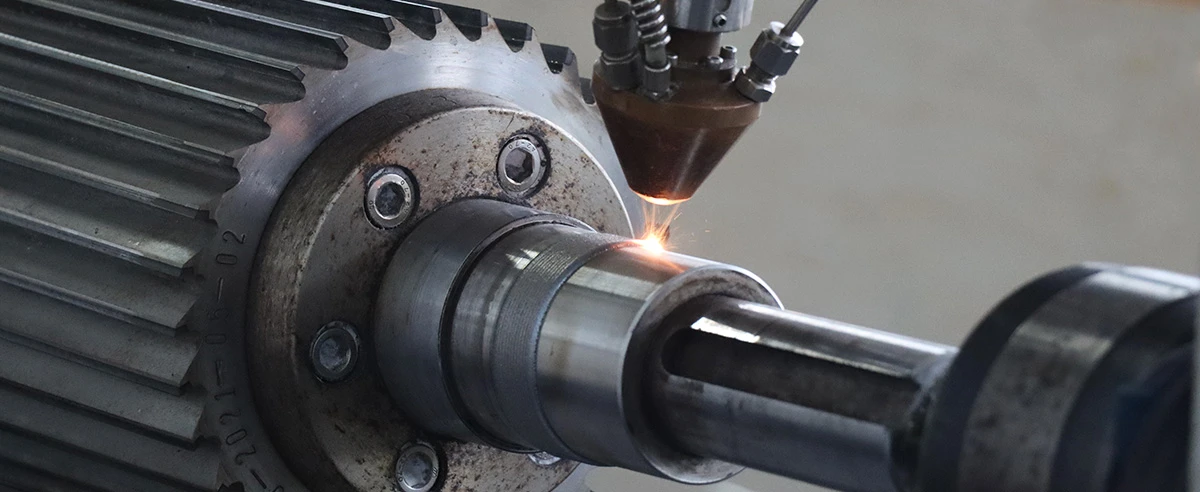
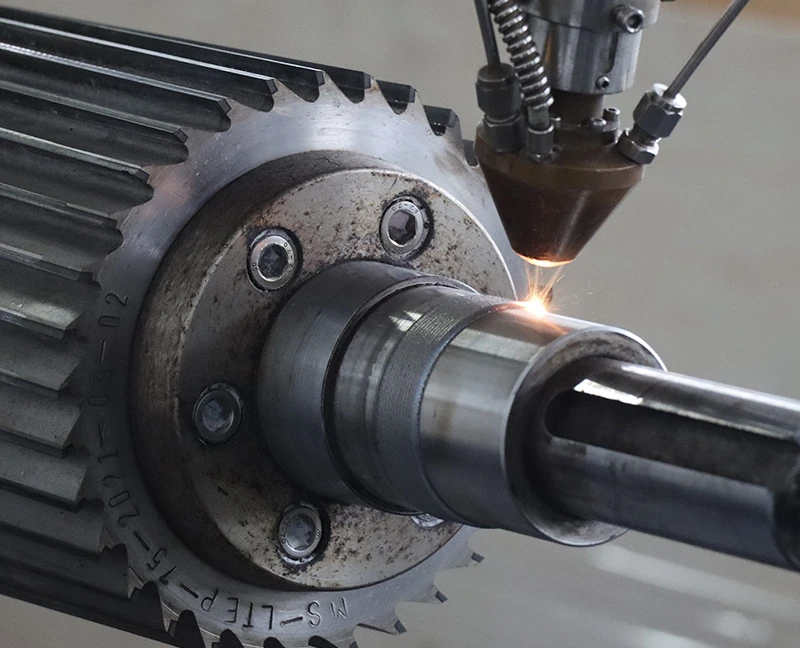 Die Beschichtung, hergestellt durch das Laseroverlayverfahren mit hoher Geschwindigkeit, hat eine dichte Struktur und keine Poren, und die Beschichtung und die Matrix sind metallurgisch verbunden, was eine hohe Bindungsstärke ergibt.
Stoßschweißen
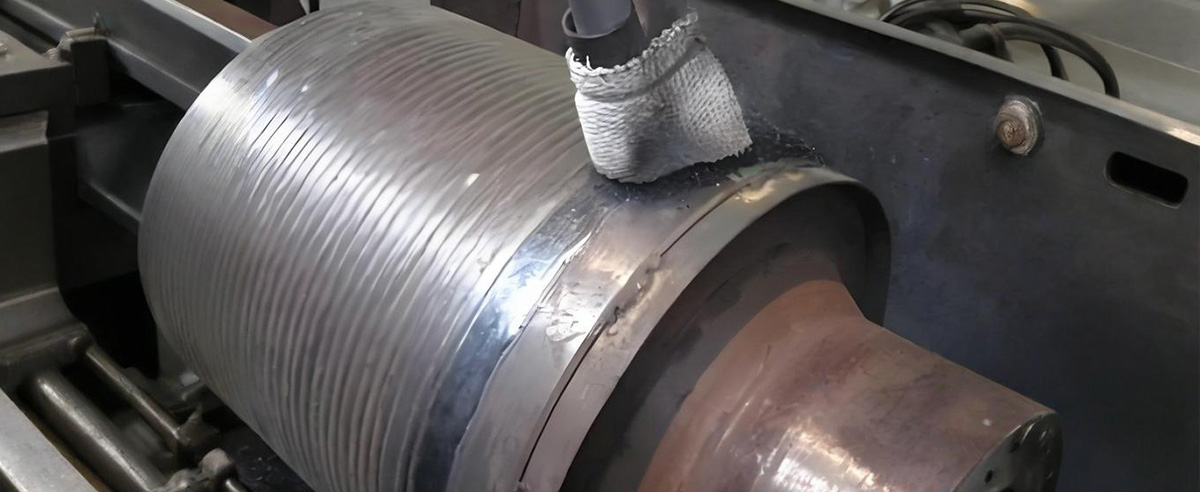
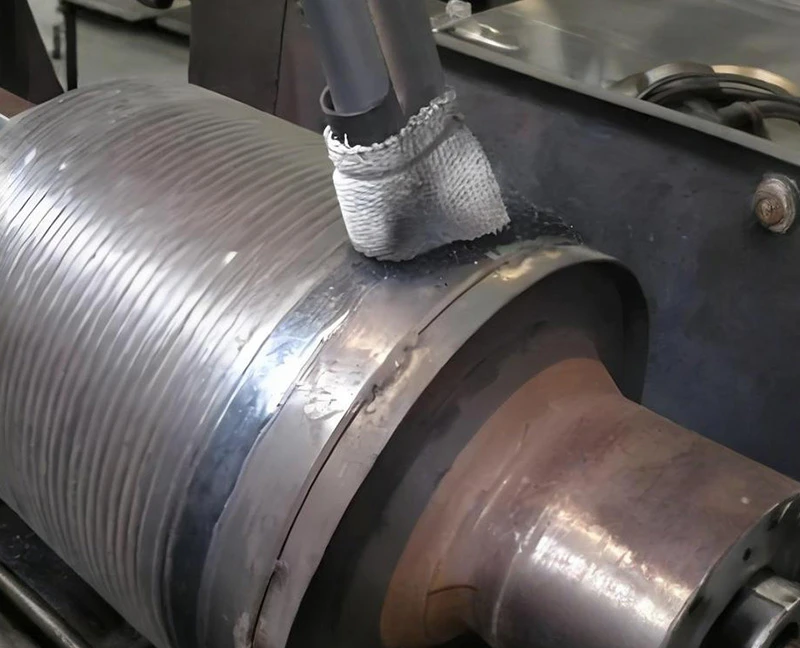 Die Stoßschweißtechnologie kann eine hochwertige, fehlerfreie metallische Beschichtung herstellen. Die hohe Abscheidungsrate geht mit einer hohen Energieeintragung einher und kann zu einer Umwandlung der Gefügeeigenschaften und Wärmeschäden des Grundmaterials führen.
Laseroverlayverfahren

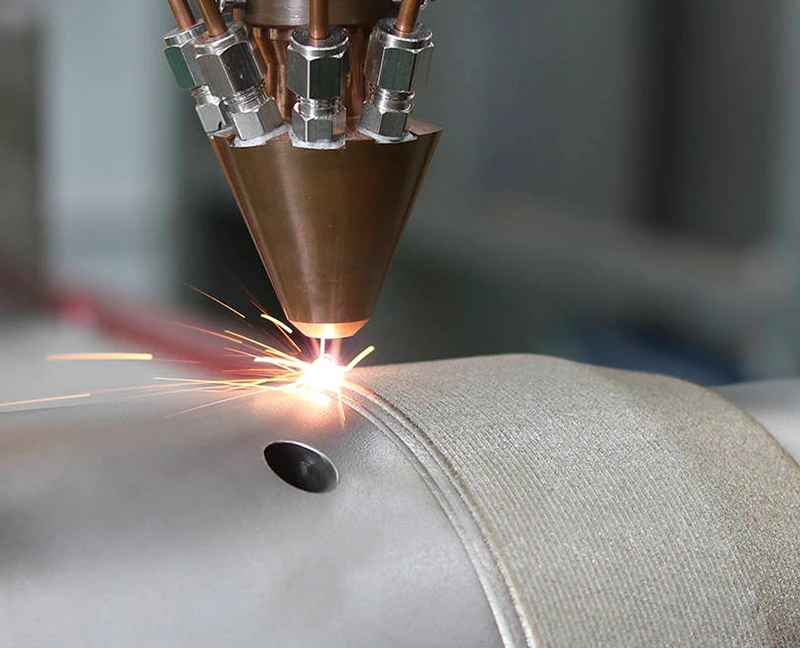 Bei der Methode des Laseroverlayverfahrens mit hoher Geschwindigkeit wird der Großteil der Energie vom Pulver absorbiert. Daher ist die Wärmeeintragung in das Grundmaterial geringer, und der Wärmeeinflussbereich und die Wärmeverformung sind auch relativ kleiner. Es ist für das Overlay von dünnwandigen und dünnen Blechen geeignet.
 0