¿Qué es la fusión por láser?
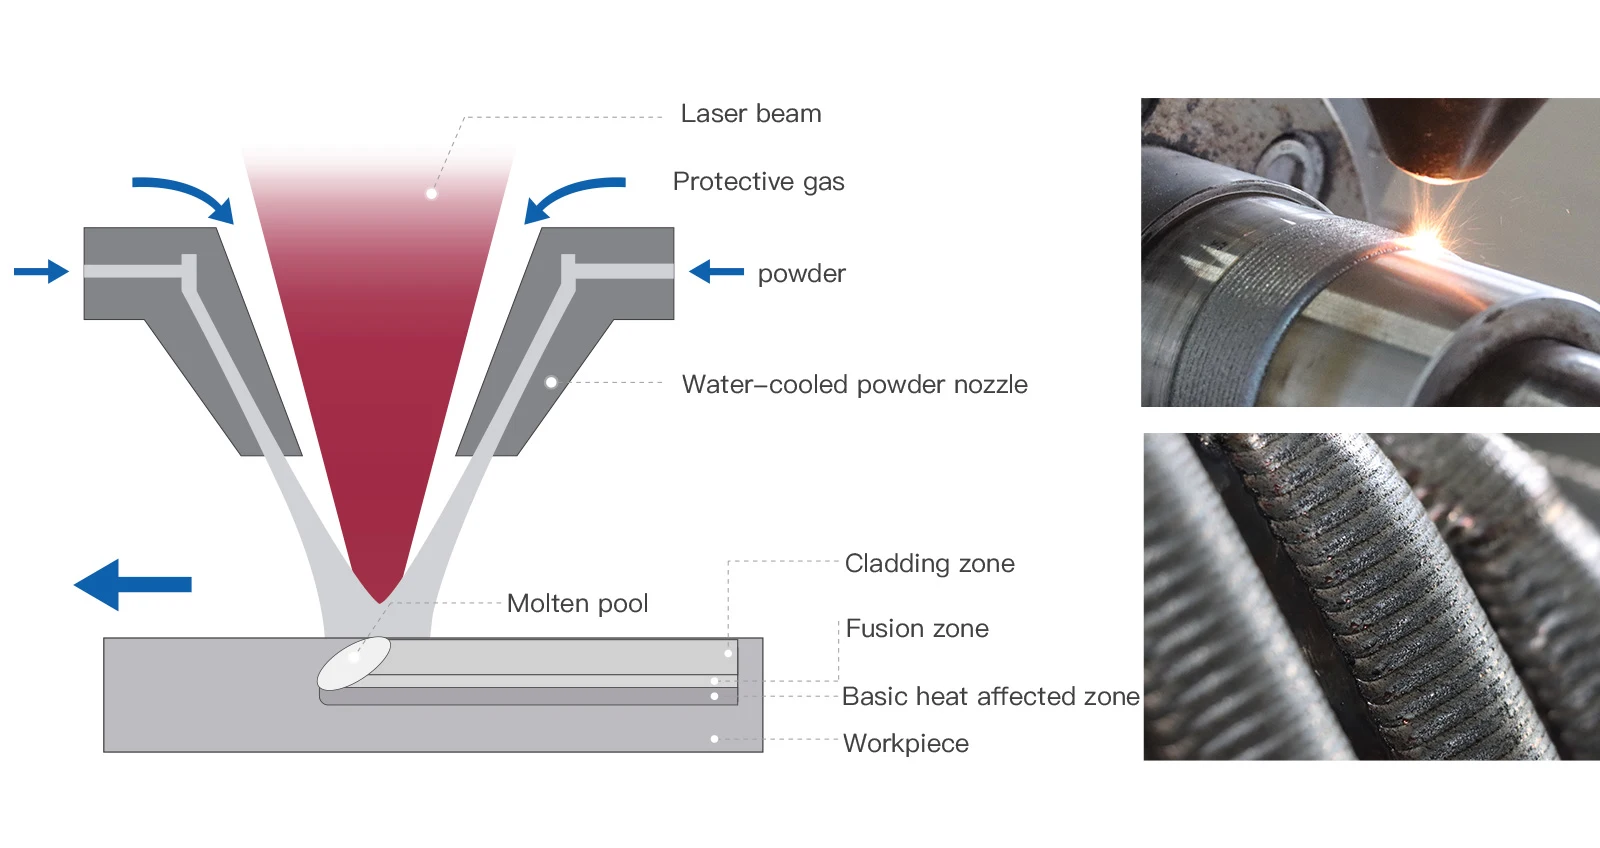
La tecnología de fusión por láser es una técnica de modificación de la superficie de las piezas. Su esencia consiste en suministrar material de fusión a la superficie del material base mediante el método de precolocación de polvo o el método de alimentación simultánea de polvo, y luego fundirlo, expandirlo y solidificarlo rápidamente bajo la acción de un haz láser de alta densidad de energía para formar una capa superficial con una dilución muy baja y una unión metalúrgica con el sustrato, reparando así los defectos y mejorando las propiedades de resistencia al desgaste, corrosión, calor y oxidación de la superficie base.
Características principales de la tecnología de fusión por láser
- Unión metalúrgica fuerte, baja tasa de diluciónLa capa de fusión y el sustrato se unen mediante una unión metalúrgica, formando una conexión de alta resistencia que supera con creces los procesos tradicionales, con una tasa de dilución controlable por debajo del 5%, reduciendo la pérdida de propiedades del material base.
- Enfriamiento rápido, rendimiento superiorLa tasa de enfriamiento alcanza los 10 Mu 6 K / s, formando estructuras finas o amorfas, la dureza más alta y la resistencia al desgaste más de 20 veces.
- Flexibilidad de proceso, amplia aplicabilidadSoporta la alimentación simultánea de polvo (automatización, alta precisión) y la precolocación de polvo (adecuado para formas complejas), permitiendo la reparación de piezas precisas como agujeros ciegos y cavidades.
- Ecológico y eficiente, ahorro de energía y tiempoSin ruido, polvo ni emisiones nocivas, el consumo de energía se reduce en un 50% en comparación con los procesos tradicionales.
- Procesamiento automatizado de precisiónZona de influencia térmica pequeña, deformación de la pieza menor a 0.1mm, adecuado para piezas de pared delgada o con requisitos de alta precisión.
Aplicaciones de la fusión por láser
La tecnología de fusión por láser tiene ventajas como la reparación automatizada, la unión metalúrgica entre la capa de reparación y el sustrato, alta resistencia, baja inyección de calor, pequeña deformación de la pieza, control preciso del tamaño de reparación, y es ecológica. Además, el rendimiento después de la reparación mejora significativamente. Esta tecnología se ha utilizado con éxito en la reparación de componentes clave en equipos de transporte de petróleo, rodillos de laminación y grupos electrógenos, logrando importantes beneficios económicos y sociales.
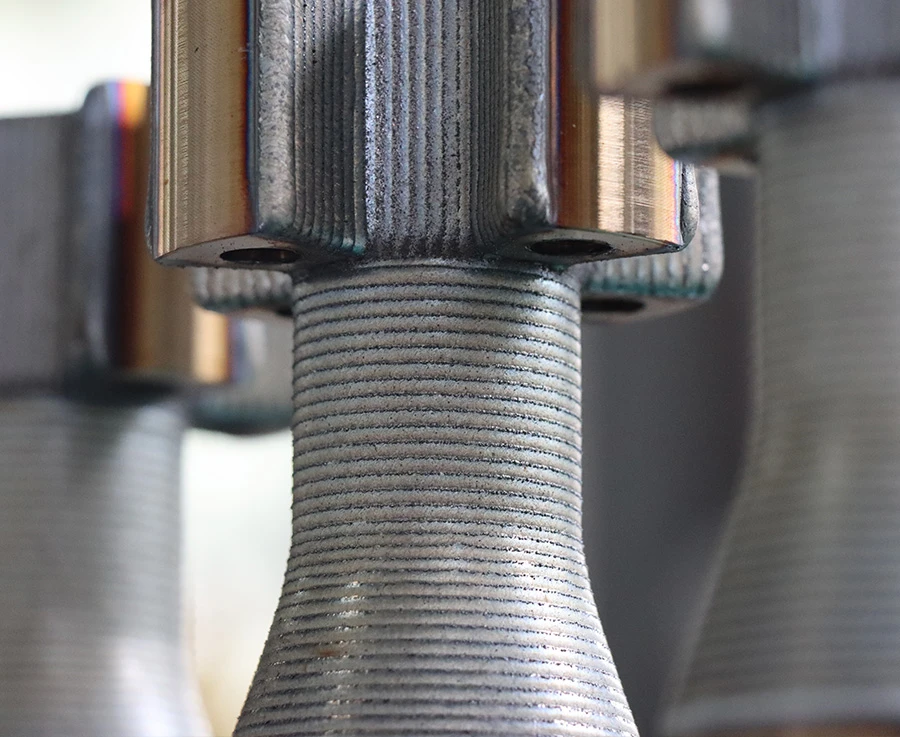
Industria metalúrgica
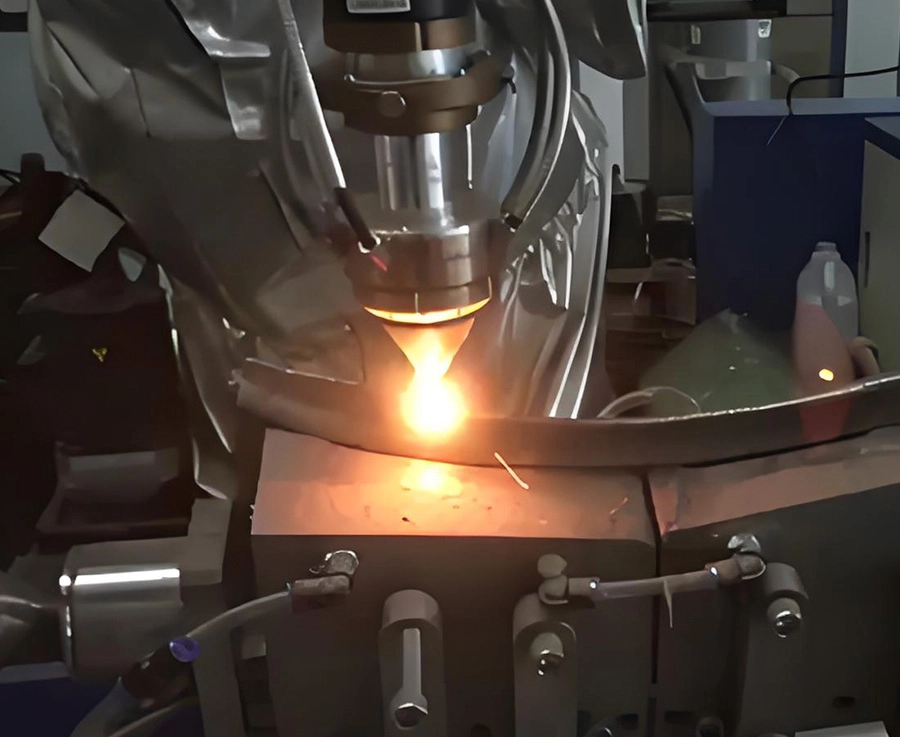
Borde metálico de paletas de motor
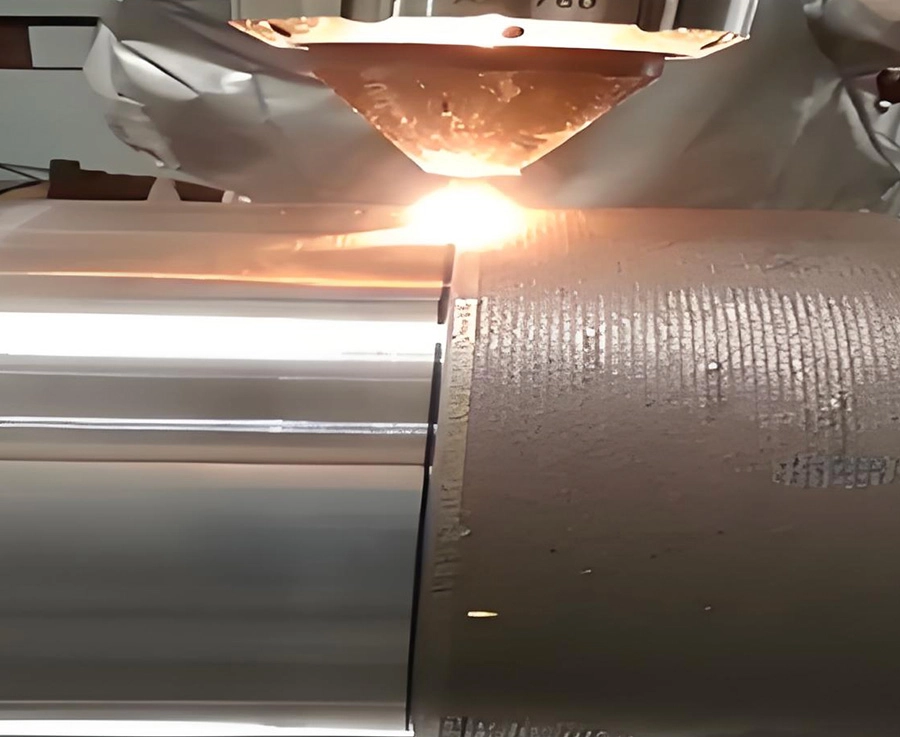
Inspección de actuadores de trenes de aterrizaje de aviones
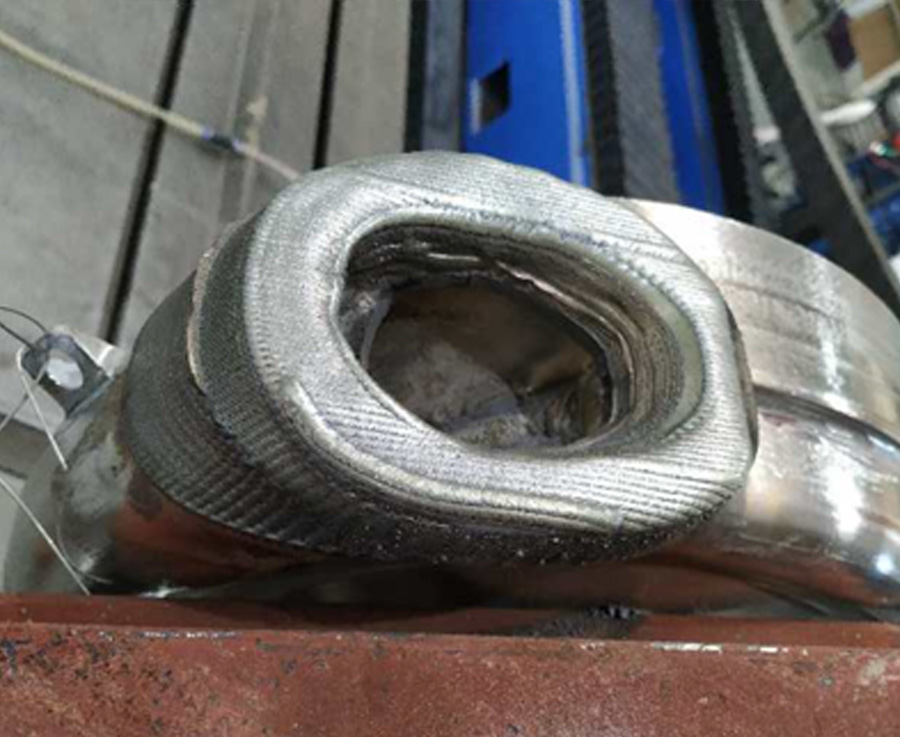
Carcasa de bomba de turbina de alta presión nuclear
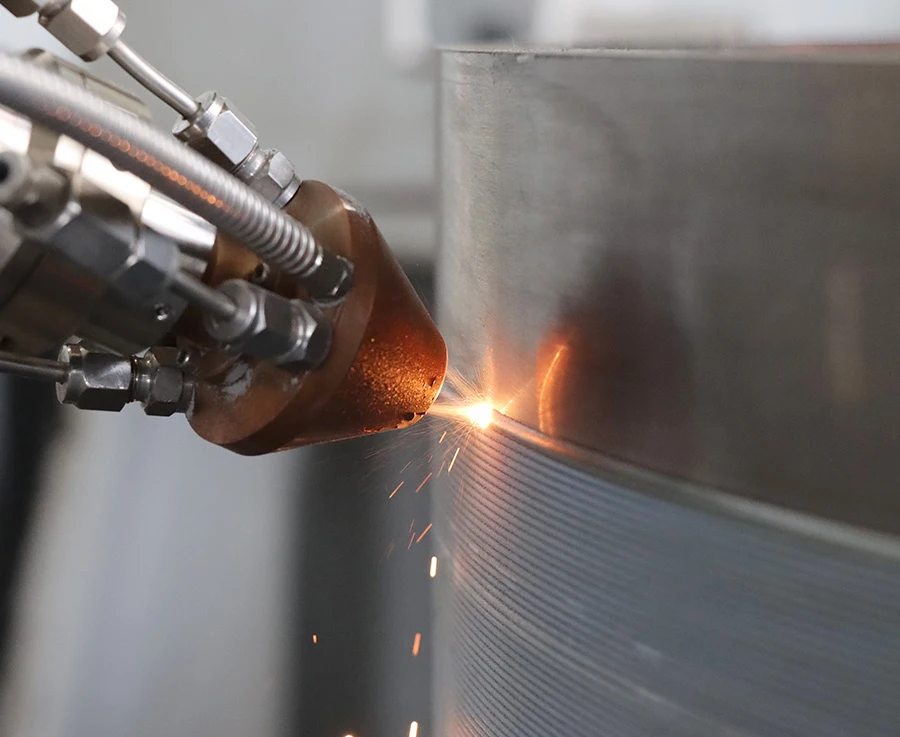
Revestimiento láser
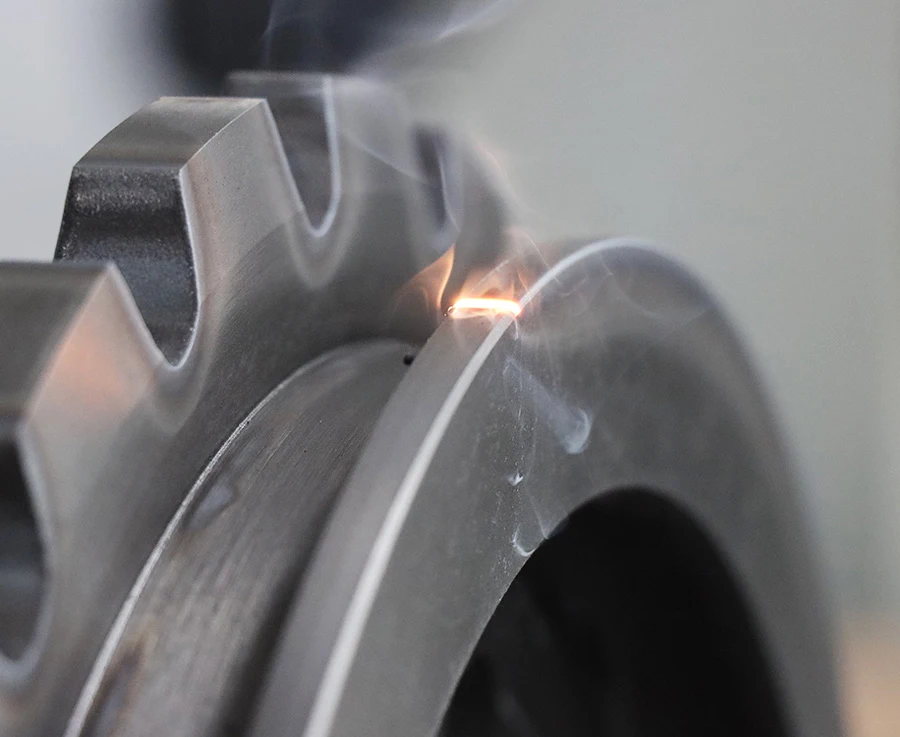
Revestimiento láser
- Industria metalúrgica
- Borde metálico de paletas de motor
- Inspección de actuadores de trenes de aterrizaje de aviones
- Carcasa de bomba de turbina de alta presión nuclear
- Revestimiento láser
- Revestimiento láser
Principio de la fusión por láser
La fusión por láser logra el fortalecimiento de la superficie del material mediante la fusión por láser de alta energía y la solidificación rápida, combinando alta resistencia de unión, personalización de propiedades y capacidad de procesamiento de precisión, siendo ampliamente utilizada en la reparación industrial y la fabricación de componentes de alta gama.
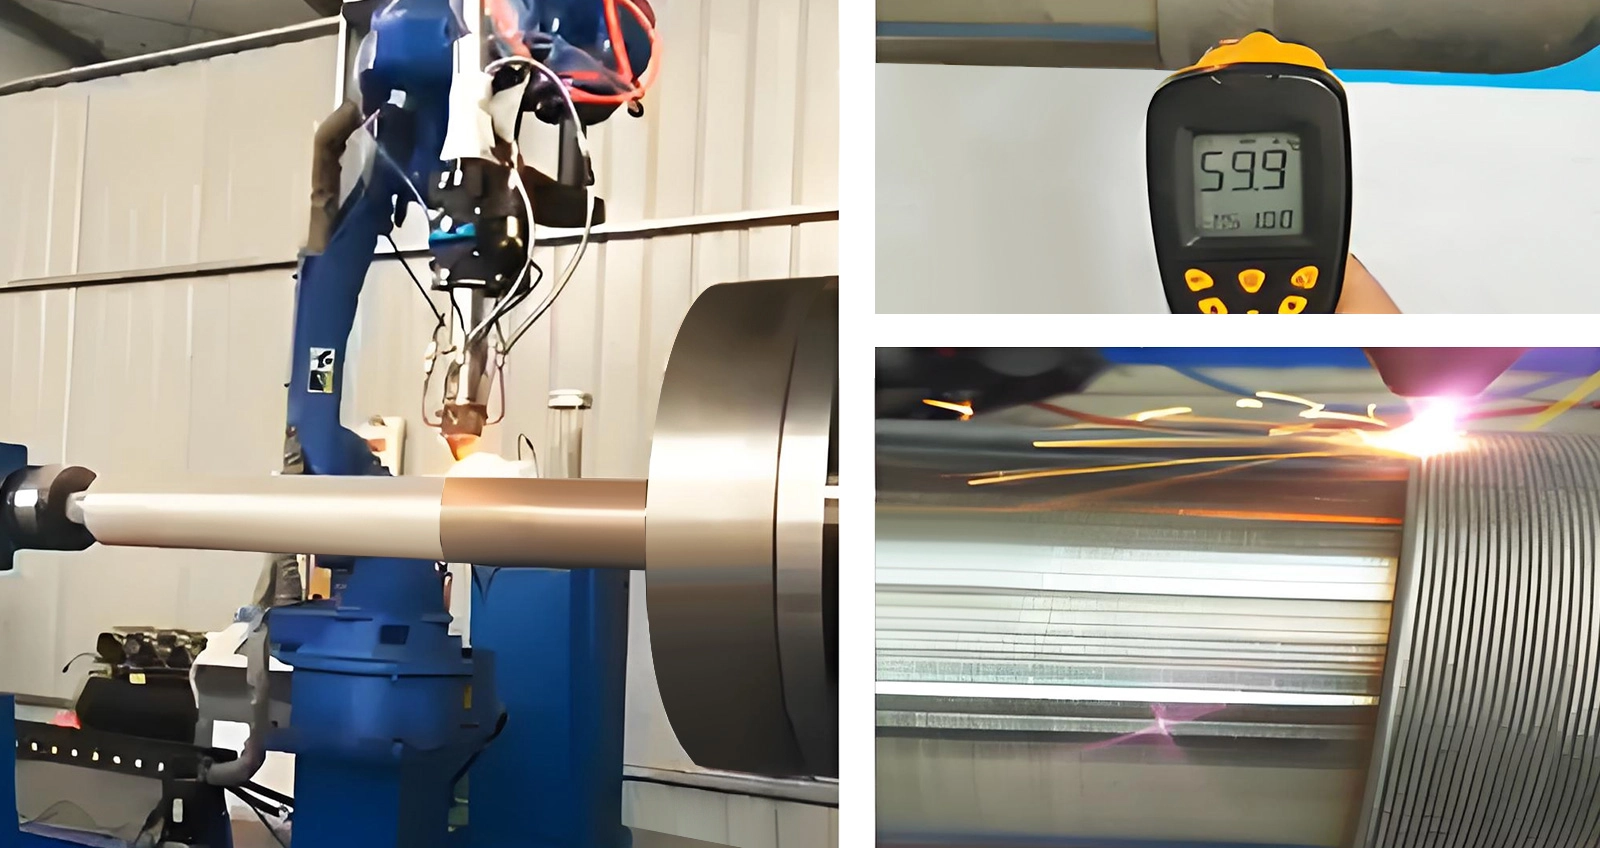
Escenarios de aplicación típicos de láseres de GW Laser ylls-CLAD-6000-w
- Nombre del producto: Poste hidráulico para la industria de máquinas de carbón
- Láser: GW Laser ylls-CLAD-6000-w
- Método de proceso: Envío de polvo coaxial, recubrimiento rápido, velocidad lineal > 10m/min
- Temperatura del camino de recubrimiento: Aproximadamente 60°C
- Nombre del producto: Poste hidráulico para la industria de máquinas de carbón
- Láser: GW Laser ylls-CLAD-6000-w
- Método de proceso: Envío de polvo coaxial, recubrimiento normal, velocidad lineal: 1.0~1.5m/min
- Temperatura del camino de recubrimiento: Aproximadamente 800-900°C
Factores críticos que afectan la calidad de formación
A diferencia de las técnicas de fabricación metalúrgica substrativa o isométrica tradicionales, la tecnología de fabricación aditiva metalúrgica emplea un método de formación puntualmente estratificado, lo cual implica procesos complejos de transferencia de masa y calor, cuya precisión, estructura y rendimiento están estrechamente relacionados con el equipo, los materiales y los procesos utilizados en la fabricación aditiva metalúrgica.
Factores clave
- Equipo
- Materiales
- Proceso
- Parámetros de la fuente de calor, parámetros de movimiento, modo de control
- Tipo de material, forma del material, calidad del material
- Parámetros de conformación, principio de conformación, estrategia de escaneo
Comparación de las ventajas del revestimiento tradicional y el revestimiento láser
Hoy en día, mantener la competitividad en el mercado requiere reducir costos, mejorar la eficiencia y garantizar una calidad estable de las piezas, lo que las tecnologías tradicionales no pueden satisfacer. Cada vez más fabricantes están cambiando de las técnicas de fusión tradicionales a las modernas.
Fusión por plasma
 Después de la fusión por rociado de plasma, la resistencia de la unión es baja y el recubrimiento tiende a desprenderse.
Fusión por láser
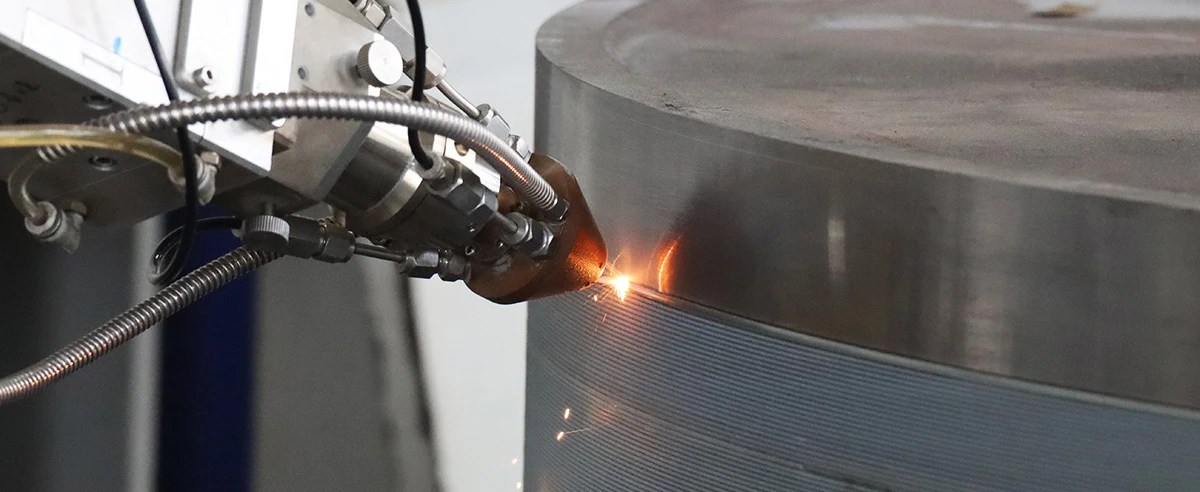
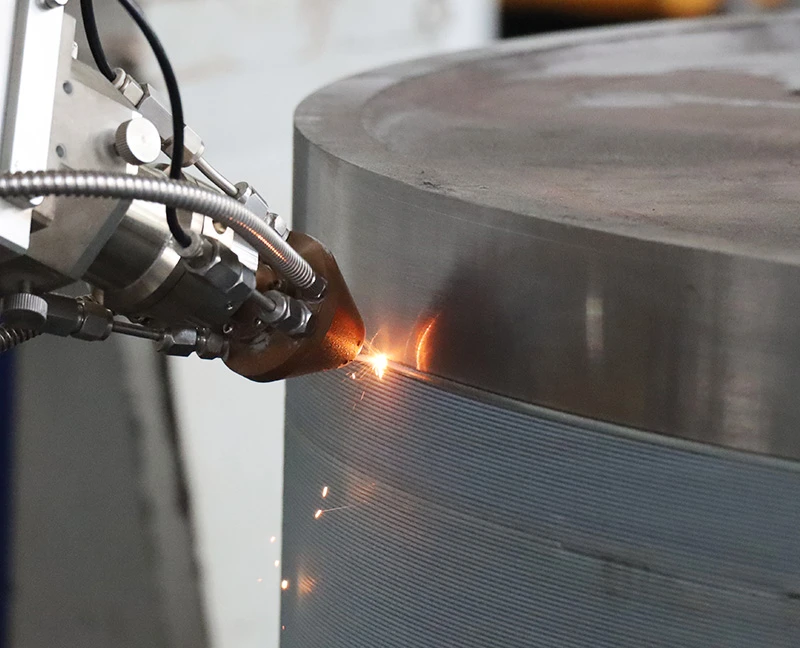 La fusión por láser tiene una tasa de dilución más baja, mayor flexibilidad de procesamiento y un menor impacto térmico en la pieza.
Rociado térmico
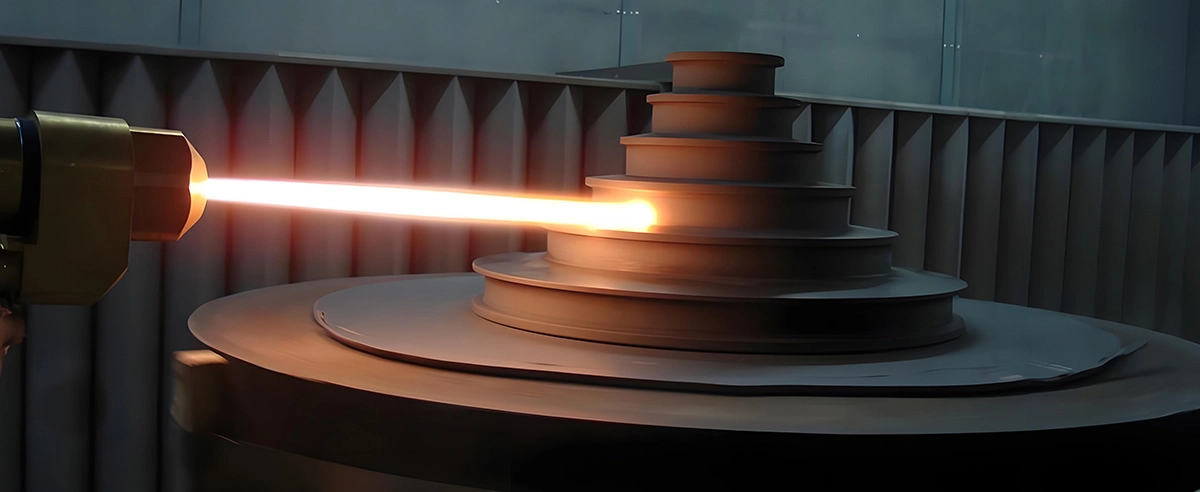
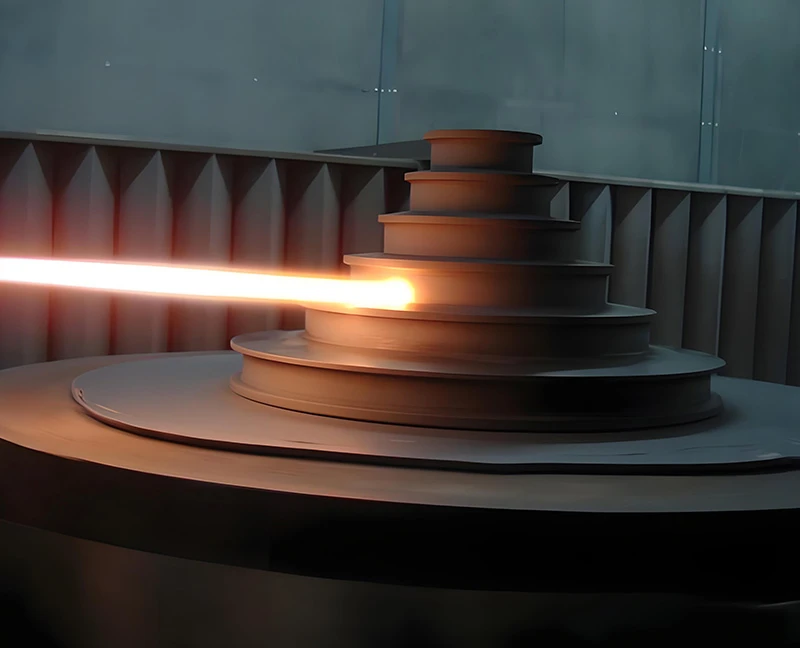 Aunque la tasa de deposición del rociado térmico es alta, la utilización del polvo es solo del 50%. El recubrimiento tiene una porosidad del 1% al 2%, y los medios corrosivos pueden corroer el sustrato a través de estos poros. Además, el rociado térmico genera ruido y polvo, afectando el medio ambiente y la salud del personal.
Fusión por láser
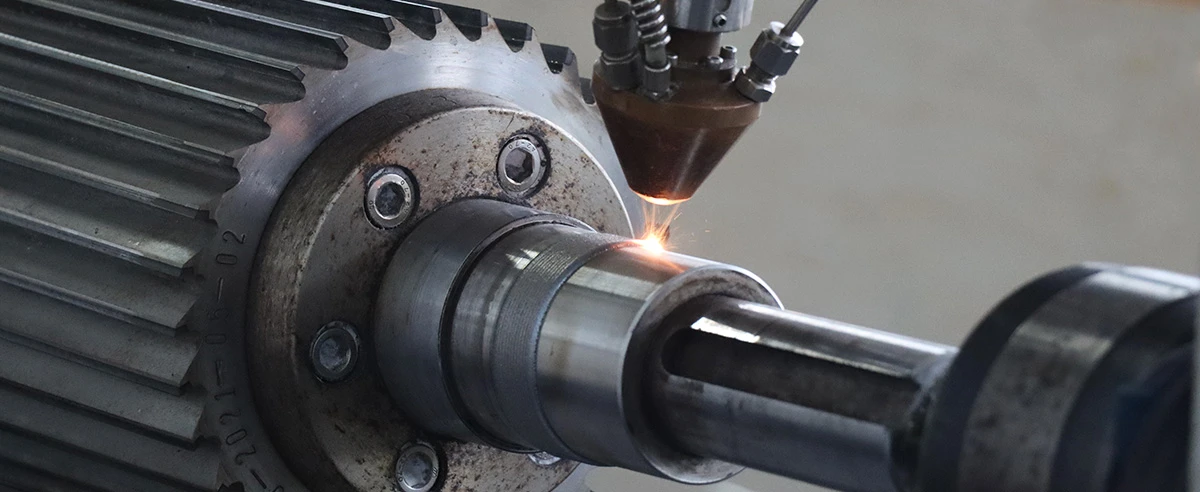
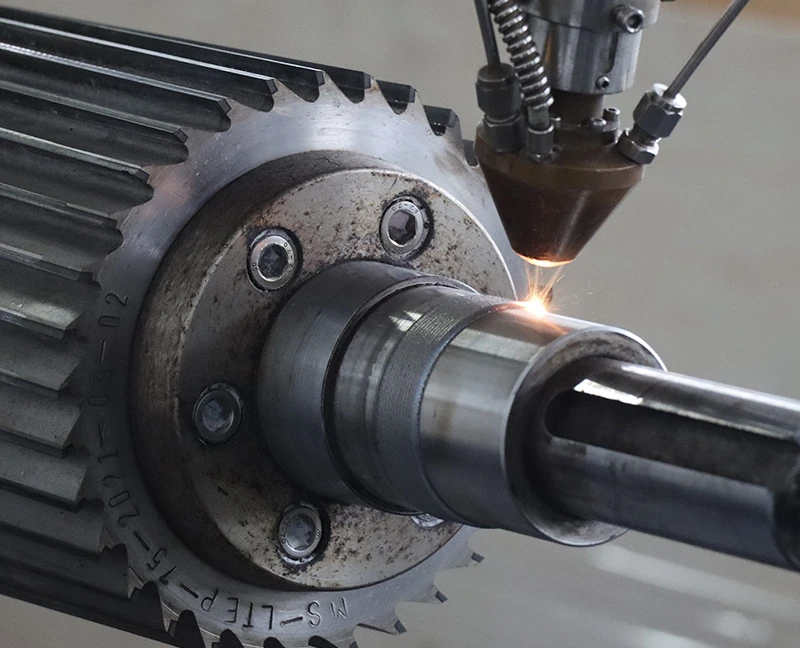 La fusión por láser de alta velocidad produce recubrimientos con una estructura densa, sin poros, y una unión metalúrgica con el sustrato, lo que resulta en una alta resistencia de unión.
Soldadura por deposición
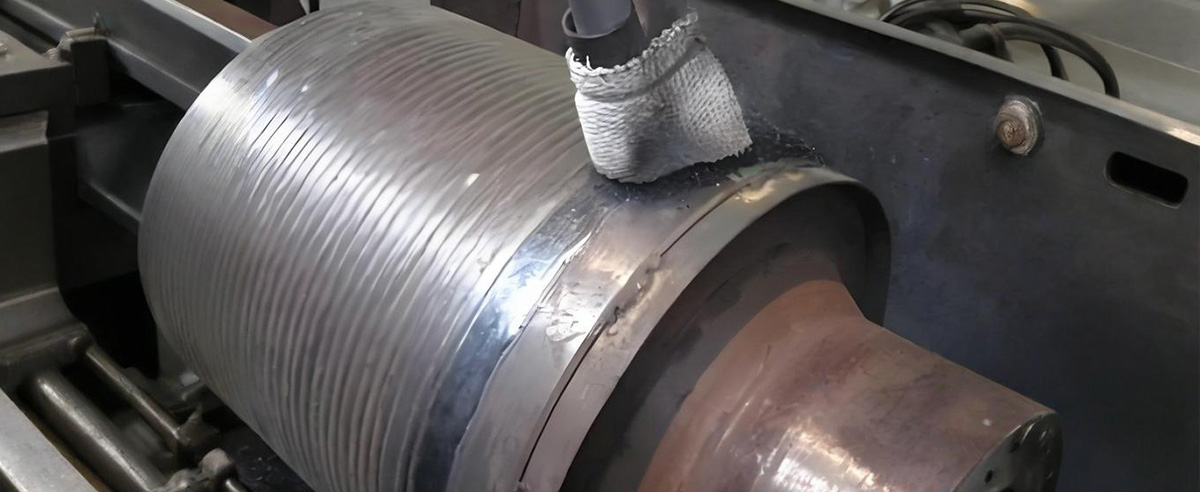
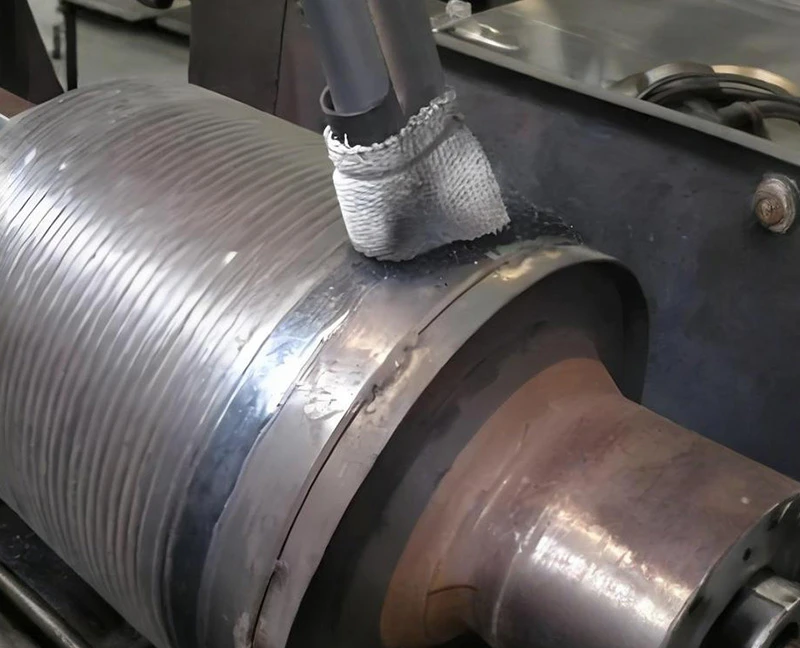 La soldadura por deposición puede producir recubrimientos metálicos de alta calidad sin defectos, pero la alta eficiencia de deposición conlleva una alta entrada de energía, lo que puede inducir cambios en las propiedades del material base y daños térmicos.
Fusión por láser
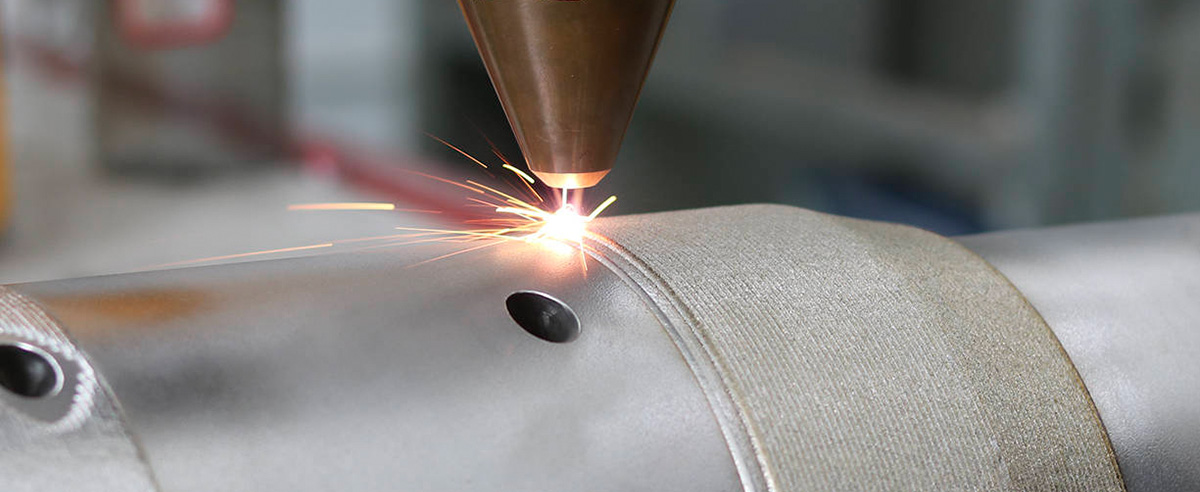
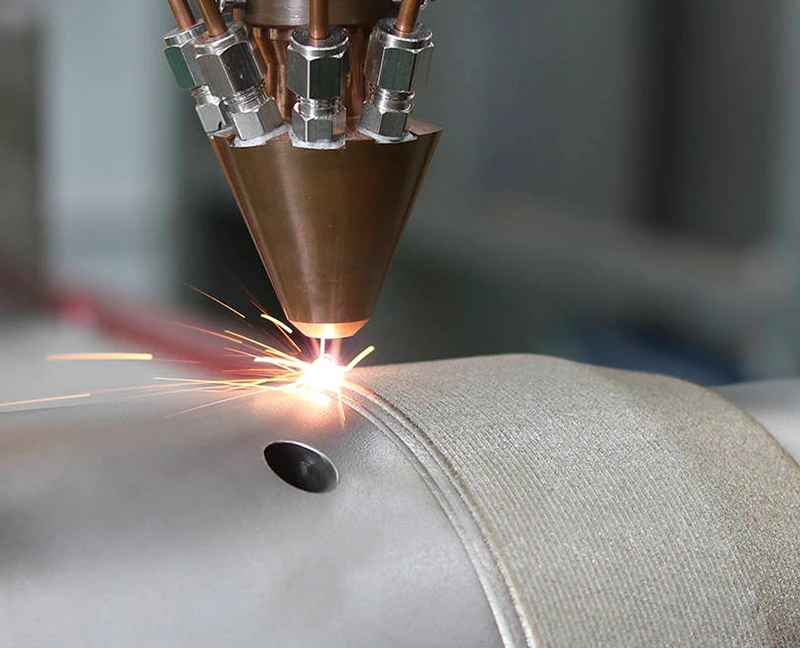 En la fusión por láser de alta velocidad, la mayor parte de la energía es absorbida por el polvo, por lo que la entrada de calor en el sustrato es menor, resultando en una zona de influencia térmica y una deformación térmica más pequeñas, siendo más efectivo para piezas de pared delgada y láminas finas.
 0