Se stai saldando il rame e la qualità del fascio non è corretta, tutto il resto non ha senso.
Dopo aver guardato per vent'anni gli ingegneri che scelgono i laser a fibra per applicazioni chiave, posso dirvi che la decisione singola contro multimodale è una delle variabili più facilmente fraintese nella saldatura laser - e probabilmente la più influente per il rame.
Che cos'è la qualità del fascio?
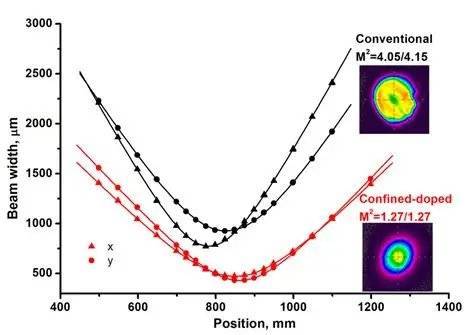
Immagini dal web
La qualità del fascio è caratterizzata da M², che descrive il grado in cui il fascio laser si avvicina al fascio di Gauss perfetto.
· M² = 1,0 è il fascio teorico perfetto
· M² < 1,3 = monomodulo (limite di diffrazione)
· M² = 2–5 = multimodale
Più basso è M², più il fascio di luce può essere focalizzato e trasmesso al pezzo di lavoro.
Maggiore è la densità di potenza (W/cm²).
Per la saldatura di rame, Densità di potenza Non una necessità di lusso, ma una necessità. Il rame riflette fino al 95% della luce 1070nm a temperatura ambiente.
Hai bisogno di una densità di potenza sufficiente per rompere la riflessività e realmente accoppiare l'energia al materiale.
14 μm singola modalità: vantaggio di alta luminosità
Fibra ottica monomodalità di 14 μm fornisce M² di circa < 1,3
Prestazioni effettive
· Macchie focalizzabili: circa sul tavolo di lavoro 20–30μm
Densità di potenza: circa 3 kW 200 MW/cm²
(valore teorico)
• Formazione di piccoli fori: Penetrazione profonda e stabile nel rame
Verifica matematica: 3.000 W di ingresso nel core di 14 μm con una densità di potenza ben superiore alla soglia necessaria per stabilizzare piccoli fori in rame.
Ecco perché i laser in fibra ottica leader a livello mondiale per la saldatura in rame, tra cui la serie YLPS di IPG e il YLPS-3000 di GW, sono circondati da Modulo singolo 14μm Costruzione di output.

Multimodalità: quando la potenza supera la precisione
La fibra multimodo (di solito un core di 50-100 μm) fornisce una potenza assoluta superiore ma una qualità del fascio inferiore:
Macchie focalizzabili: 100-300 μm, a seconda di M²
Densità di potenza: moderata - più adatta per il riscaldamento del volume che per la formazione di piccoli fori precisi
Penetrazione: profonda ma più larga piscina di saldatura

Tabella di confronto di bilanciamento

Altra variabile: soglia di densità di potenza
La maggior parte delle schede specifiche che non vi dicono sono:
Per la saldatura stabile di piccoli fori di rame è necessaria una densità di potenza superiore a circa 100 MW/cm².
Contabilità dei dati:
Modulo singolo 14μm @ 1.500W → 100 MW/cm² → Esattamente alla soglia ✅
100μm multimodo @ 6.000W → 50 MW/cm² → al di sotto della soglia ❌
Ecco perché i laser monomodalità da 3 kW a 14 μm in genere "funzionano meglio" sul rame sottile dei laser multimodo ad alta potenza - Densità di potenza È la chiave, non la potenza originale.
Applicazioni raccomandate

- Scansiona il codice da seguire
 0