Saldatura a motore a filo piatto
Ogni motore EV contiene centinaia di punti di saldatura di rame che determinano se il motore può funzionare per 300.000 chilometri o se non funziona nel primo anno.
La saldatura Hairpin è una delle applicazioni di saldatura laser più tecnologicamente impegnative attualmente in produzione.
Rete di sorgenti
Perché i motori a cavo piatto diventano la corrente principale della potenza EV
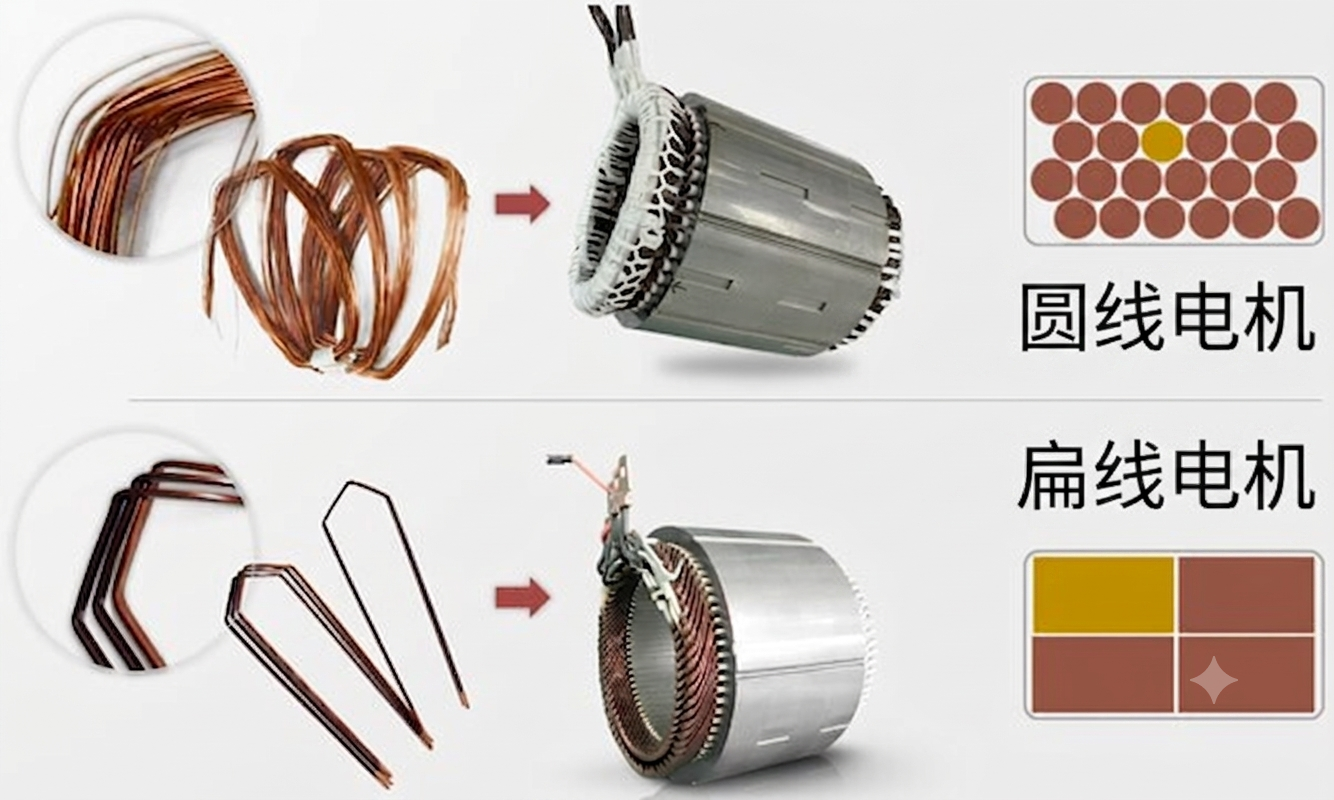
Motori EV tradizionali Filo di rame rotondo Avvolgimento - Il filo di rame avvolge la bobina e inserisce lo statore. La linea circolare ha Limite fondamentali Si riempie in modo inefficiente Slot dello statore . Le linee rotonde lasciano uno spazio d'aria nella cavità rettangolare, lo spazio significa spreco di spazio, spreco di capacità termica, spreco di densità di potenza.
Motore Hairpin Sostituire il filo di rame circolare con un conduttore di rame rettangolare - piegato con precisione a forma di U, inserito in uno slot statore, saldato all'estremità esposta Circuito di avvolgimento Gli effetti sono i seguenti:
Tasso di riempimento della cavità: fino al 70% (contro le linee rotonde ~ 35-45%)
Densità di potenza: coppia aumentata fino al 20% per unità di peso
Prestazioni termiche: migliore contatto del conduttore con la cavità → meno resistenza termica → più piccolo motore con la stessa potenza di uscita
Rete di sorgenti
Problemi di saldatura
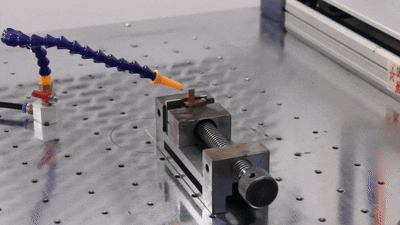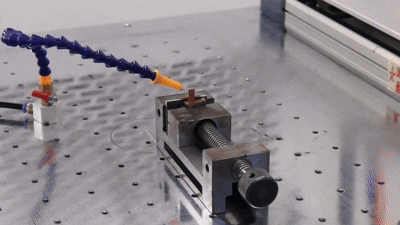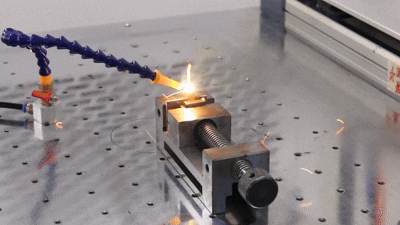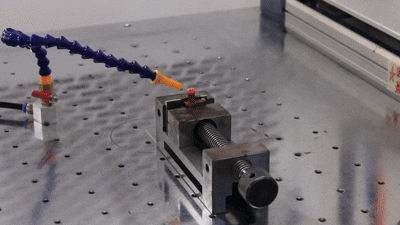
Gli oggetti di saldatura effettivi sono: due conduttori di rame rettangolari, larghi da 3 a 4 mm e spessori da 1 a 2 mm, in piedi nello statore. Le loro estremità esposte - di solito rame nudo da 3 a 6 mm - devono essere fuse in una Collegamenti che circondano il motore con una geometria coerente, completamente penetrante e senza impurità.
Quattro condizioni:
Rame - la stessa fisica della saldatura della batteria: riflessività ~ 95%, piccoli fori instabili, rischio di spruzzi
Smalto - il laser deve sciogliere il rame nudo senza bruciare il rivestimento smaltato sul conduttore adiacente (di solito solo 0,5-1 mm di distanza)
Geometria 3D: non è un problema di piastre piatte, è una saldatura di facciate
Produzione - migliaia di motori per turno in linea di alta produzione - tempo di ciclo per saldatura < 0,5 secondi
Perché il laser e non un'alternativa?
Saldatura TIG: troppo lenta, troppo calore in ingresso, non automatizzabile sotto la densità del hairpin
Saldatura a resistenza: incoerenza in questa geometria, l'usura degli elettrodi è un carico di manutenzione per un'alta produzione
Saldatura laser: velocità, controllo del calore, automazione
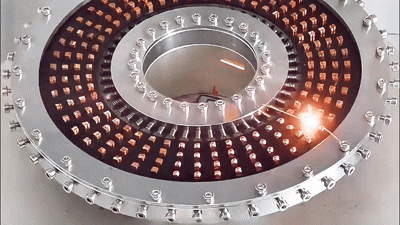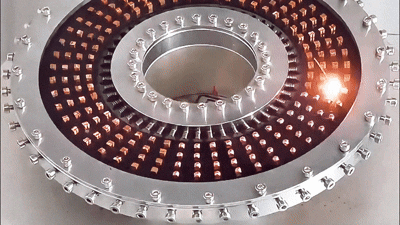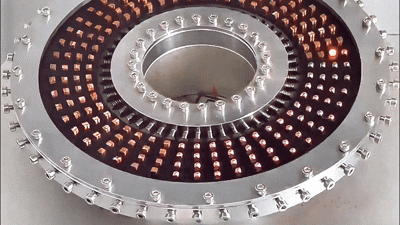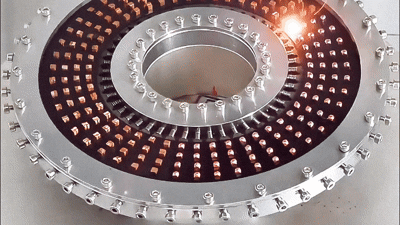
Qualità del fascio: le differenze tra saldatura Hairpin e saldatura a batteria
La precisione spaziale è il principale limite
La macchia focale deve cadere su una superficie di rame di 3-4 mm di larghezza, fondendo uniformemente i due conduttori e non deviando dalla coppia di conduttori adiacenti. 14 μm di core, M²≤1.1 Produrre la macchia più stretta e stabile dei laser a fibra ottica.
Ecco perché i laser multimodo non vengono utilizzati per la saldatura a hairpin, non per problemi di potenza. Il laser multimodo da 6 kW ha una potenza sufficiente, ma il suo BPP è 6-10 volte inferiore e la macchia focale è di conseguenza più grande. Con la densità del hairpin, la deriva del fascio verso un conduttore adiacente può causare cortocircuiti, danni all'isolamento o una fusione inadeguata.

FRM aggiunge valore nella saldatura hairpin
Con livelli di potenza più elevati e tempi di ciclo più stretti, il laser monomode stesso potrebbe reintroducere gli spruzzi a causa dell'instabilità dei piccoli fori.
L'esecuzione di una configurazione di core/anello basso GW FRM (ad esempio 80% core/anello 20%) ha senso: Il fascio di core mantiene le macchie di precisione e la profondità dei fori piccoli; Il fascio anello a bassa potenza stabilizza le aperture di piccoli fori senza espandere l'area di saldatura efficace.
Che si tratti di selezione di processo, test di campioni o aggiornamenti per l'adattamento della linea di produzione, GW Laser offre soluzioni di saldatura laser professionali e comprovate.
Per saperne di più sulla tecnologia di saldatura laser a fili piatti e sui vantaggi del processo, non esitate a contattarci per comunicare e collaborare!
- Scansiona il codice da seguire
 0