Saldatura a flusso

Saldatura a flusso Sembra un problema. In realtà. Tre categorie di situazioni --- Selezionare Parametri sbagliati Ogni situazione lavorativa difetti in diverse forme.
Saldatura heterogenea rame-rame, alluminio-alluminio, rame-alluminio. Stessa categoria di applicazioni, stessi dispositivi, modalità di guasto Molto diverso.
Perché La convergenza è fondamentale
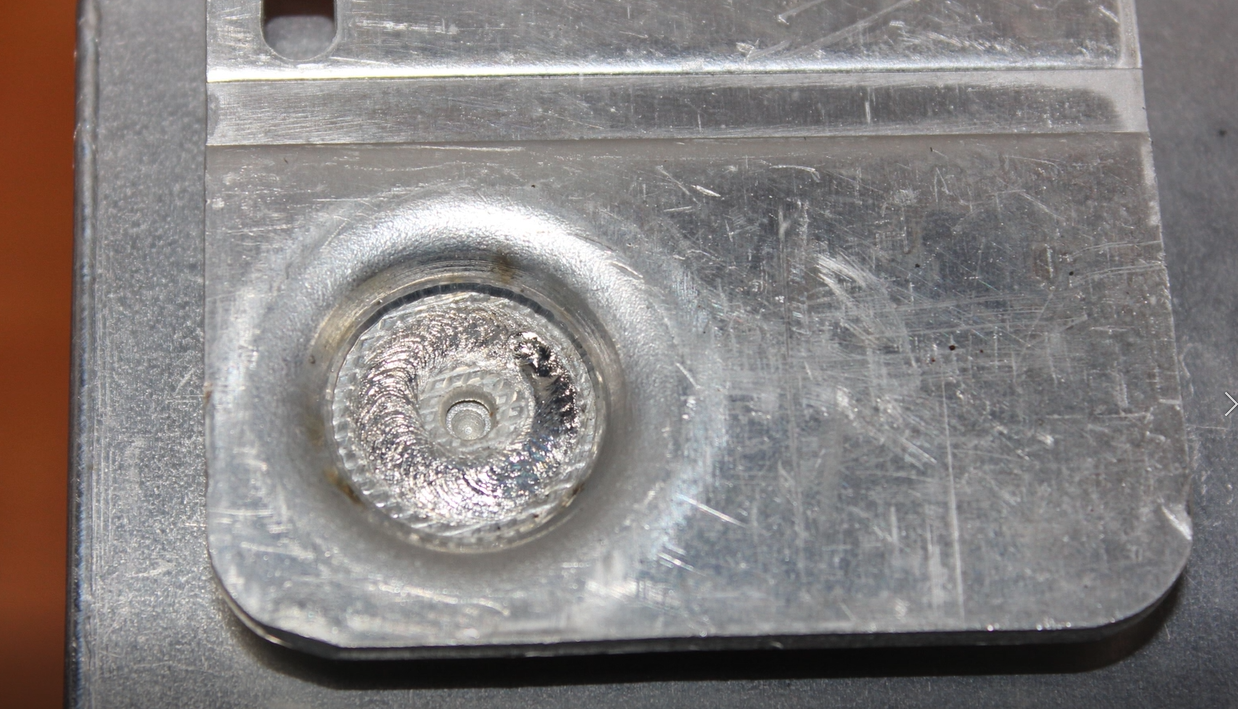
Fila di confluenza È il principale conduttore di corrente tra le batterie. In un pacchetto EV da 400V, l'assemblaggio trasporta centinaia di ampere di corrente continua. La resistenza del collegamento deve essere coerente, bassa e stabile - durante tutta la vita del veicolo, resistente al ciclo di caloreAnelli, vibrazioni, corrosioneAspetta.
Un aumento della resistenza di 1mΩ genera calore aggiuntivo di 90W a 300A. In una batteria densa, il calore non va da nessuna parte e acceleraDiminuzione della batteriaIn circostanze estremeporterà anche perdita di controllo del calore Ecco perché. Qualità della saldatura Non solo un indicatore di produzione, ma Indicatori di affidabilità 。
1
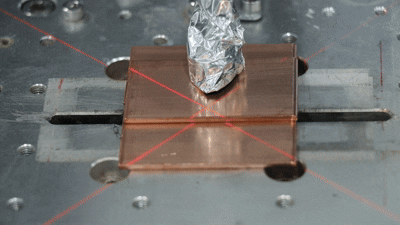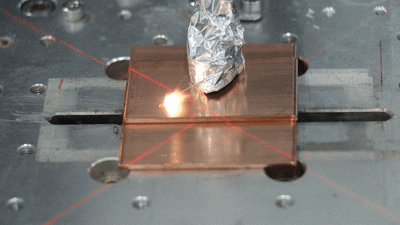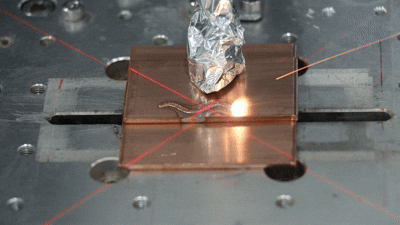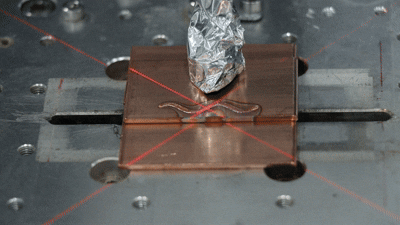
Tipo di connessione 1: rame-rame (Cu-Cu)
Problema : Riflessibilità e Piccolo foro instabile.
Rame puro (C10100/C11000) a temperatura ambiente95% laser a 1070nm。
Soluzioni FRM : il fascio anello allarga il piccolo foro di uscita,Permettere alla bolla di scappare prima del crollo。
2
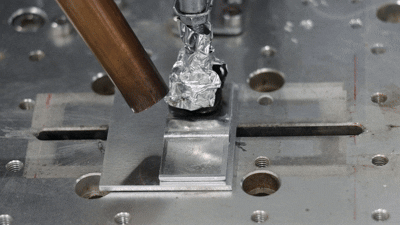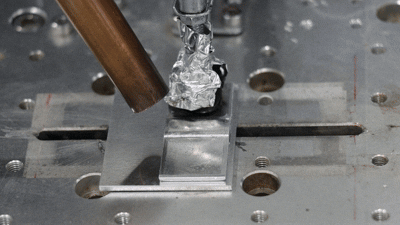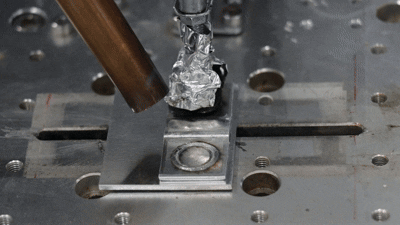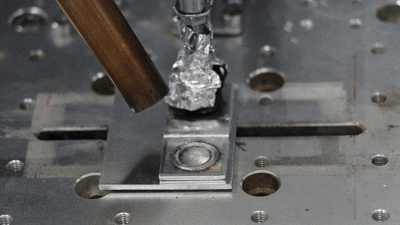
Tipo di connessione 2: alluminio-alluminio (Al-Al)
Problema : Pori e Crepe di coagulazione 。
Pori idrogenici : idrogeno sciolto durante la fusione dell'alluminio - soluzione: potente pretrattamento, argon di alta purezza
Pori piccoli L'alta conduttività termica dell'alluminio e il rapido tasso di coagulazione significano un rapido crollo dei fori piccoli - Soluzione: funzionamento a una soglia di fori piccoli stabile superiore a > 3,5 MW/cm²
Crepa calda Alcune leghe di alluminio - Soluzione: controllo preciso dell'ingresso di calore
3
Tipo di connessione 3: rame-alluminio heterogeneo (Cu-Al)
Problema Composti intermetallici (IMC).
Quando Rame e alluminio Quando si mescolano in una vasca di fusione, si formano Composti intermetallici : CuAl₂, Cu9 Al4, CuAl Questi composti:
Fragile - bassa resistenza alla rottura; guasti meccanici sotto vibrazione
Resistenza resistenza superiore a quella di qualsiasi materiale madre; Riscaldamento connettore
Una volta che si forma incontrollabile Impossibile rimuovere il fuoco
Spessore IMC < ~ 5 μm è accettabile,Oltre questa soglia, la resistenza del giunto aumenta e l'affidabilità diminuisce.
4
Configurazione GW per saldatura a filo piatto
|
Tipo di connessione |
Materiale |
Spessore |
Potenza del core |
anello |
Protezione dei gas |
|
Cu-Cu |
Rame puro |
3–4mm |
2–3kW |
40–60% |
Ar |
|
Al-Al |
1xxx/3xxx Al |
1.5–3mm |
1.5–2.5kW |
50–70% |
Ar |
|
Cu-Al |
Esoterica |
2–3mm |
1.5–2kW |
20–35% |
Ar |
|
Al-Al (sottile) |
1xxx Al |
<1.5mm |
0.8-1.5kW |
40–60% |
Ar |
Il sistema di distribuzione dell'energia del fascio GW FRM regola il flusso della piscina di fusione attraverso una distribuzione controllata dell'energia del fascio Stabile e basso spruzzo Collegamento di saldatura. Creare la soluzione preferita per la saldatura a bassa resistenza, ad alta durata e replicabile in serie.
- Scansiona il codice da seguire
 0