Saldatura laser a circuito chiuso: come il controllo del processo in tempo reale evita difetti di saldatura
La saldatura laser a circuito chiuso sta cambiando il modo in cui le linee di produzione ad alto ritmo e critiche per la sicurezza controllano la qualità della saldatura. Il metodo tradizionale consiste nell'impostare parametri fissi prima di effettuare un controllo posteriore del prodotto finito, mentre il sistema a circuito chiuso osserva lo stato della piscina in tempo reale durante la saldatura e corregge immediatamente l'uscita laser. Per scenari di applicazioni come l'assemblaggio delle batterie di alimentazione, la connessione aerospaziale e altro, questo cambiamento risolve una lunga lacuna strutturale della saldatura laser tradizionale: come si verificano difetti come il crollo di piccoli fori, spruzzi, fori a aria e altro. Prima Lo rilevare e prevenire.
Questo articolo descriverà come funziona il controllo della saldatura laser a circuito chiuso, il sensore necessario per realizzare il circuito chiuso in tempo reale e AI L'architettura, i limiti dei sistemi di saldatura a anello aperto e perché800Il ritardo di risposta a microsecondi è diventato il punto di riferimento del settore per il monitoraggio della qualità della saldatura in tempo reale.
Perché esiste la saldatura laser tradizionale "Zona cieca del feedback"
Processi tipici di controllo a anello aperto
Attualmente la maggior parte dei sistemi di saldatura laser a fibra ottica sulla linea di produzione segue questo processo:→Saldatura laser→prelevare→Controllo offline. Questo ciclo di feedback richiede spesso ore, mentre il processo fisico che determina davvero la qualità della saldatura avviene in una scala di tempo di millisecondi o meno.
Questa misconfigurazione della scala temporale è il limite principale della saldatura a anello aperto. Il laser stesso può rispondere a livello di microsecondi, ma il sistema responsabile del monitoraggio dei difetti risponde al momento della saldatura. " Non riesco a vedere."qualsiasi informazione sul processo.
Perché un sistema a anello aperto ha un soffitto di qualità
Il sistema a anello aperto utilizza gli stessi parametri fissi per ogni pezzo——Potenza, velocità, posizione di messa a fuoco, forma d'onda dell'impulso, senza considerare i continui cambiamenti delle condizioni di lavoro reali. Nella produzione reale, le seguenti variabili fluttuano sempre:
· Differenze tra pezzi ——La tolleranza dello spazio, il grado di ossidazione della superficie, la differenza di lotto di rivestimento e la precisione di posizionamento ripetuto del fissaggio influenzano l'accoppiamento energetico dell'interfaccia di saldatura.
· Effetto di accumulo termico ——Il primo prodotto saldato in stato di avvio freddo, il secondo saldato con il fissaggio dopo diverse ore di immersione a caldo500Il prodotto, anche se i parametri di ingresso sono completamente coerenti, il processo fisico effettivo è molto diverso.
· instabilità dei fori piccoli ——Piccoli fori di vapore formati durante la saldatura di fusione profonda (keyholeIl crollo e la riformazione avvengono migliaia di volte al secondo, e ogni crollo è un potenziale evento di porosità o spruzzo.
Per rispondere a questi cambiamenti, i sistemi a anello aperto utilizzano in genere finestre di processo più conservatrici per garantire il funzionamento anche nelle condizioni peggiori. Ma il costo è che, nella maggior parte delle condizioni normali, il sistema funziona praticamente sempre in uno stato subottimale.
Principio di funzionamento della saldatura laser a circuito chiuso
Tre requisiti per un vero sistema a circuito chiuso
Un sistema di controllo della saldatura laser a circuito chiuso veramente efficace richiede la collaborazione dei seguenti tre elementi:
1. Test ( Detection ) ——Il sensore deve osservare in tempo reale lo stato della piscina di fusione durante il processo di saldatura, invece di fare affidamento sulla rilevazione post-saldatura.
2. Ritardo ( Latency ) ——Il tempo da rilevare all'esecuzione della correzione deve essere più breve del tempo di evoluzione dell'evento difettoso stesso.
3. Velocità di correzione ( Correction Speed ) ——La fonte di luce laser deve avere la capacità di modulazione di potenza sufficientemente veloce per eseguire azioni di correzione.
Perché AsiaIl ritardo di 800 microsecondi è il benchmark del settore
Il tempo di evoluzione degli eventi di collasso dei piccoli fori è solitamente 0.5 ~2tra millisecondi. Se il tempo di risposta del sistema di controllo supera questa finestra, i parametri del ciclo di saldatura successivo possono essere regolati solo in seguito, senza poter correggere il difetto in corso.
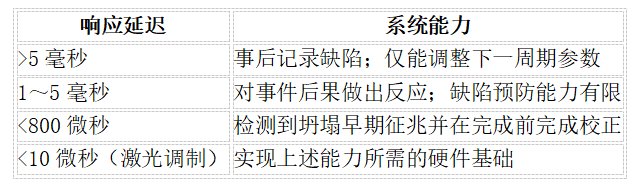
In Asia 800 A un livello di ritardo di microsecondi, il sistema può identificare i primi segni come cambiamenti nella profondità dei piccoli fori, cambiamenti nell'intensità di emissione del plasma e regolare l'uscita laser prima che l'evento di collasso si verifichi completamente. E' proprio questo."Correzione predittiva"con"Registrazione passiva"differenza essenziale tra.
Architettura di sensori per il monitoraggio della qualità della saldatura in tempo reale
Il rilevamento accurato dei piccoli fori e del comportamento della piscina di fusione richiede la collaborazione di più canali di rilevamento complementari, poiché un singolo sensore non è in grado di catturare completamente l'intero stato del processo.
Imaging a strati di coerenza ottica (OCT)
OCT Possibilità di misurare direttamente la profondità dei fori a piccoli livelli sub-micrometrici. Poiché è molto meno influenzato dalle interferenze delle penne del plasma rispetto alla tradizionale imaging a luce visibile,OCTPossibilità di leggere direttamente i dati sulla profondità di fusione, invece di calcolarli indirettamente in base a parametri come potenza, velocità e altro.
Array di rilevamento fotoelettrico a lunghezza d'onda multipla
Adozione UV (300~500nmluce visibile (700~900nminfrarossi (1000~1100nmRilevatore fotoelettrico a tre canali per100kHzI tassi di campionamento sopra vengono raccolti in modo sincronizzato, ciascun canale cattura diverse informazioni di processo:
·UV Canale: intensità di emissione plasmatica
·Canale di luce visibile: radiazione termica della piscina di fusione
·Canale infrarosso: segnali di retrodiffusione e retroriflessione nella zona di azione del laser
L'acquisizione sincronizzata a tre canali fornisce al sistema di controllo una maggiore capacità di discriminazione rispetto ai sensori a canale singolo.
ad alta velocitàFotocamera CMOS
Per ogni secondo 1 fino a10Funzionando a migliaia di fotogrammi, la fotocamera ad alta velocità fornisce informazioni spaziali che i sensori puntuali non possono accedere——La geometria della piscina di fusione, la forma dell'uscita di piccoli fori e la posizione specifica in cui si generano gli spruzzi. In combinazione con i dati del sensore temporale, il sistema non solo"Rilevato"Il difetto permette anche di individuare con precisione il difetto.
Camera di stampaggio post saldatura
Le telecamere di stampaggio post saldatura vengono utilizzate per misurare la geometria della superficie della saldatura, creando un circuito chiuso tra i dati di processo in tempo reale e gli standard di accettazione a livello di pezzo.
Il processo decisionale a sub-millisecondiArchitettura di elaborazione AI
a 100kHz Quantità di dati dei sensori raccolti a un tasso di campionamento superiore o superiore a quello tradizionalePIDLa capacità di elaborazione del controller nella finestra di tempo richiesta. Di solito vengono utilizzati stratiAIStruttura:
· CNN (rete neurale convolutiva) ——Gestisci le anomalie spaziali nelle immagini della fotocamera ad alta velocità per identificare i modelli di instabilità dei piccoli fori e le deviazioni della geometria della piscina di fusione.
· LSTM (Rete di memoria a breve termine) ——AnalisiOCTCon i modelli di sequenza temporale nei dati di rilevamento fotoelettrico, riconosce i suoi segnali precursori prima che si verifichi un evento di crollo.
· Reti neuronali di informazione fisica ( PINN ) ——Limitare l'output del modello secondo le leggi termodinamiche per ridurre il rischio che il modello fornisca suggerimenti di correzione fisicamente non fattibili o che possano provocare difetti secondari.
In questo collegamento di elaborazione, la sequenza temporale determinante è altrettanto importante quanto la potenza di calcolo. Controllo della vibrazione nel circuito ( jitter Introdurrà la variabilità del ritardo, indipendentemente dalla capacità del singolo modello, indebolirà il sub-modello.800Effetti dell'obiettivo dei microsecondi.
Traceabilità della saldatura: archivio digitale dietro ogni saldatura
Ogni evento di saldatura genera un registro completo con timbro orario, incluso OCT Dati di profondità di fusione, segnali di rilevamento fotoelettrico per canale, sequenze di fotocamere,AIRegistra le decisioni e le azioni correttive effettivamente eseguite, associate al numero di serie del pezzo specifico.
Per l'assemblaggio delle batterie di potenza e la produzione aerospaziale, la tracciabilità della saldatura a livello di pezzo di lavoro sta diventando sempre più un requisito rigido per l'accesso alla certificazione, piuttosto che una funzione opzionale. La registrazione digitale strutturata rende l'intero processo retroattivo su questa scala di produzione di massa praticabile.
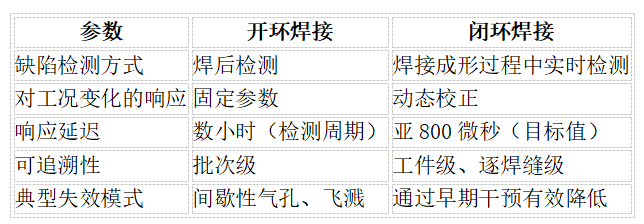
Differenze fondamentali tra saldatura laser a circuito aperto e chiuso
Come valutare un sistema di saldatura laser a circuito chiuso
Per valutare se la linea di produzione richiede l'introduzione di un controllo a circuito chiuso, le seguenti domande possono aiutare a chiarire le lacune esistenti:
·La zona di saldatura è dotata di sensori in tempo reale? Quali sono configurati?
·Prova end-to-end - Quanto è effettivamente il ritardo di correzione?
·I dati di qualità sono rilevabili per saldatura o rimangono solo a livello di lotto?
·I difetti intermittenti del foro dell'aria sono correlati alla temperatura del fissaggio, al cambio di turno o alle fluttuazioni del lotto di materiali?
Se i difetti come i fori d'aria sono intermittenti e correlati alle condizioni di lavoro, di solito significa che questo è un limite intrinseco del sistema ad anello aperto, che è difficile risolvere solo con la regolazione dei parametri.——Perché la variabile di input cambia più velocemente della velocità di risposta del circuito di controllo.
Domande frequenti (FAQ)
1.Che cos'è la saldatura laser a circuito chiuso? La saldatura laser a circuito chiuso è un metodo di controllo del processo: i sensori monitorano il processo di saldatura in tempo reale e regolano automaticamente l'uscita laser per la correzione prima che instabilità come il crollo di piccoli fori causino difetti, invece di affidarsi alla rilevazione post-saldatura per individuare i problemi.
2.Perché il ritardo di risposta è così fondamentale per il controllo della qualità della saldatura laser? Il crollo dei piccoli fori è una delle cause principali dei difetti dei fori e degli spruzzi, il cui tempo di evoluzione è di solito 0.5 ~2tra millisecondi. Se il controllo del sistema-Un ritardo di correzione superiore a questa finestra consente di registrare solo i difetti e non può essere evitato. Ritardo inferiore a800A microsecondi, il sistema può completare la correzione durante la fase di avvio del crollo.
3.Quali sensori vengono generalmente utilizzati per il monitoraggio della saldatura in tempo reale? I sensori comuni includono l'imaging di stratificazione di coerenza ottica per misurare la profondità di piccoli fori ( OCT Array di rilevamento fotoelettrico multi-lunghezza d'onda per la cattura di segnali di plasma e radiazioni termiche e telecamere ad alta velocità per l'osservazione della geometria della piscina di fusione e il posizionamento degli spruzzi. Poiché un singolo sensore non può fornire un'immagine completa del processo, questi sensori vengono spesso utilizzati in combinazione.
4.Perché la tracciabilità della saldatura è così importante per le batterie di alimentazione e le applicazioni aerospaziali? La tracciabilità della saldatura a livello di pezzo consente di corrispondere i dati di processo, come la profondità di fusione e le azioni di correzione, al numero di serie specifico del pezzo di lavoro, per supportare l'accesso alla verifica della qualità e alla certificazione, che sta diventando sempre più obbligatorio nella produzione in serie di componenti critici per la sicurezza.
Conclusione
La saldatura laser a circuito chiuso risolve un problema fondamentale che il sistema a circuito aperto non può risolvere solo con la regolazione parametrica: durante la saldatura, ancora durante il processo di formazione, vengono rilevate e corrette le instabilità del processo. Attraverso la fusione OCT Rilevamento fotoelettrico a lunghezze d'onda multiple, imaging ad alta velocità e vincoli fisiciAIModello, sistema a circuito chiuso dedicato alla rilevazione-Corregge il ritardo di compressione a800Sotto questa linea di separazione microsecondi——E' proprio questo."Correzione predittiva"con"Registrazione passiva"divisione dell'acqua. Per le aziende manifatturiere che valutano sistemi di qualità di saldatura per batterie di alimentazione o aerospaziali, il ritardo di risposta, la copertura dei sensori e la tracciabilità a livello di pezzo di lavoro sono tre criteri chiave per determinare se un insieme di architetture soddisfa i requisiti di produzione di massa.
- Scansiona il codice da seguire
 0