Cos'è la cladding laser?
La tecnologia di cladding laser è una tecnica di modifica della superficie dei componenti. La sua essenza consiste nel fornire materiale di cladding alla superficie del materiale base utilizzando il metodo di preposizionamento della polvere o il metodo di alimentazione simultanea della polvere, che viene rapidamente fuso, espanso e solidificato sotto l'azione di un fascio laser ad alta densità di energia, formando uno strato superficiale con una bassa diluizione e una lega metallurgica con il substrato, riparando così i difetti e migliorando le proprietà di resistenza all'usura, alla corrosione, al calore e all'ossidazione della superficie base.
Caratteristiche principali della tecnologia di cladding laser
- Legame metallurgico forte, basso tasso di diluizioneLo strato di cladding e il substrato formano una connessione ad alta resistenza attraverso il legame metallurgico, superando i processi tradizionali, con un tasso di diluizione controllabile al di sotto del 5%, riducendo la perdita di proprietà del materiale base.
- Raffreddamento rapido, prestazioni superioriLa velocità di raffreddamento raggiunge 10 ^ 6 K/s, formando strutture cristalline o amorfe fini, con la massima durezza e maggiore resistenza all'usura di oltre 20 volte
- Processo flessibile, ampia applicabilitàSupporta l'alimentazione simultanea della polvere (automazione, alta precisione) e il preposizionamento della polvere (adatto a forme complesse), consentendo la riparazione di componenti precisi come fori ciechi e cavità.
- Ecologico ed efficiente, risparmio energetico e tempoNessun rumore, polvere o emissioni nocive, il consumo energetico è ridotto del 50% rispetto ai processi tradizionali.
- Lavorazione di precisione automatizzataZona di influenza termica ridotta, deformazione del pezzo inferiore a 0,1 mm, adatto per componenti a parete sottile o con requisiti di alta precisione.
Scenari di applicazione del cladding laser
La tecnologia di cladding laser offre vantaggi come la riparazione automatizzata, il legame metallurgico tra lo strato di riparazione e il substrato, alta resistenza, basso apporto di calore, piccola deformazione dei componenti, controllo preciso delle dimensioni di riparazione ed è ecologica. Inoltre, le prestazioni dopo la riparazione migliorano significativamente. Questa tecnologia è stata utilizzata con successo per la riparazione di componenti critici in apparecchiature di trasporto petrolifero, rulli di laminazione e gruppi elettrogeni, ottenendo notevoli benefici economici e sociali.
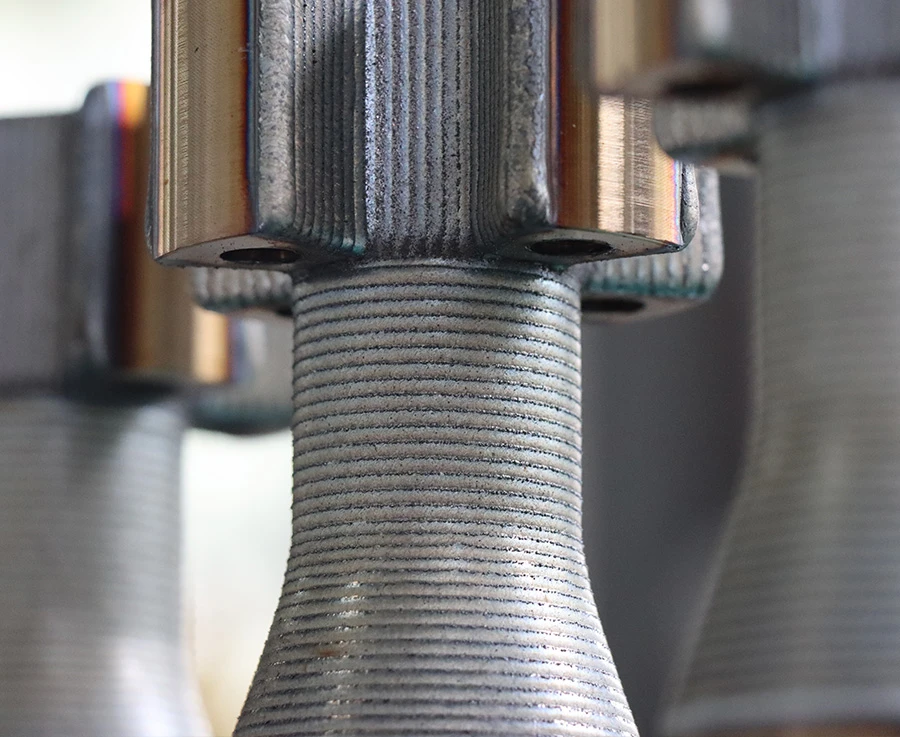
Industria metallurgica
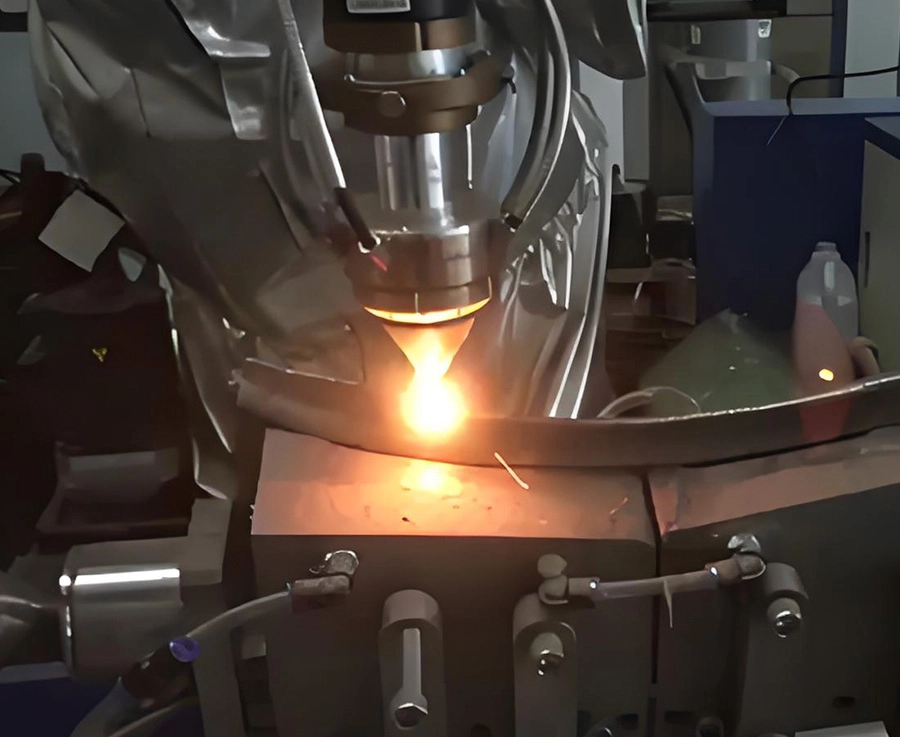
Bordatura metallica delle pale del motore
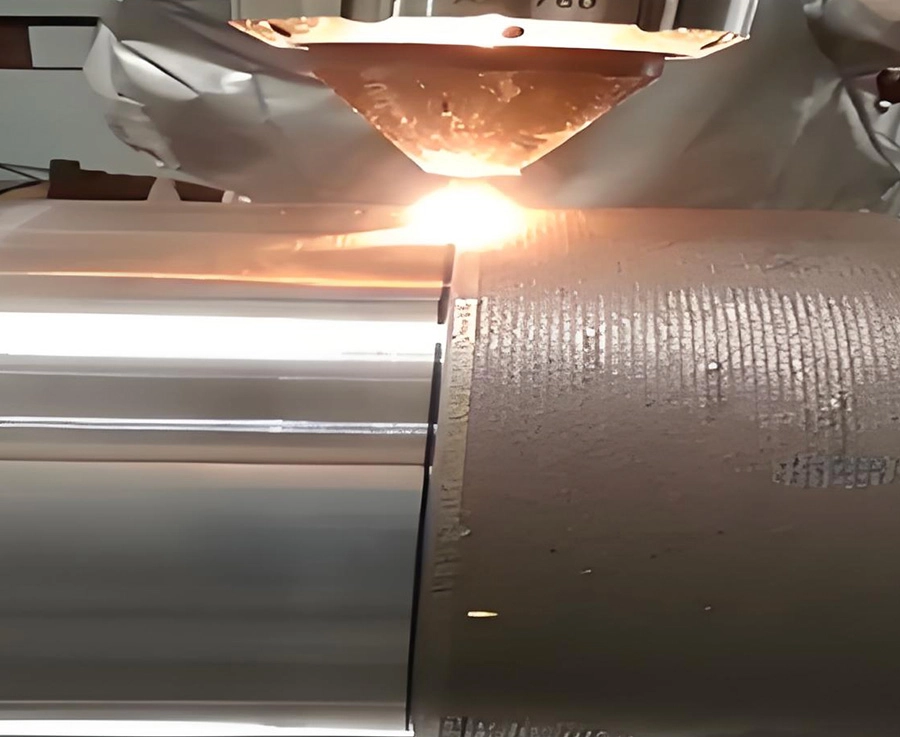
Ispezione degli attuatori del carrello di atterraggio degli aerei
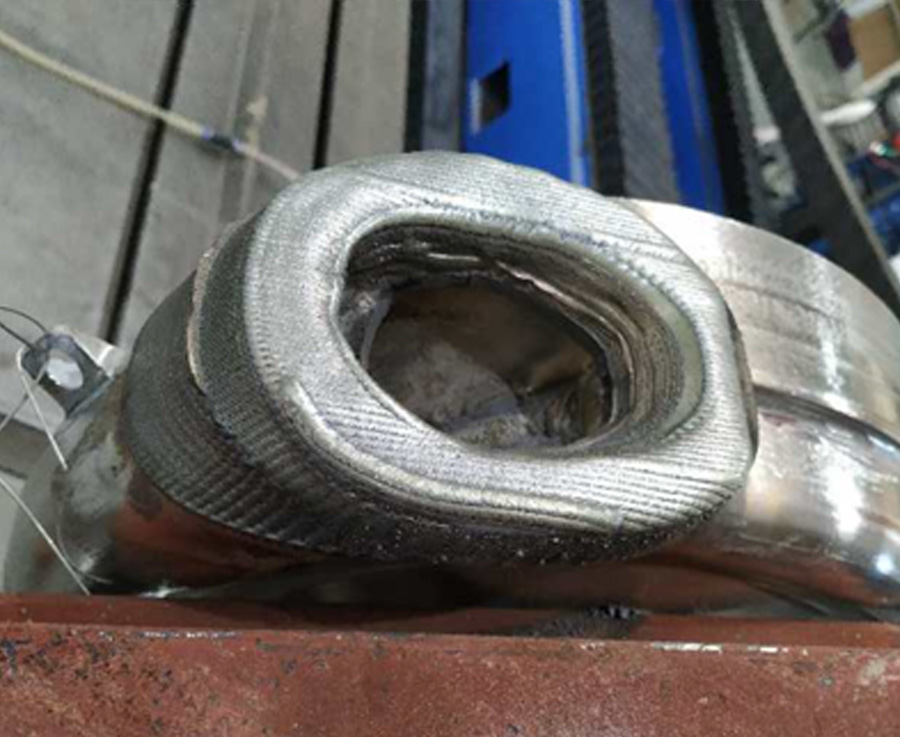
Guscio della pompa della turbina ad alta pressione nucleare
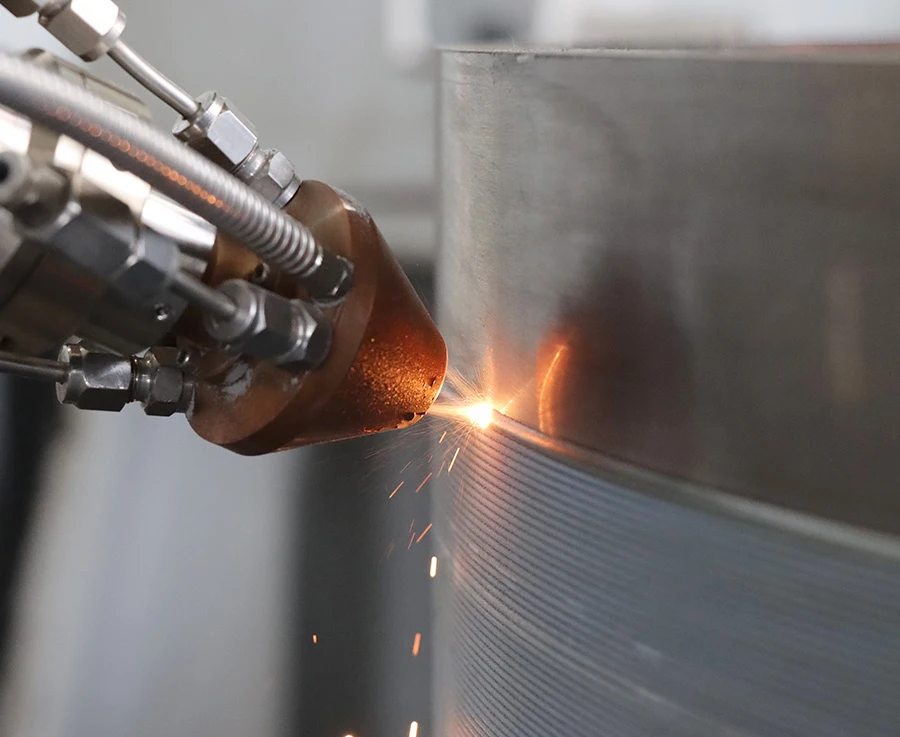
Rivestimento laser
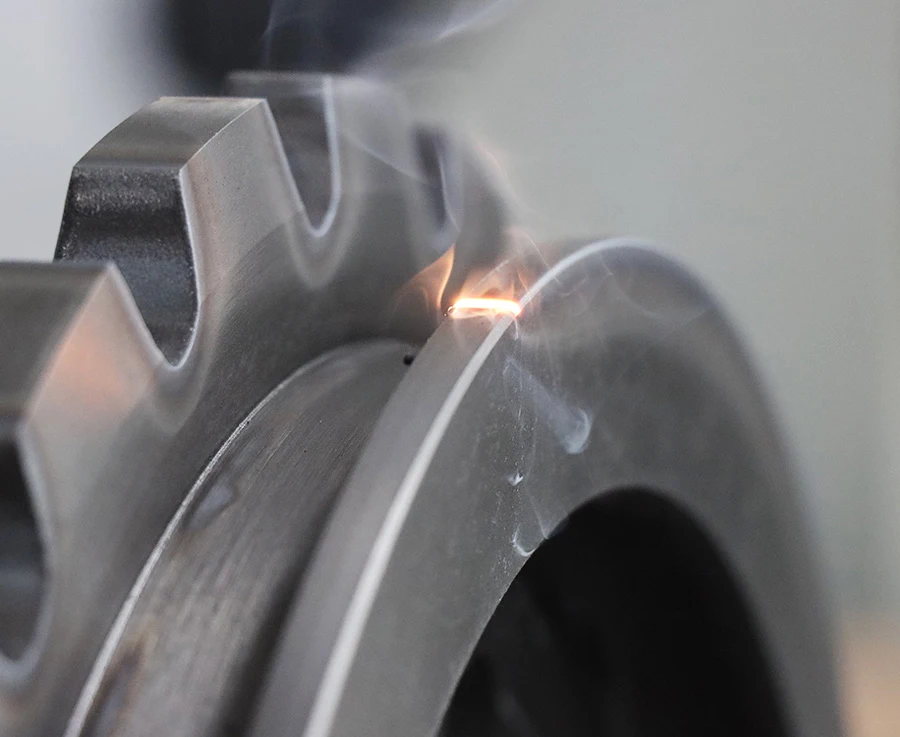
Rivestimento laser
- Industria metallurgica
- Bordatura metallica delle pale del motore
- Ispezione degli attuatori del carrello di atterraggio degli aerei
- Guscio della pompa della turbina ad alta pressione nucleare
- Rivestimento laser
- Rivestimento laser
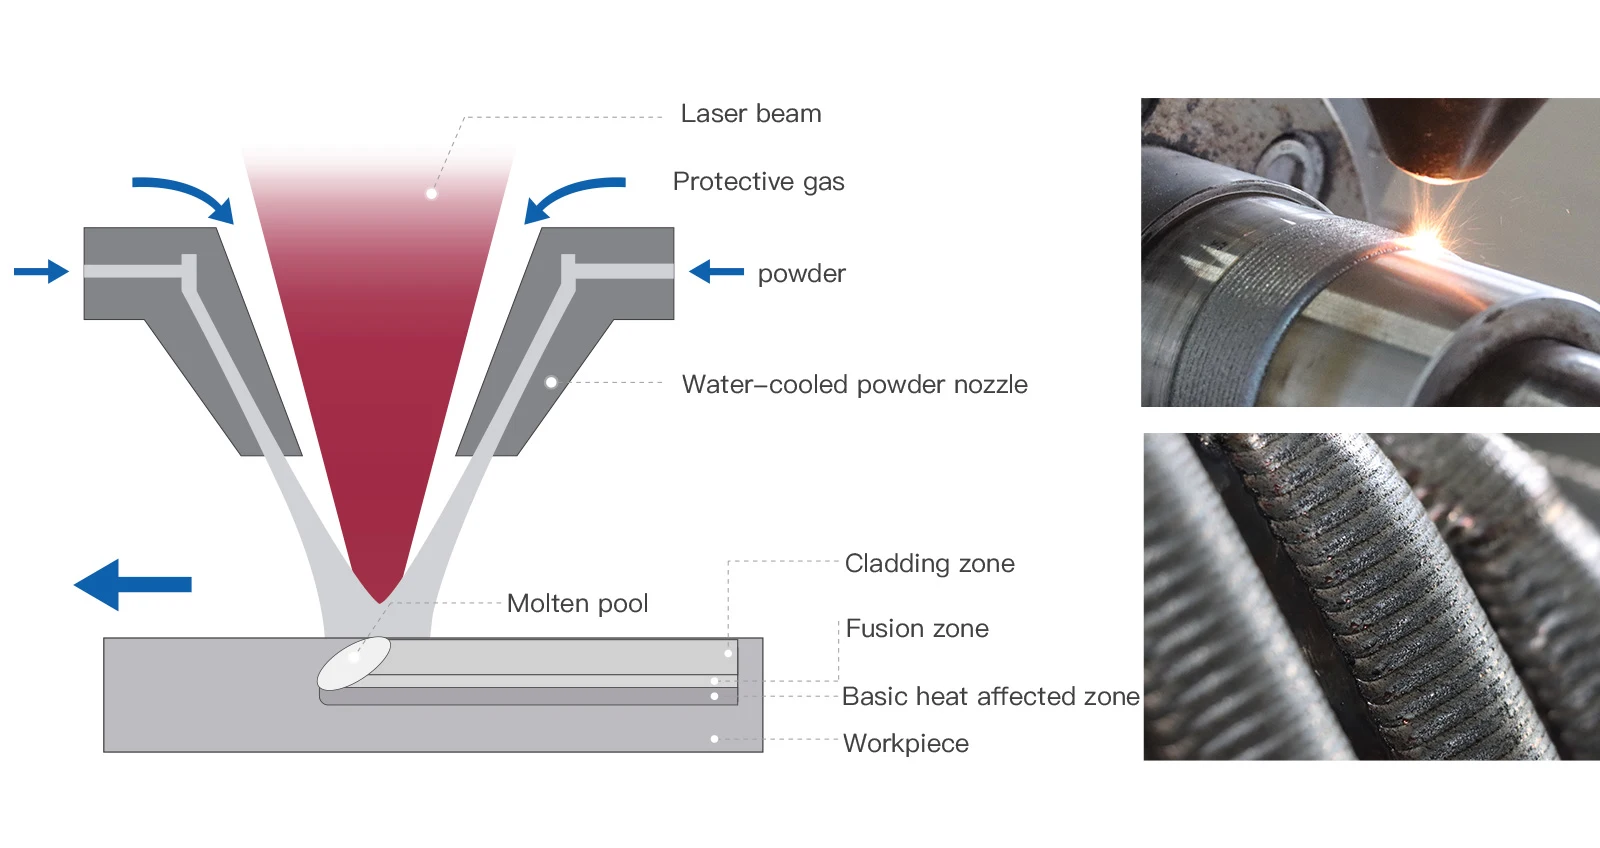
Principio del cladding laser
Il cladding laser rafforza la superficie del materiale attraverso la fusione laser ad alta energia e la solidificazione rapida, combinando alta resistenza del legame, personalizzazione delle proprietà e capacità di lavorazione di precisione, ed è ampiamente utilizzato nella riparazione industriale e nella produzione di componenti di alta gamma.
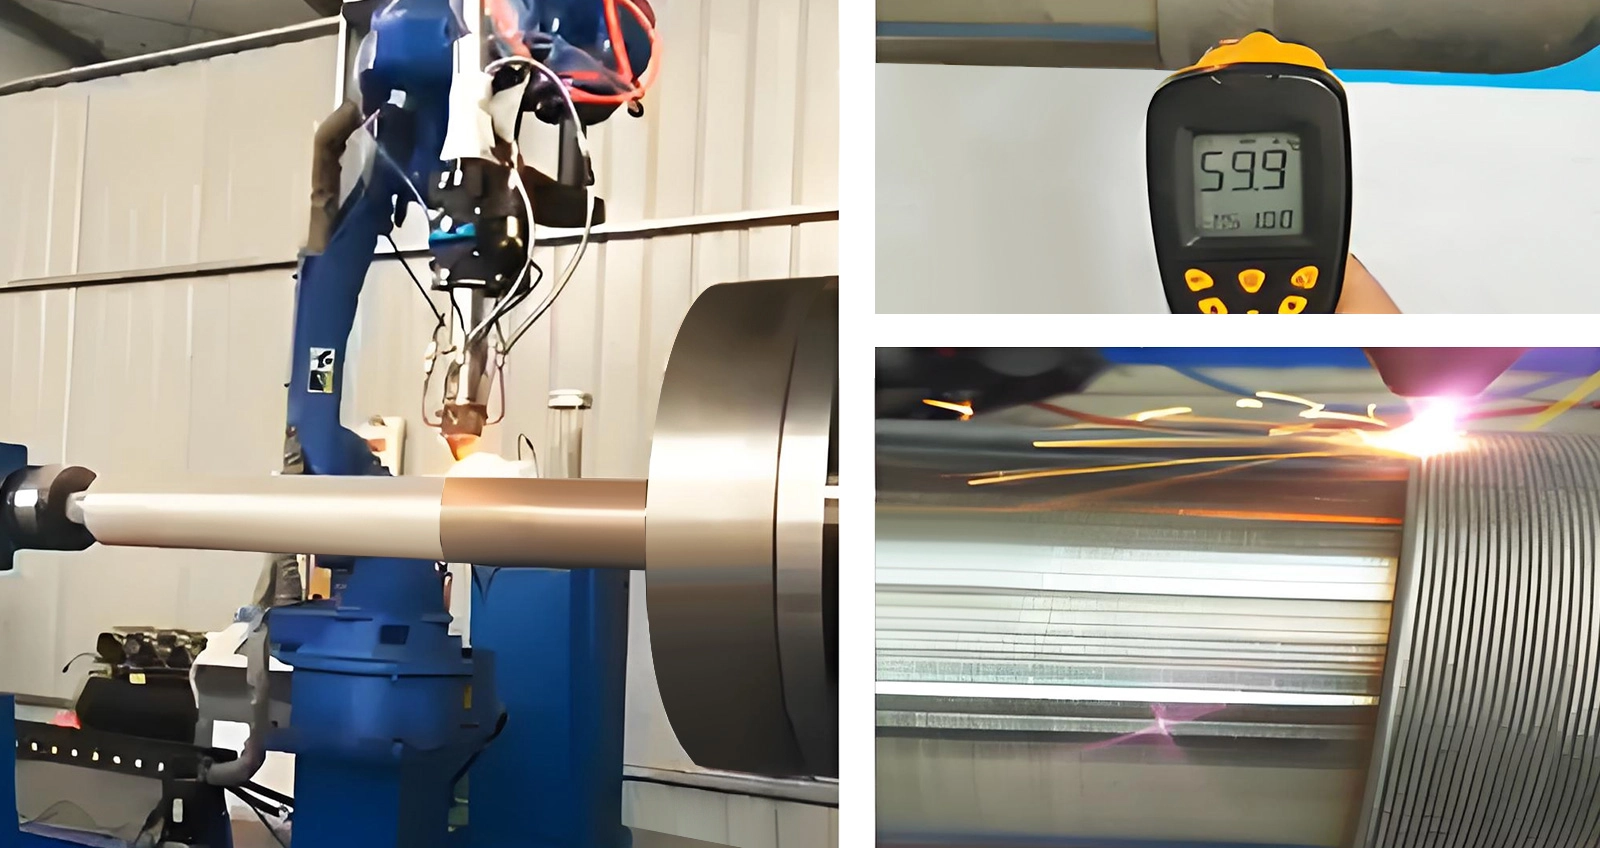
Scenari di applicazione tipici del laser YLLS-Clad-6000-W GW Laser
- Nome del prodotto: Pistone idraulico per industria mineraria
- Laser: GW Laser YLLS-Clad-6000-W
- Metodo di lavorazione: Iniezione di polvere assiale, fusione ad alta velocità, velocità di linea > 10m/min
- Temperatura della corsia di fusione: Circa 60°C
- Nome del prodotto: Pistone idraulico per industria mineraria
- Laser: GW Laser YLLS-Clad-6000-W
- Metodo di lavorazione: Iniezione di polvere assiale, fusione standard, velocità di linea: 1.0~1.5m/min
- Temperatura della corsia di fusione: Circa 800-900°C
Fattore chiave che influenza la qualità di formazione
A differenza delle tecniche tradizionali di produzione per sottrazione o isometria del metallo, la tecnologia di fabbricazione aggiuntiva metallica adotta un metodo di formazione per punto e per strato, durante il quale esiste un processo complesso di trasporto di massa e calore. Le proprietà di precisione, struttura e prestazioni del prodotto sono strettamente correlate ai dispositivi, materiali e processi di fabbricazione aggiuntiva metallica.
Fattori chiave
- Equipaggiamento
- Materiali
- Processo
- Parametri della fonte di calore, parametri di movimento, modalità di controllo
- Tipi di materiali, forma del materiale, qualità del materiale
- Parametri di formazione, principio di formazione, strategia di scansione
Confronto dei vantaggi tra rivestimento tradizionale e rivestimento laser
Oggi, mantenere la competitività sul mercato richiede la riduzione dei costi, il miglioramento dell'efficienza e la garanzia di una qualità stabile dei componenti, cosa che le tecnologie tradizionali non possono soddisfare. Sempre più produttori stanno passando dalle tecniche di cladding tradizionali a quelle moderne.
Cladding al plasma
 Dopo il cladding a spruzzo al plasma, la resistenza del legame è bassa e il rivestimento tende a staccarsi.
Cladding laser
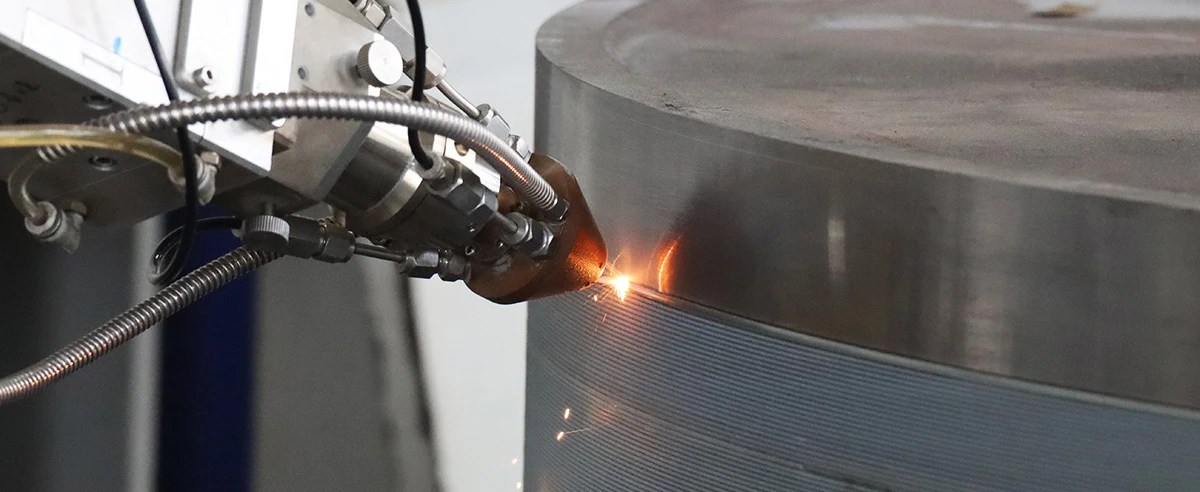
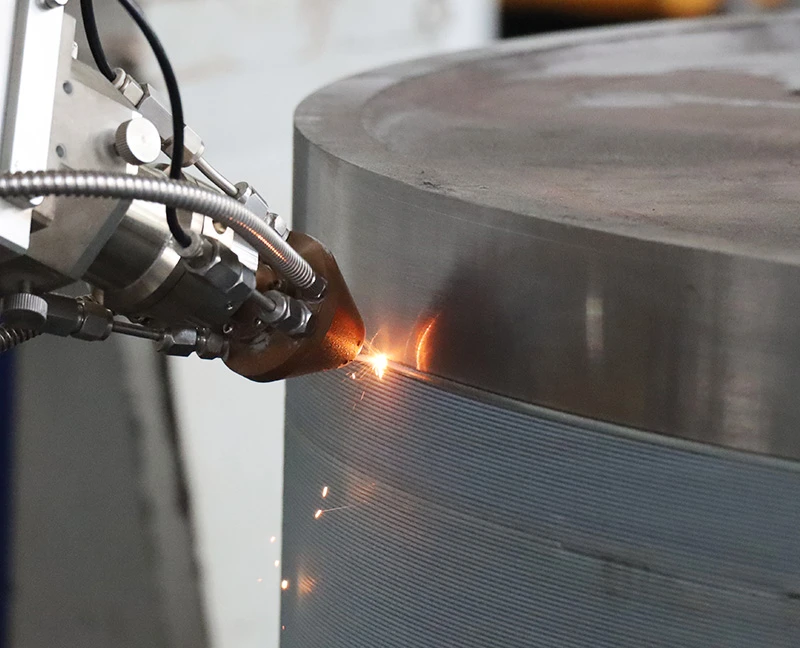 Il cladding laser offre un basso tasso di diluizione, una maggiore flessibilità di lavorazione e un minore impatto termico sul pezzo.
Spruzzatura termica
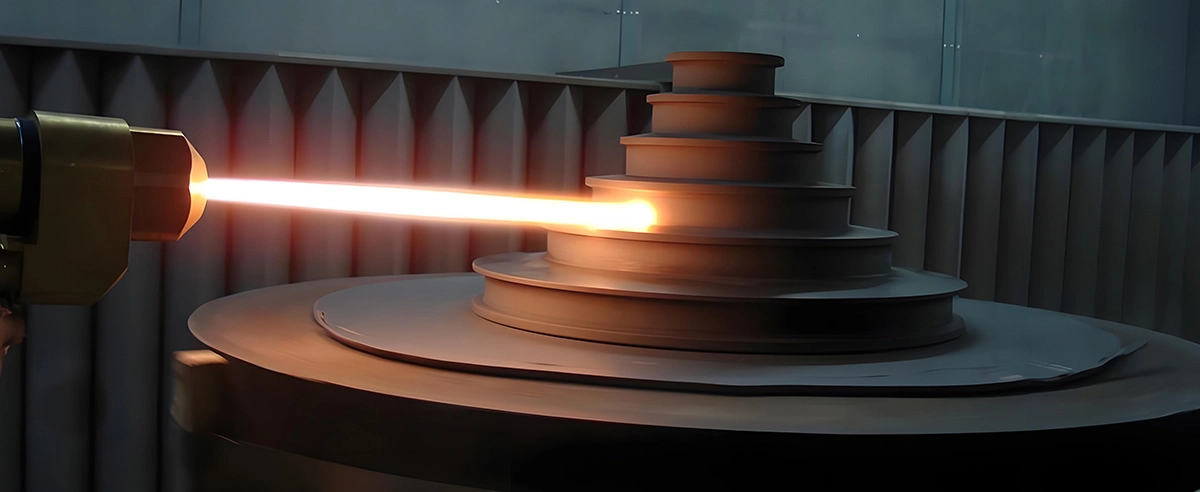
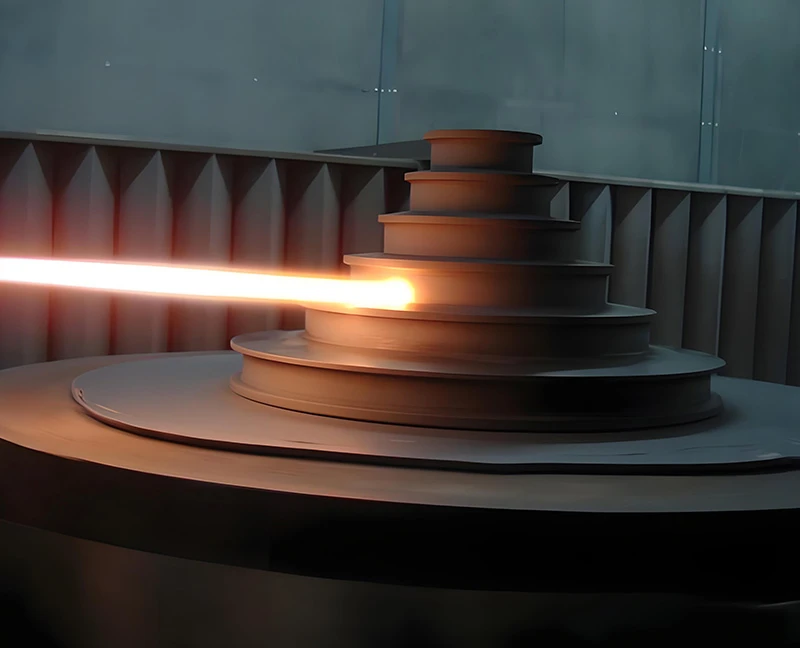 Sebbene la velocità di deposizione della spruzzatura termica sia elevata, l'utilizzo della polvere è solo del 50%. Il rivestimento presenta una porosità dell'1% - 2% e i mezzi corrosivi possono corrodere il substrato attraverso questi pori. Inoltre, la spruzzatura termica genera rumore e polvere, influenzando l'ambiente e la salute del personale.
Cladding laser
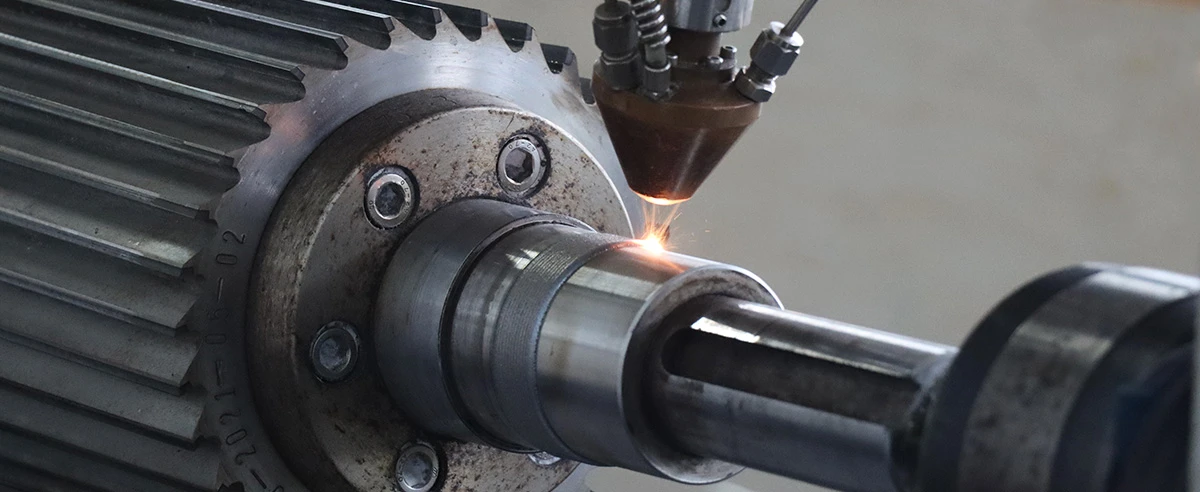
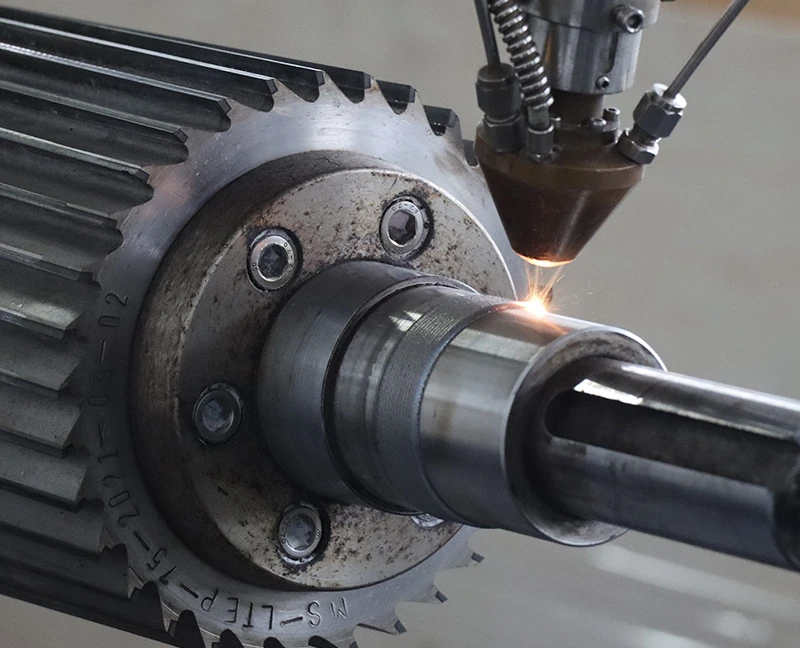 Il cladding laser ad alta velocità produce rivestimenti con una struttura densa, senza pori, e una lega metallurgica con il substrato, risultando in un'elevata resistenza del legame.
Saldatura a deposizione
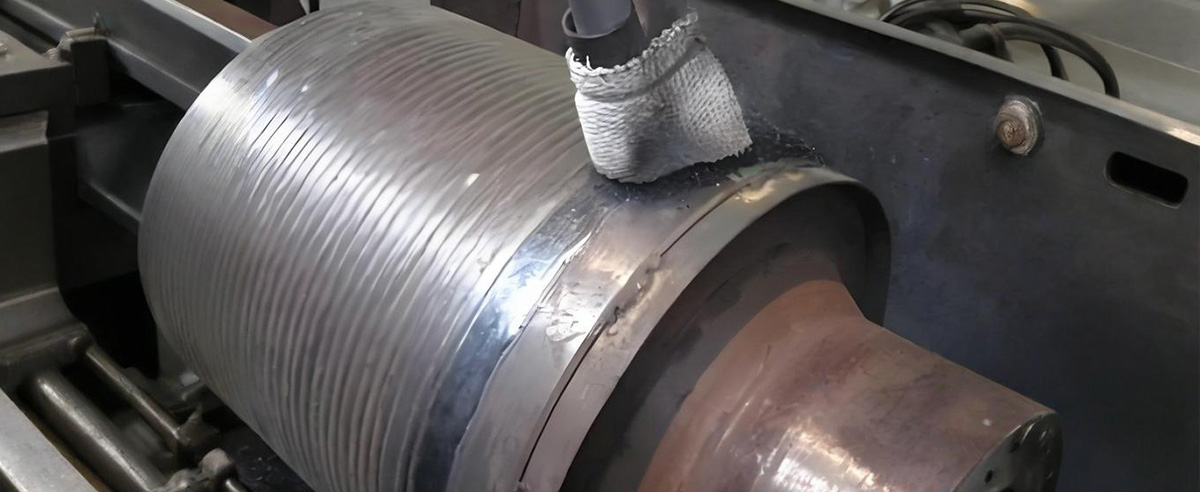
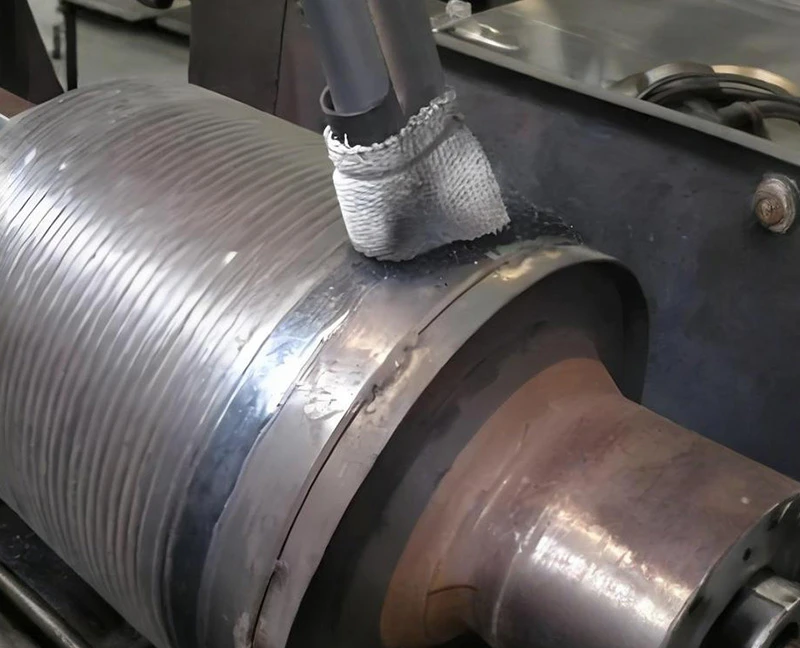 La saldatura a deposizione può produrre rivestimenti metallici di alta qualità senza difetti, ma l'elevata efficienza di deposizione comporta un elevato apporto di energia, che può indurre cambiamenti nelle proprietà del materiale base e danni termici.
Cladding laser

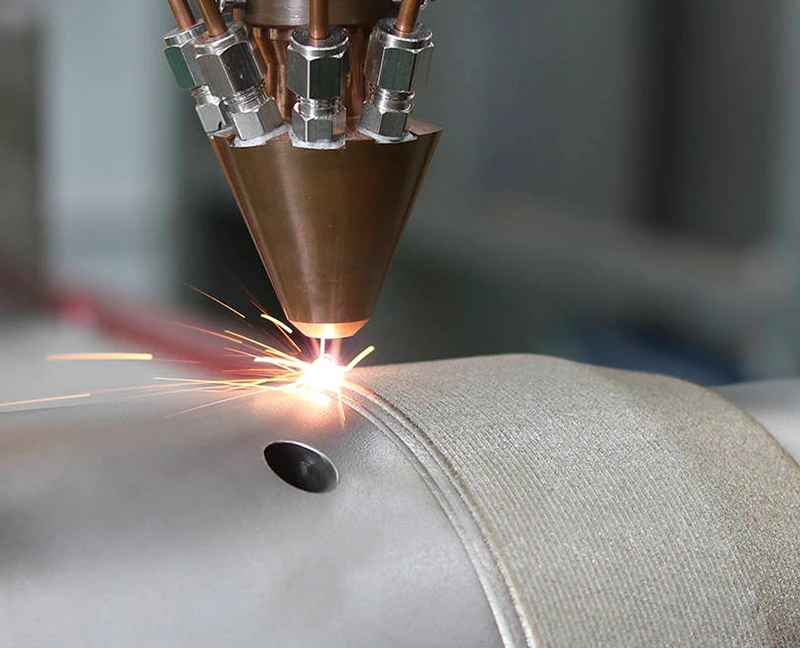 Nel cladding laser ad alta velocità, la maggior parte dell'energia viene assorbita dalla polvere, quindi l'apporto di calore al substrato è ridotto, risultando in una zona di influenza termica e una deformazione termica più piccole, rendendolo più efficace per componenti a parete sottile e lastre sottili.
 0