電機製造
平坦線モータのレーザー溶接技術は主にHairpin(ピン式)、X-pin(クロスピン式)、Umini-pinなどの巻線形式に応用されている。その中で、X-pin技術は直線セグメントを廃止した後、溶接技術に対してより高い要求を提出し、より効率的でより低い熱入力を含む。
光恵レーザーが電機製造で持つている優位性
高反射率
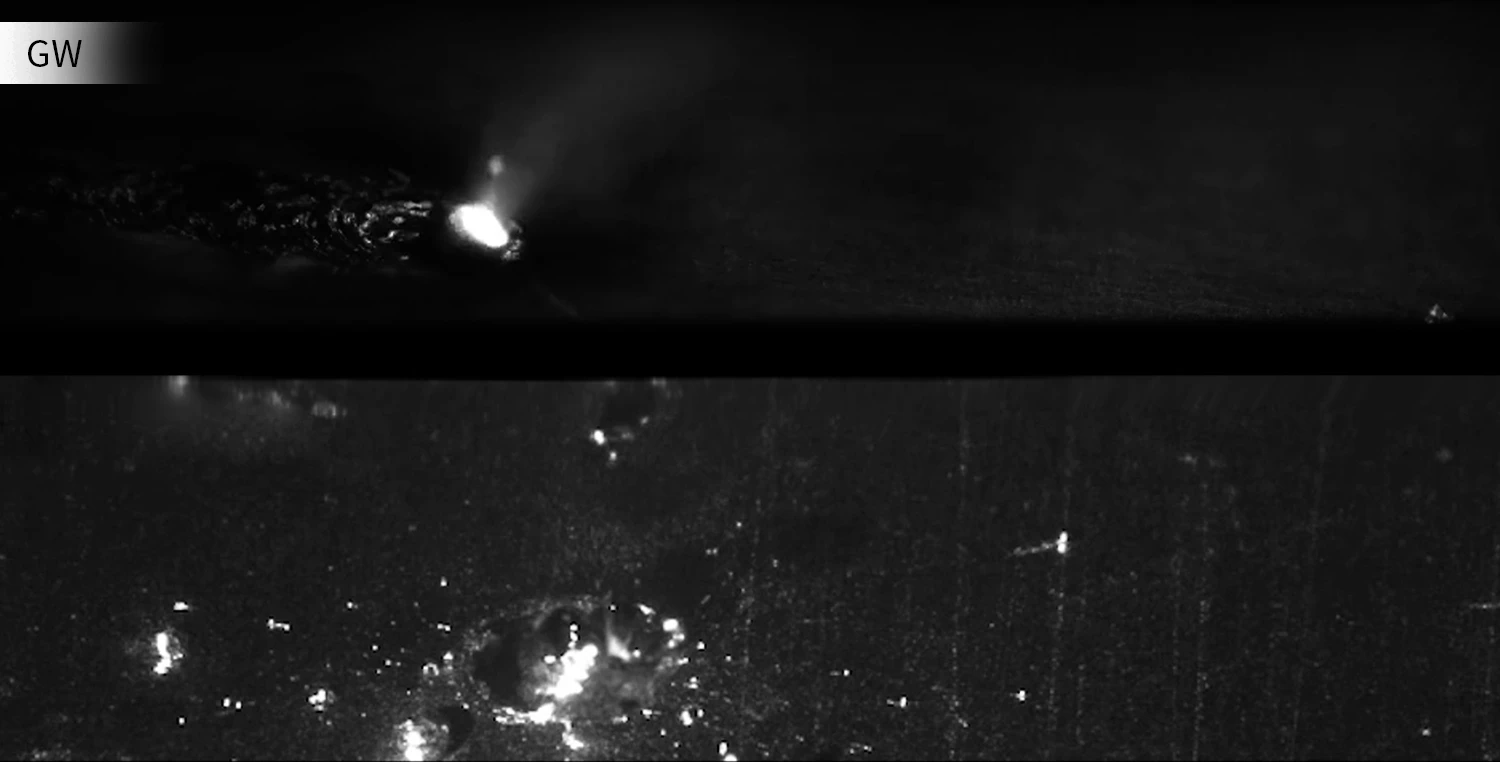
常温時、固体紫銅は光恵レーザー波長(1080nm)の吸収率が低いですが、紫銅表面にキーホールが形成されると吸収率は60%以上に上昇します。一方、光恵レーザーの高出力レーザー技術(*****14μmコア径)は、亜ミリ秒レベルで紫銅表面に溶融プールを形成するエネルギー密度のしきい値を突破することができます。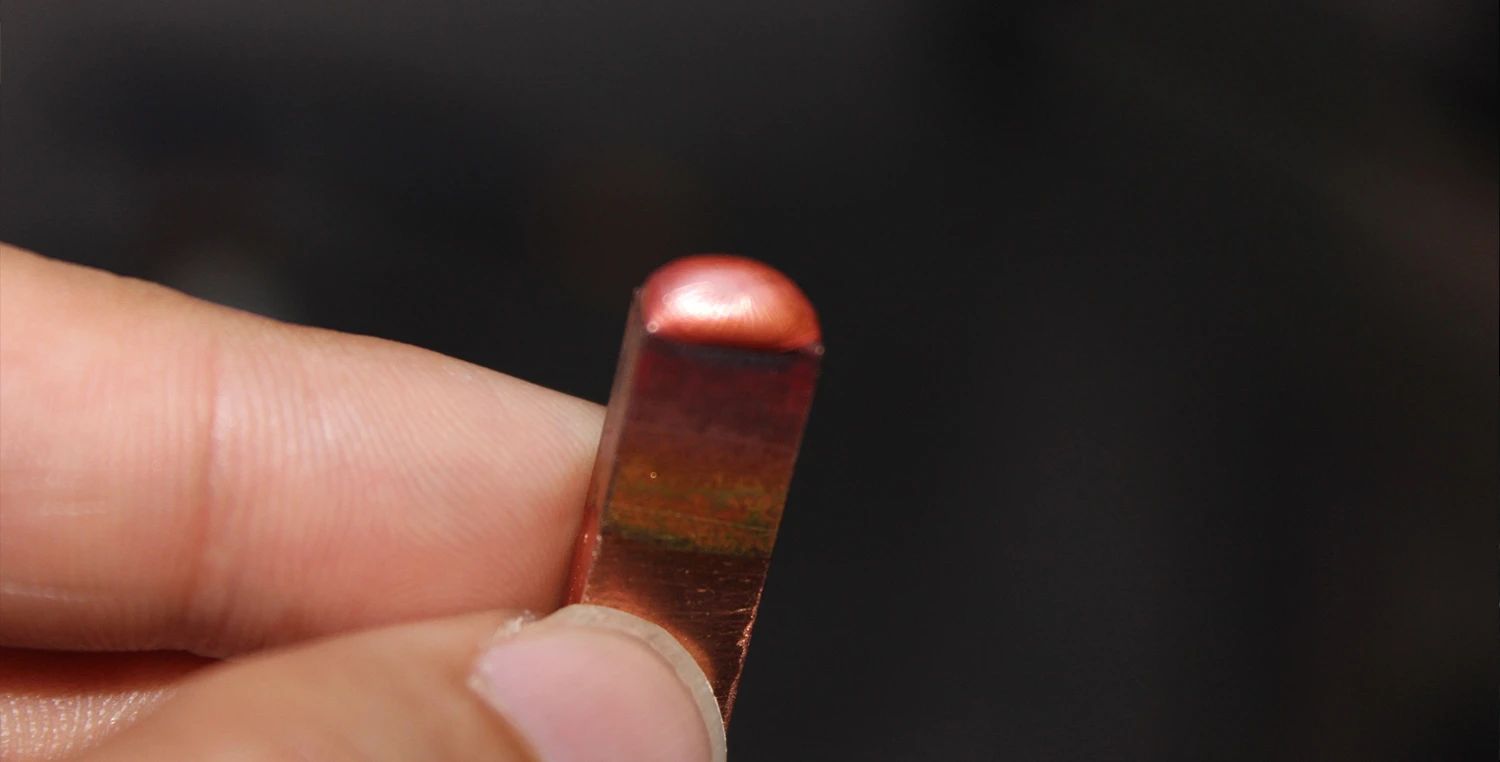
塗装皮保護
溶接過程でレーザーによる塗装皮の焼傷を防ぐ必要があります。特にX-pin溶接では、裸銅の長さが短く、溶接時にエネルギーを正確に制御する必要があります。光恵レーザーのレーザーは応答速度が速く、制御精度が高いため、エネルギーの正確な制御を行い、溶接工程要件を満たすことができます。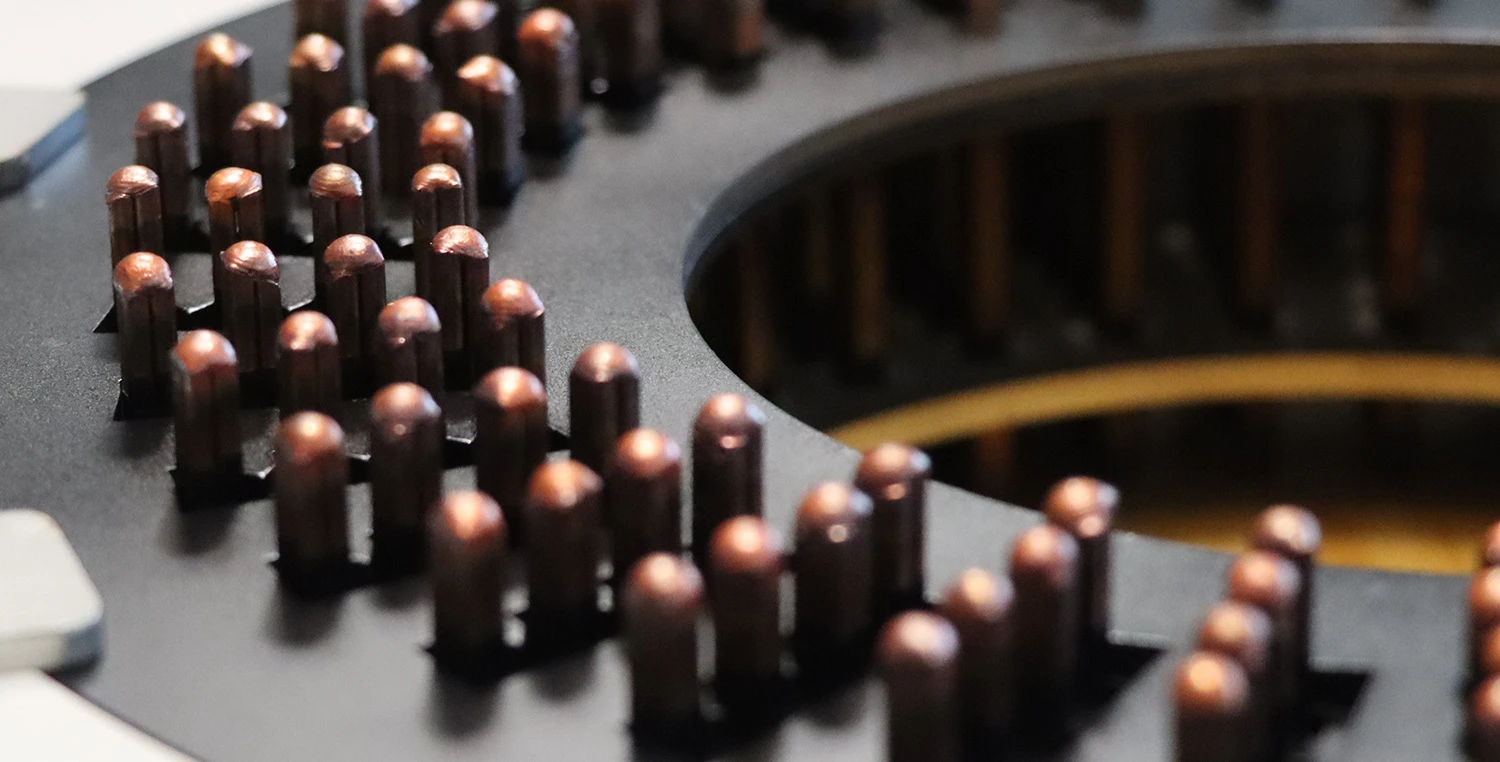
溶接品質
扁銅線溶接において、気孔率と溶接品質に高い要求があり、芯径比率(14/100、中心/環状)のFRMは高輝度の中心ビームが高エネルギー密度を実現することを保証すると同時に、さらに環状ビームによって溶融池を安定させ、気孔、スパッタなどの溶接欠陥を減少させることができる。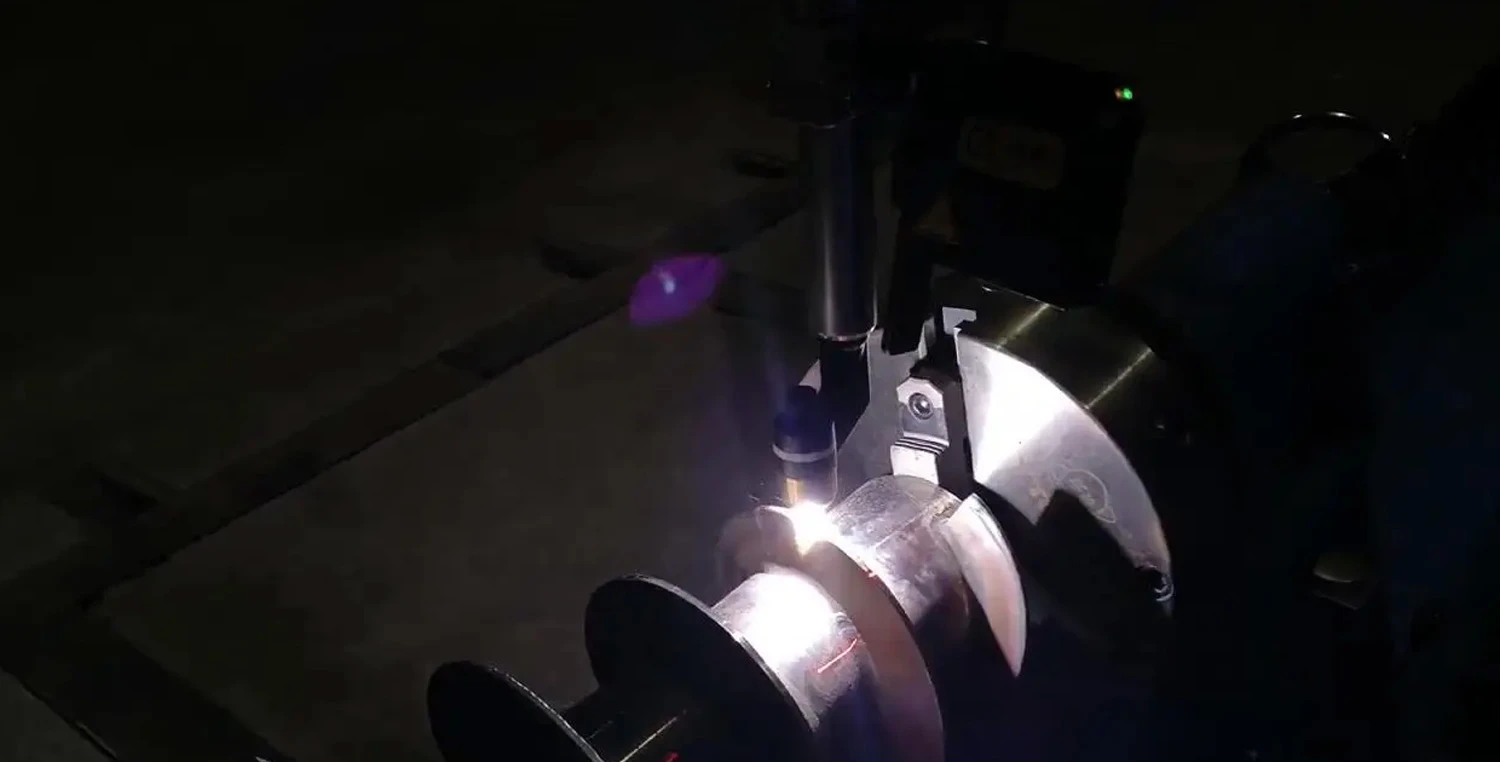
視覚位置決め
視覚システムによって高精度な位置決めと溶接軌道の最適化を行い、溶接品質を確保します。
GW光恵レーザーが電機製造分野での応用
銅は、電気駆動モーターシステムの主要材料であり、その吸収率や熱伝導率などの材料自体の特性により、加工過程で大量のスプラッシュや気孔が生じやすくなります。光恵レーザーのFRM製品はキーホール形状を効果的に修正し、キーホールを安定させ、フラット銅線の溶接品質と効率を高めることができます。
 0