レーザー複合溶接とは何ですか?
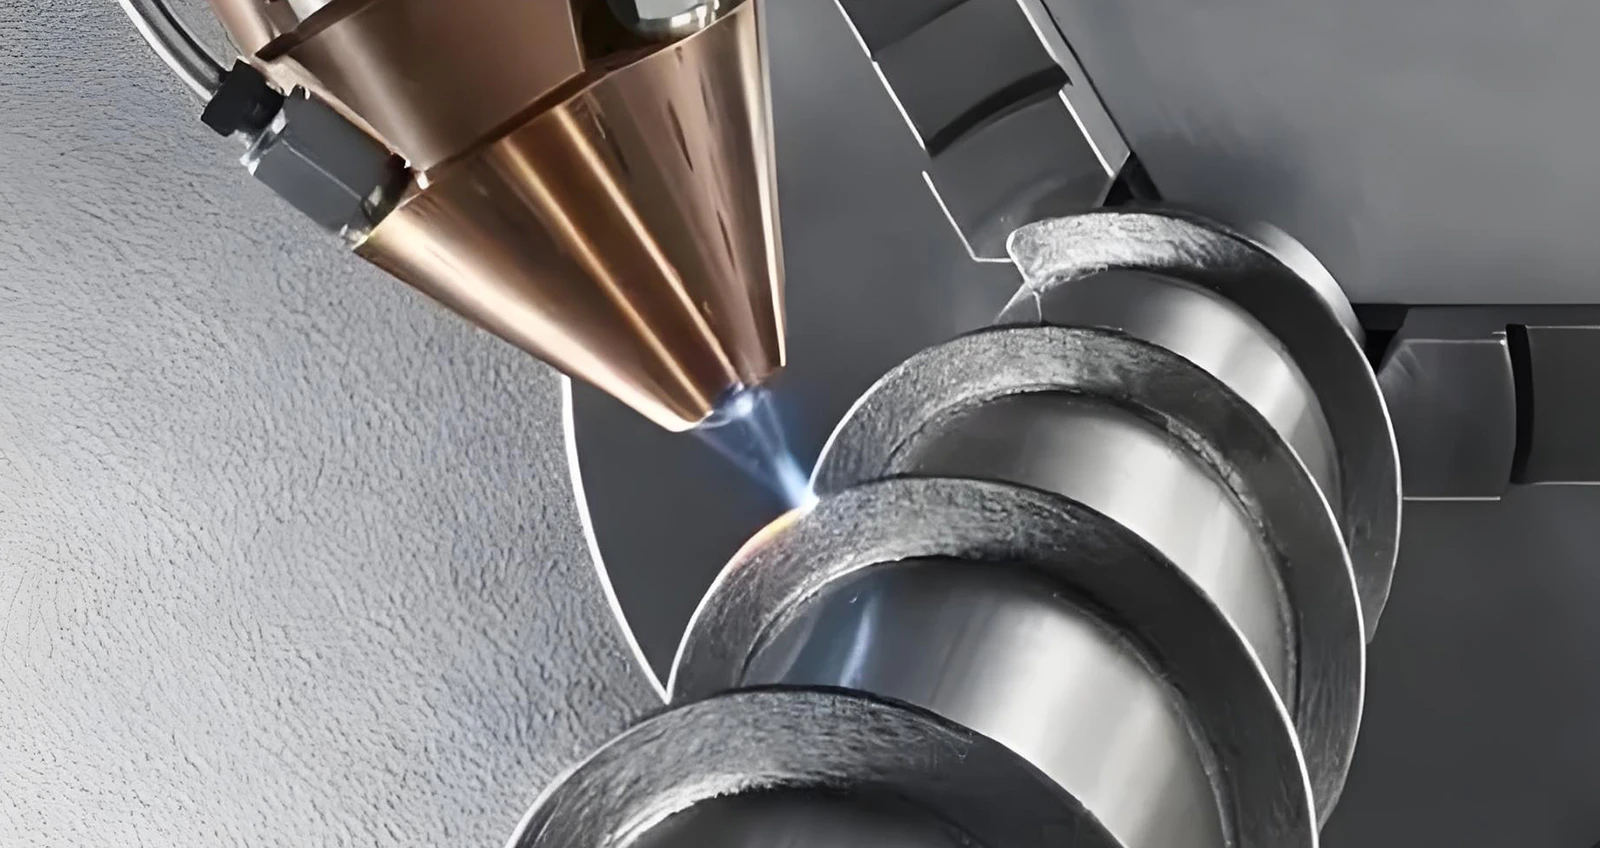
レーザーアーク複合溶接は、レーザー溶接とアーク溶接を組み合わせた高度な溶接技術です。レーザーとアークの相乗効果により、溶接効率と溶接品質を向上させるとともに、溶接プロセスの適用範囲を広げることができます。レーザーは高エネルギー密度の集中熱源を提供し、材料を迅速に加熱し溶融させることができますが、アークは安定した熱源と大きな溶融池を提供し、溶接の深さ、幅、および溶接ビードの形状を改善することができます。両者が互いに補完しあうことで、単一の溶接方法の限界を効果的に克服し、溶接速度を上げ、熱影響ゾーンを減らすことができます。
レーザー複合溶接の利点
- 継ぎ手の組み立て要件を低減するレーザーとアークが一つの溶融池に作用することにより、溶融池が広く深くなり、溶接継ぎ目の架橋能力が増します。
- 溶接継ぎ目の品質を改善するアーク溶接によって溶融池に入り込む金属成分を制御することができ、溶接成分を調整し、継ぎ目の機械的特性を改善するのに役立ちます。
- 厚板材料のマルチパス溶接適切な開先形式を選択することにより、マルチパス溶接で厚板材料を溶接することができます。
レーザーアーク複合溶接の応用分野
レーザーテックソルダリングは、エレクトロニクス製品、自動車製造、航空宇宙、医療機器などの分野で広く応用されており、特に高精度、高強度の接続ニーズに適しています。例えば、電子部品の組み立てや精密機器のテックソルダリングなどです。
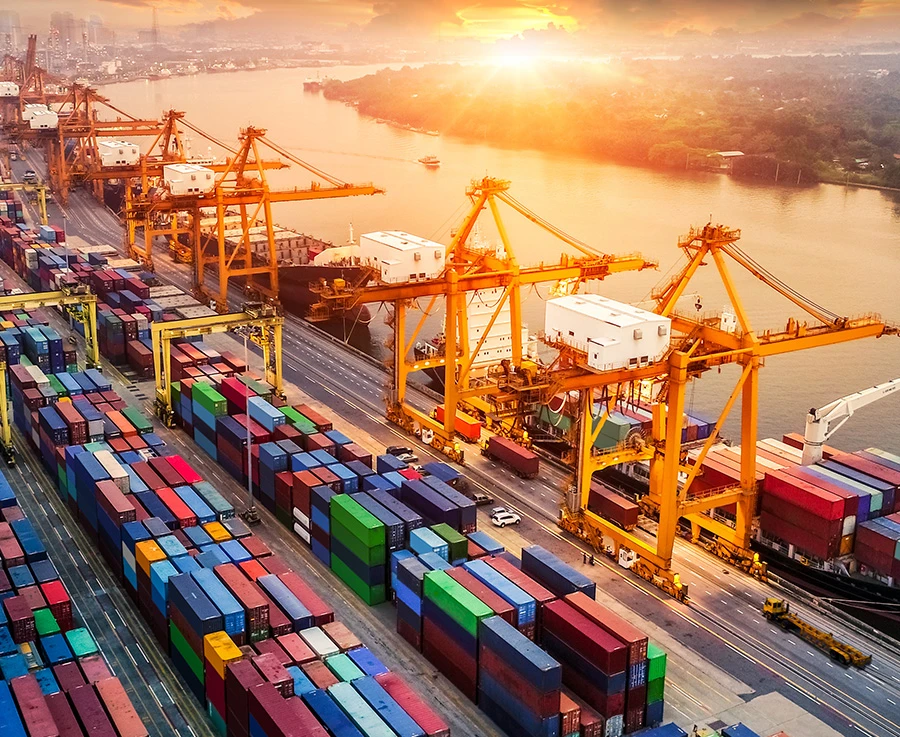
民間船舶製造業界
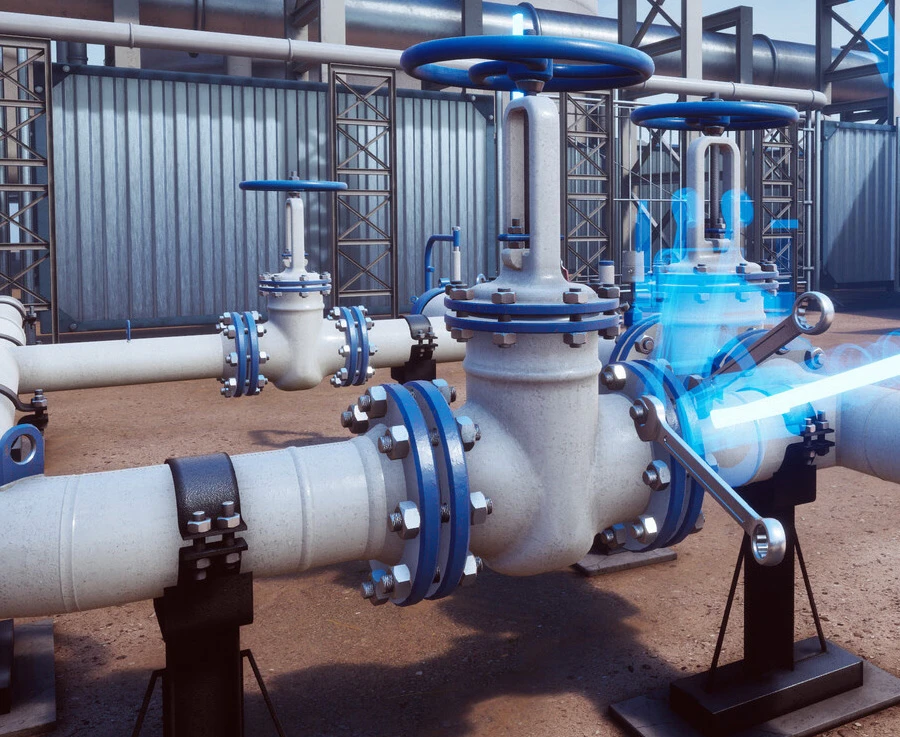
石油ガス管縦継ぎ目溶接
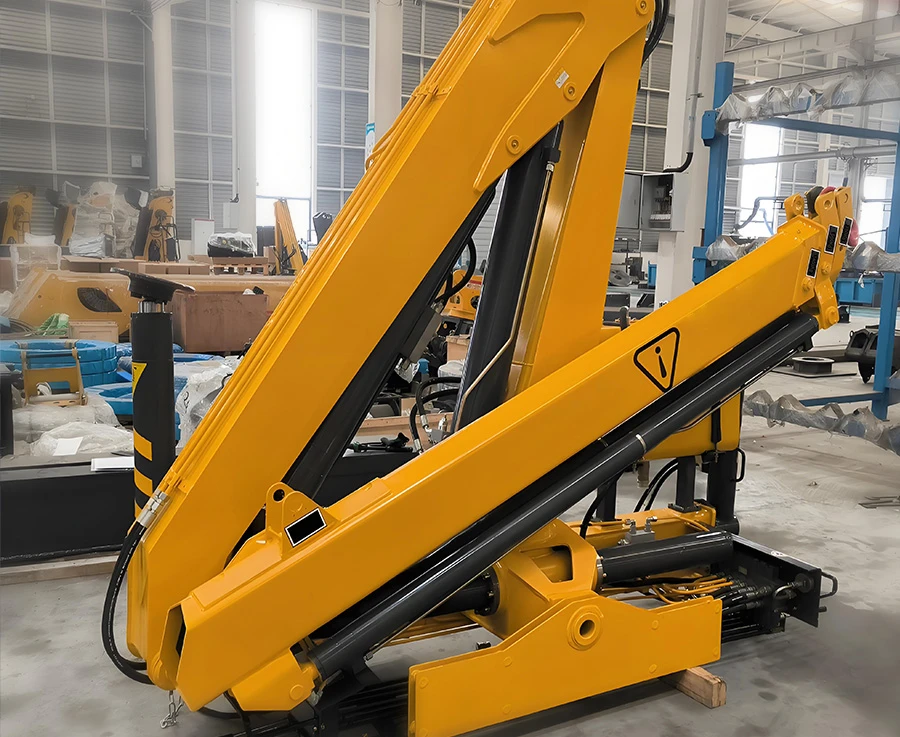
ショベルブーム縦継ぎ目溶接
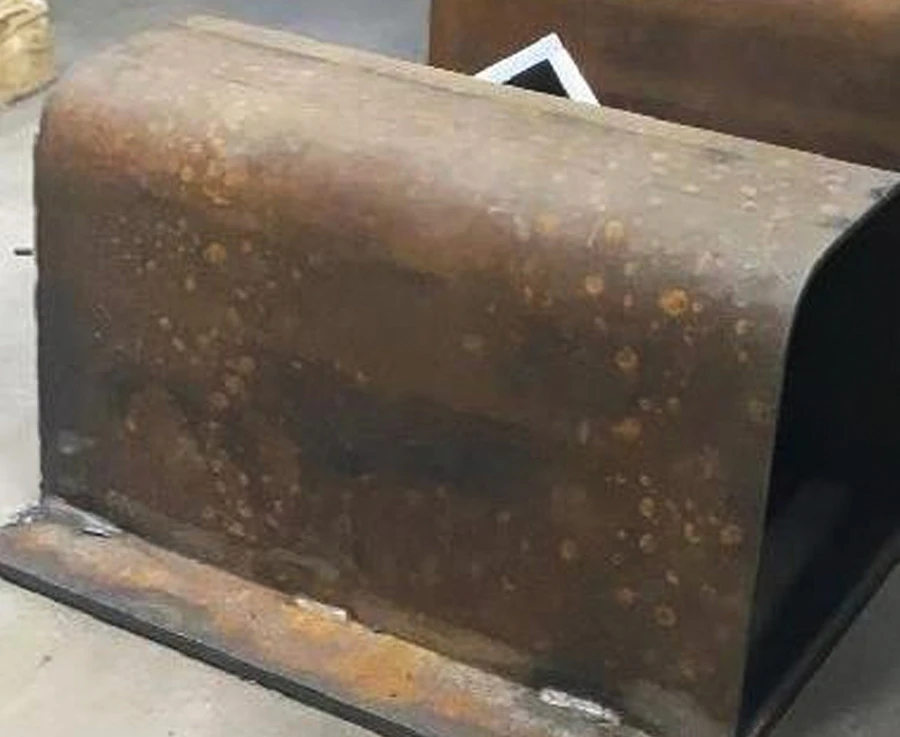
Uリブ板複合溶接
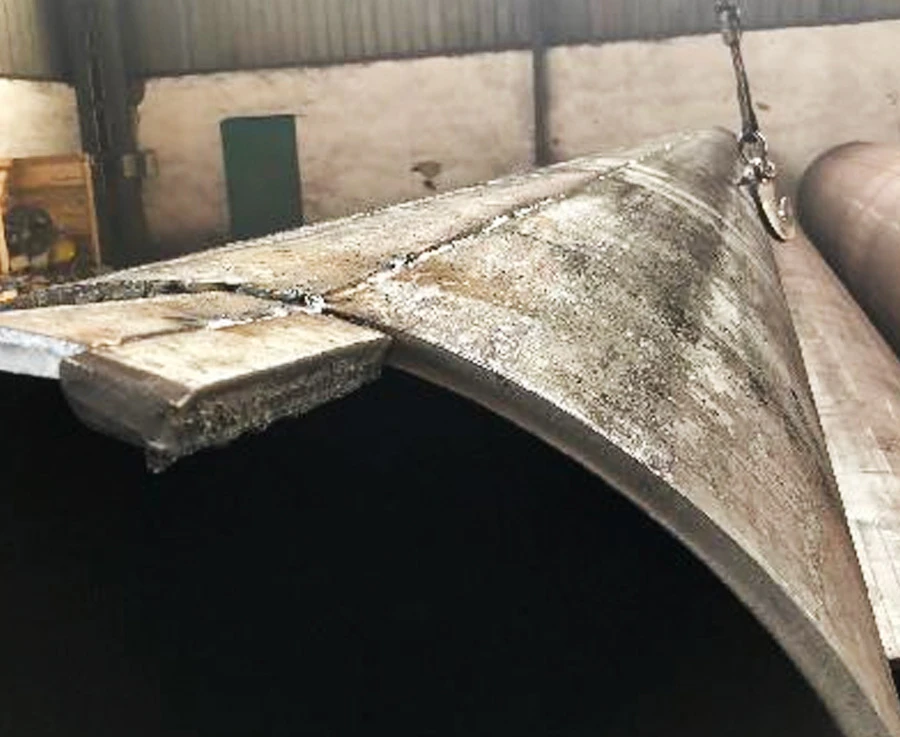
パイプ溶接成形
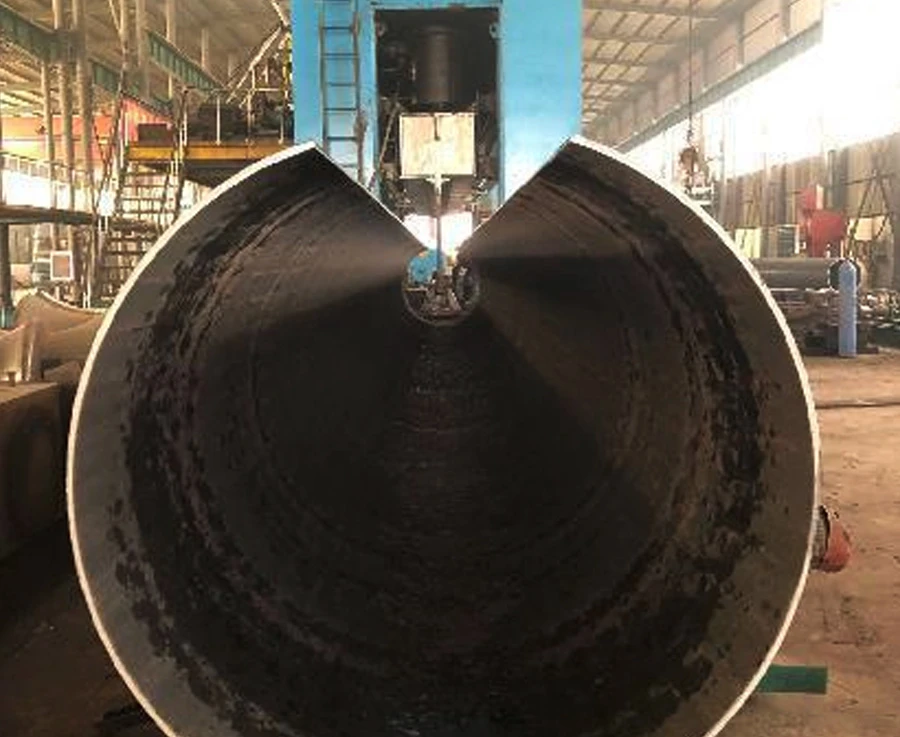
パイプカール
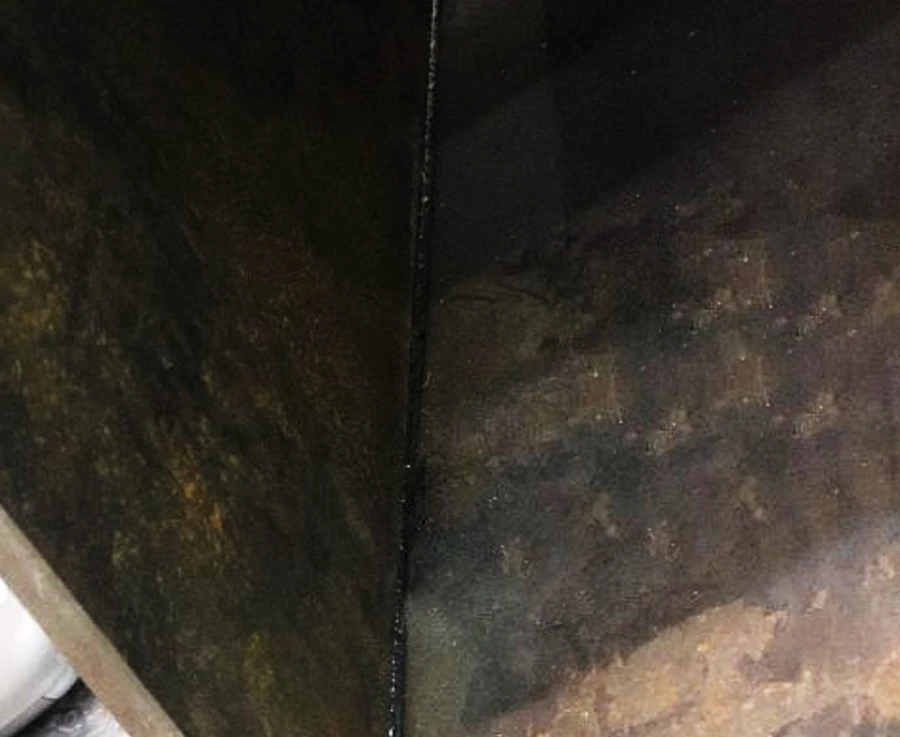
溶接裏面成形
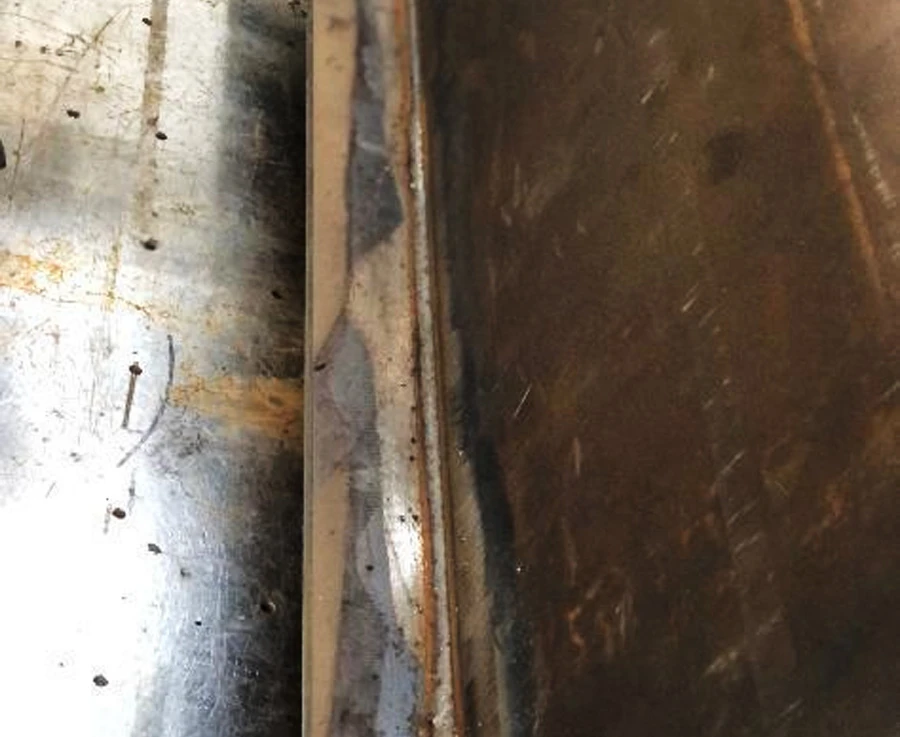
溶接表面成形
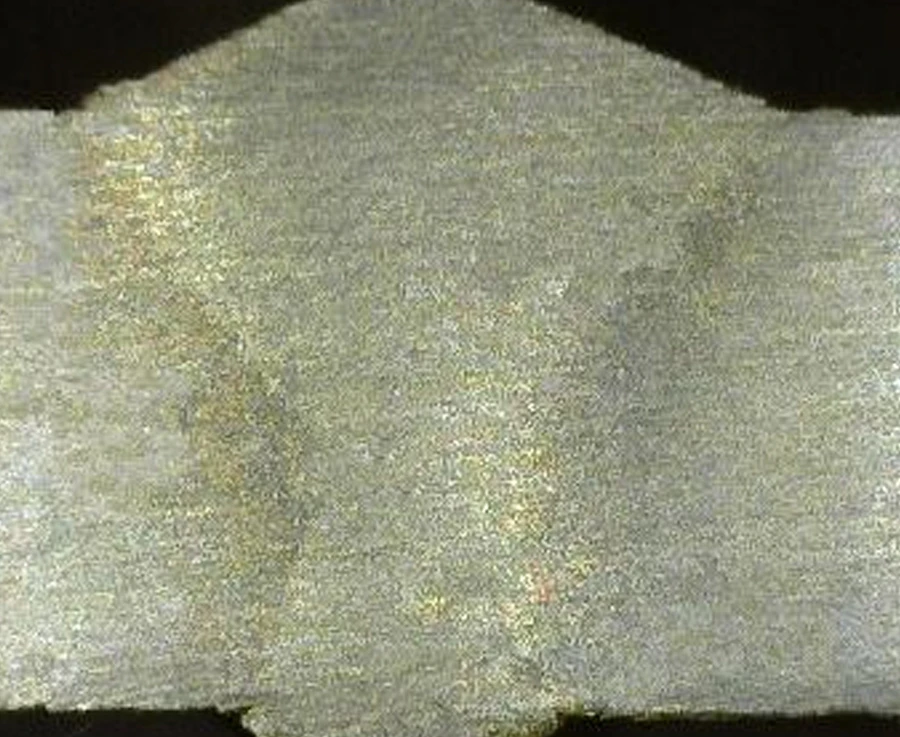
12 mm突き合わせ継手
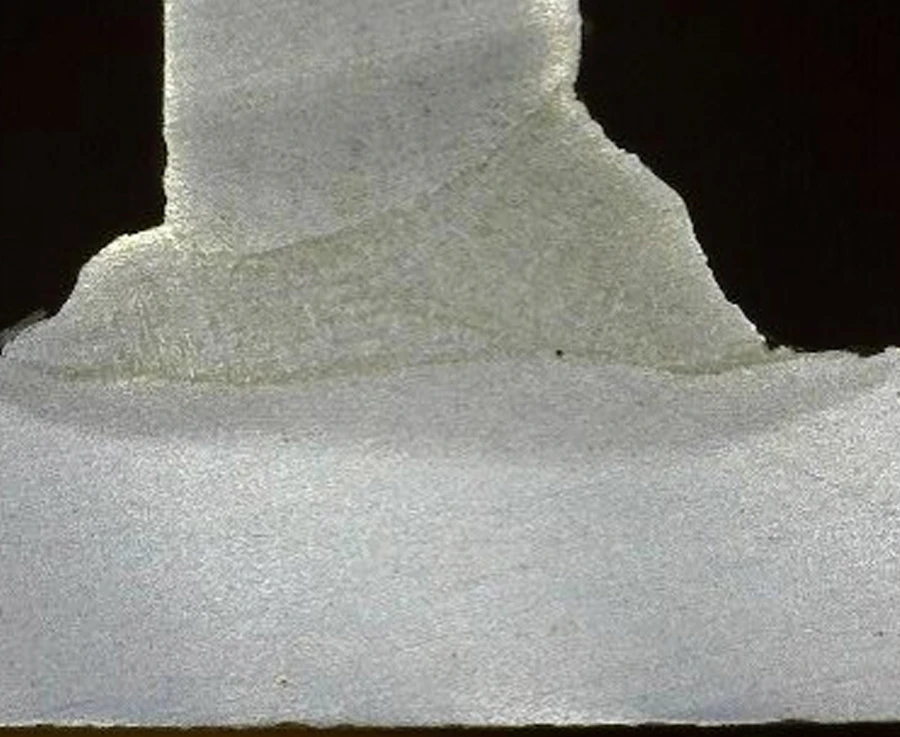
8 mm Tジョイント片側溶接
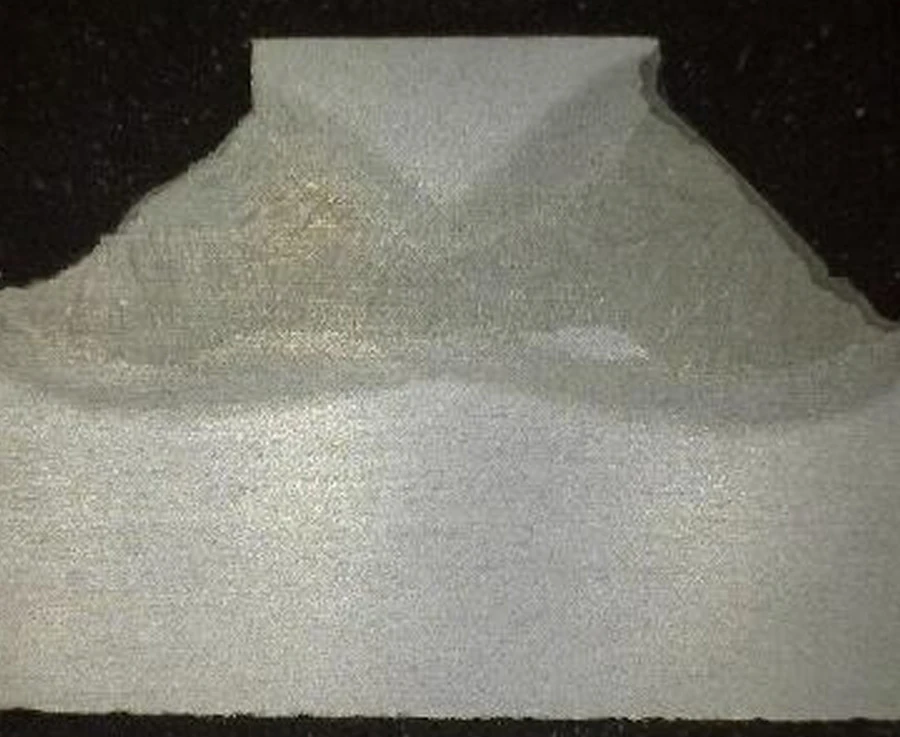
10 mmTジョイント両側溶接
- 民間船舶製造業界
- 石油ガス管縦継ぎ目溶接
- ショベルブーム縦継ぎ目溶接
- Uリブ板複合溶接
- パイプ溶接成形
- パイプカール
- 溶接裏面成形
- 溶接表面成形
- 12 mm突き合わせ継手
- 8 mm Tジョイント片側溶接
- 10 mmTジョイント両側溶接
レーザー複合溶接原理
- 1. 二つの熱源
- 2. レーザーは主にキーホールを形成し、溶接の貫通深さを影響します
- 3. アークは主に溶接ビードの幅を影響します
- 4. レーザーはアークに対して引き寄せを行い、アークを圧縮します
- GMAW(ガスメタルアーク溶接)
- レーザーのみの自溶接
- レーザー複合溶接
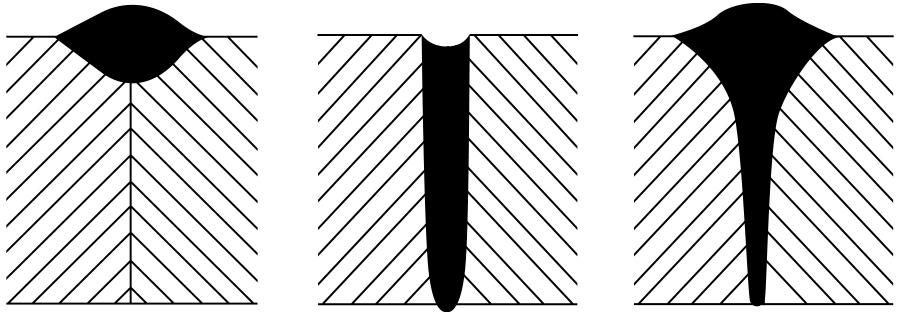
GMAW、レーザー溶接およびレーザー複合溶接の溶接ビード形状の違いを示す図
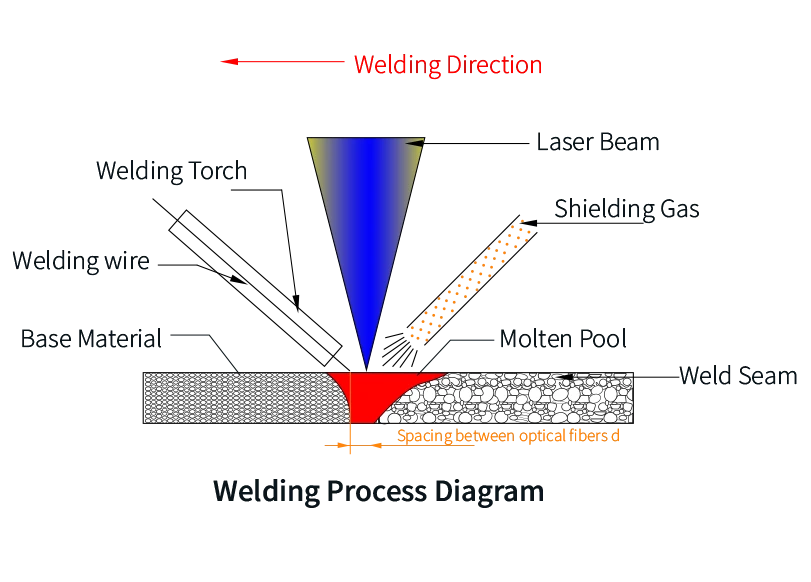
アーク溶接 VS レーザーアーク複合溶接
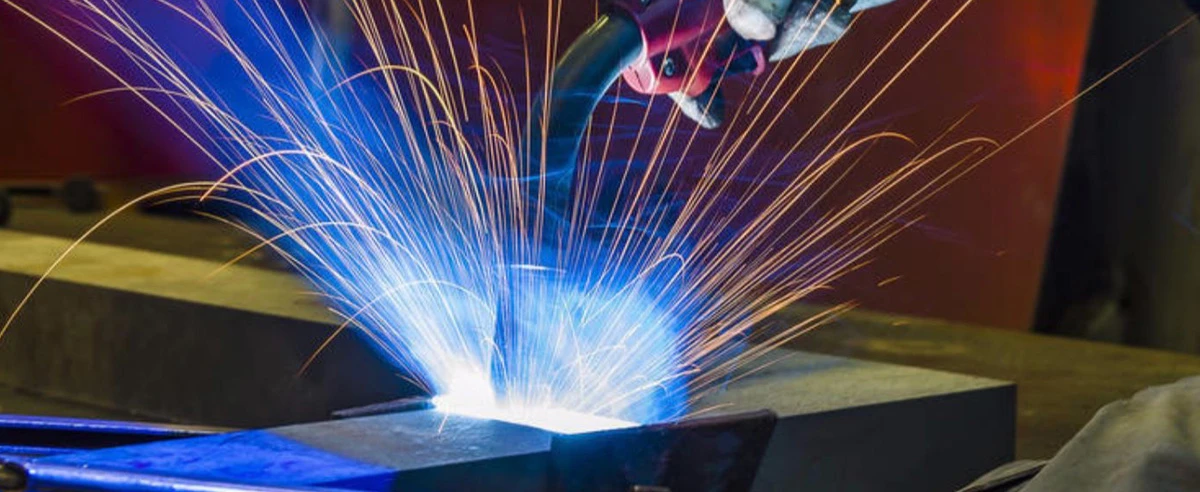
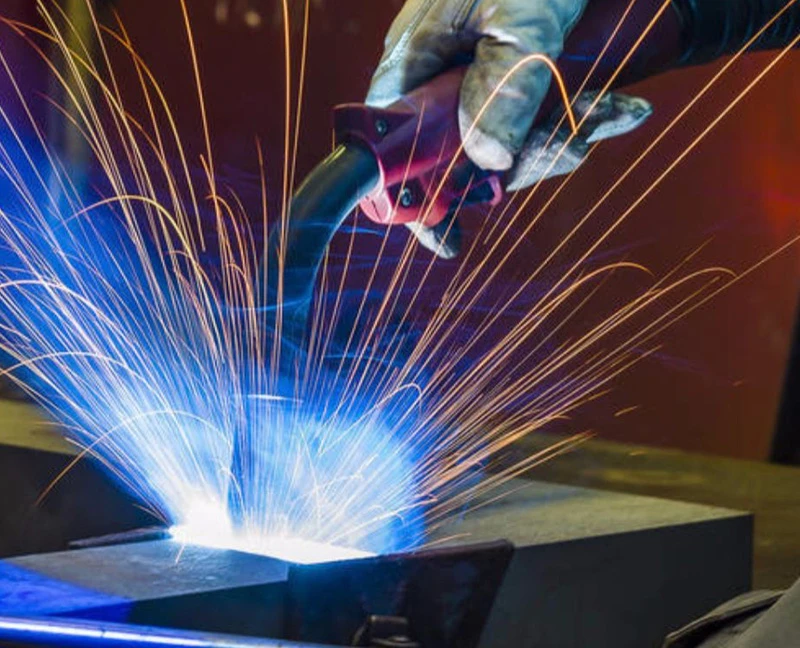
アーク溶接
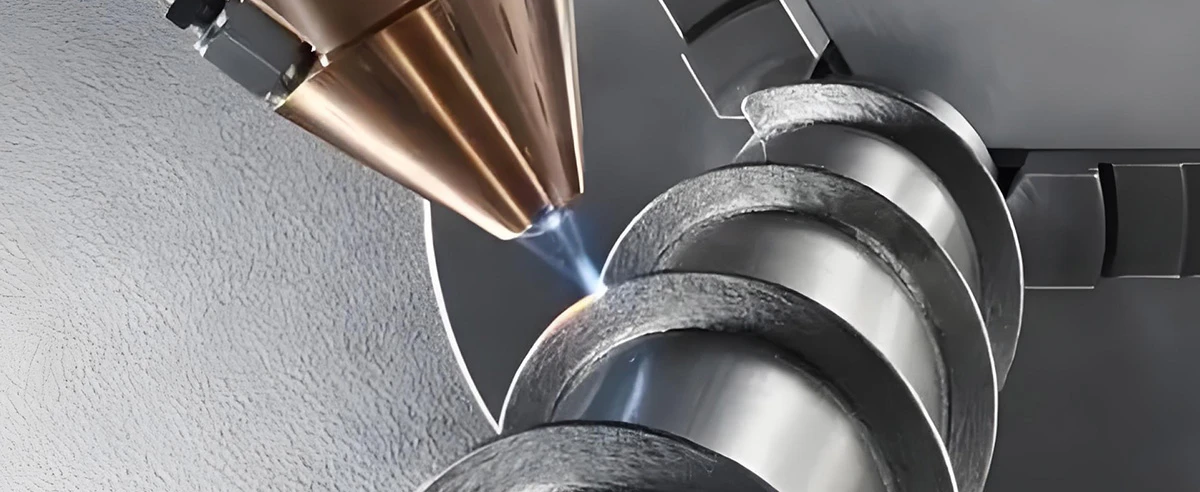
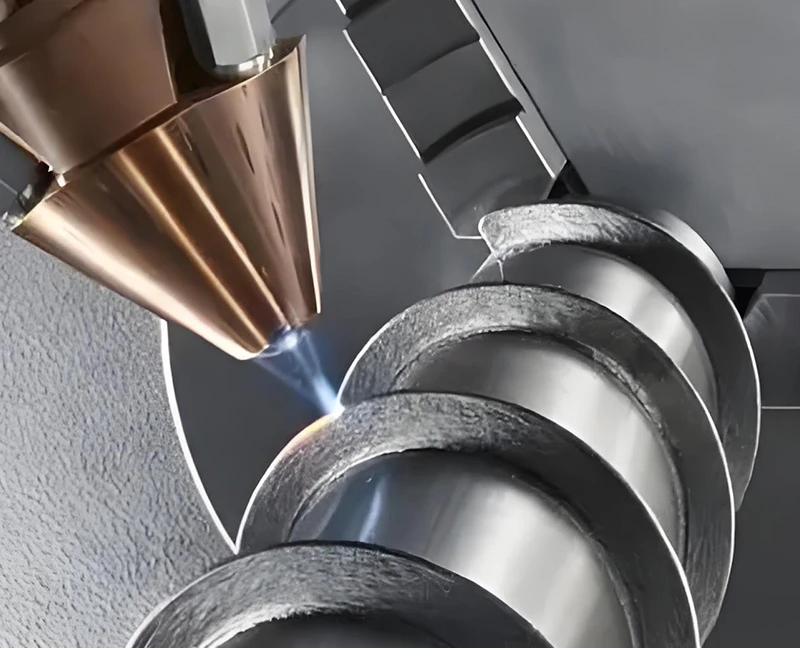
レーザーアーク複合溶接
- 従来のアーク溶接プロセスでは解決できなかった片側溶接両面成形および裏側溶接ビードの溶け込みの信頼性の問題を解決しました
- 溶接変形を50%減少しました
- 溶接残留応力が大幅に低下し、熱影響エリアが小さくなりました
 0