什么是激光焊接?
レーザー溶接は、高エネルギー密度のレーザービームを熱源として使用し、加圧するかしないか、または充填材を使用するかしないかで工作物を加熱し、原子間結合を達成する加工方法です。レーザー溶接には、レーザー自熔断(高輝度レーザー、FRMレーザー、光シャッターマルチパス出力レーザー、ダブルバンド複合溶接)、レーザーフィラー溶接(レーザーろう付け)、レーザーアーク複合溶接が含まれます。
レーザー溶接の特徴
- 高エネルギー密度レーザーは高エネルギー密度のレーザービームを提供することができ、溶接プロセスを迅速に加熱し、溶接材料を溶かすことができます。
- 高集光性レーザービームはレンズなどの光学素子を通って集光することができ、溶接点のエネルギー密度を高め、より良い溶接効果を得ることができます。
- 高精度レーザー溶接は非常に正確な溶接を行うことができ、微小な溶接点や複雑な形状の溶接に適しています。
- 非接触性レーザー溶接は非接触型の溶接方法であり、材料の汚染や変形を避けることができます。
- 制御性が強いレーザー溶接のエネルギーと焦点位置はレーザーのパラメータを調節することで正確に制御することができ、異なる溶接ニーズに対応します。
様々な材料を柔軟に溶接
レーザー溶接技術はその高精度、高效率および高い信頼性により、工業製造において広く応用されています。切断できる材料の種類は非常に多く、炭素鋼、ステンレス鋼、合金鋼などの金属素材が含まれます。
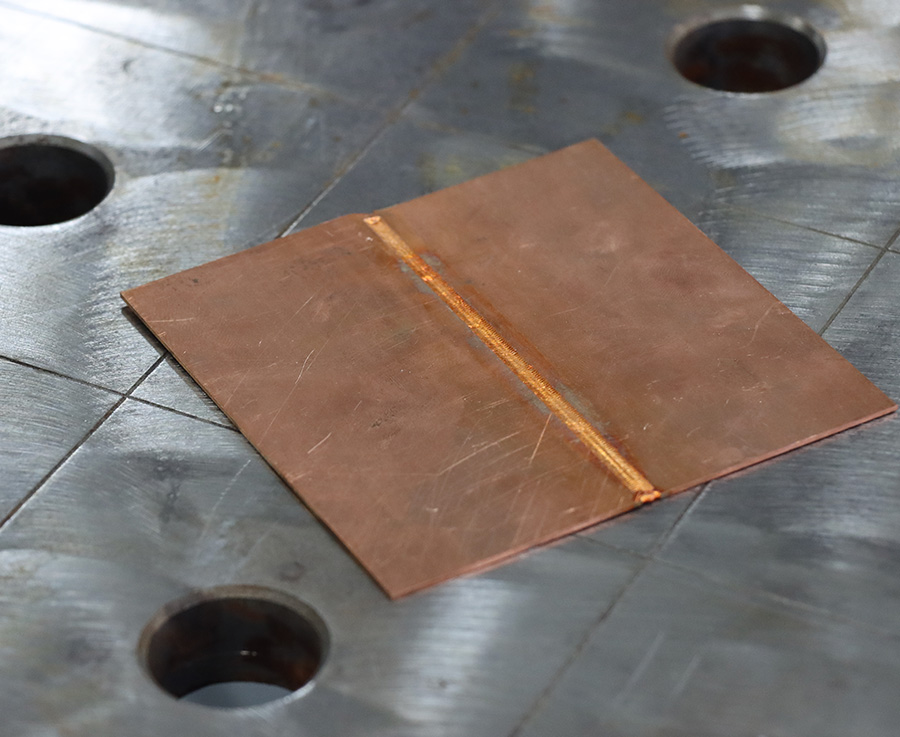
1mm 紫銅 継ぎ溶接
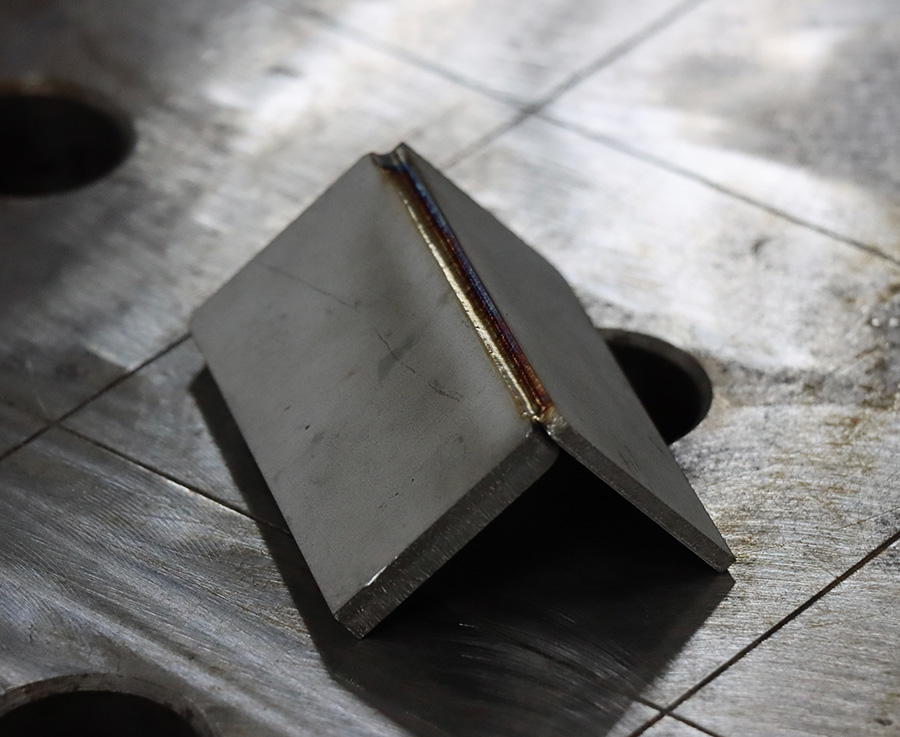
2mm-6mm ステンレス外角溶接
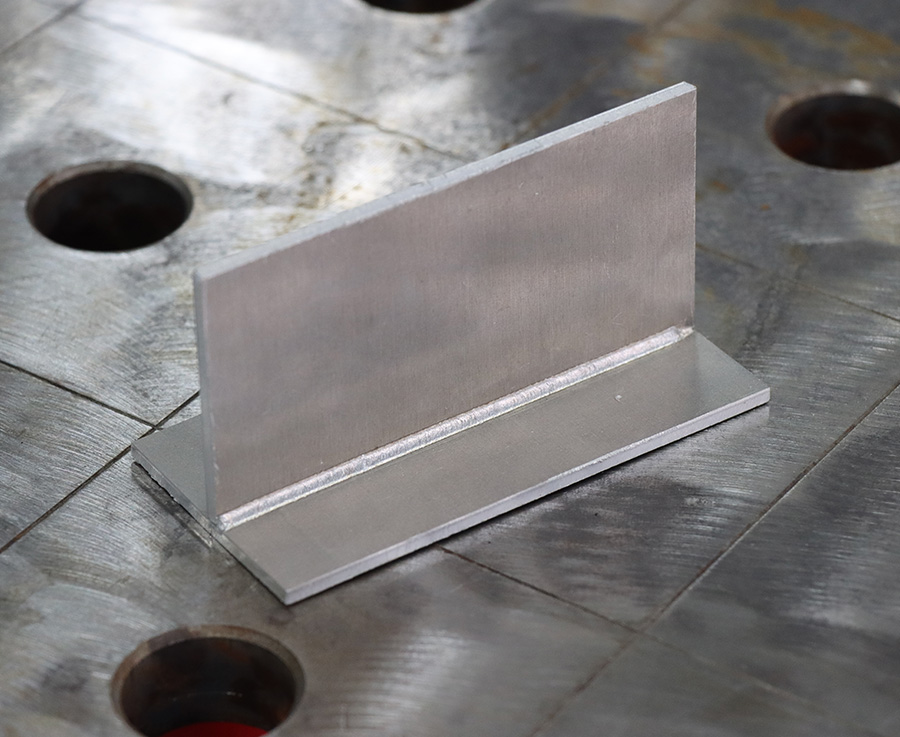
3mm アルミニウム合金 角溶接
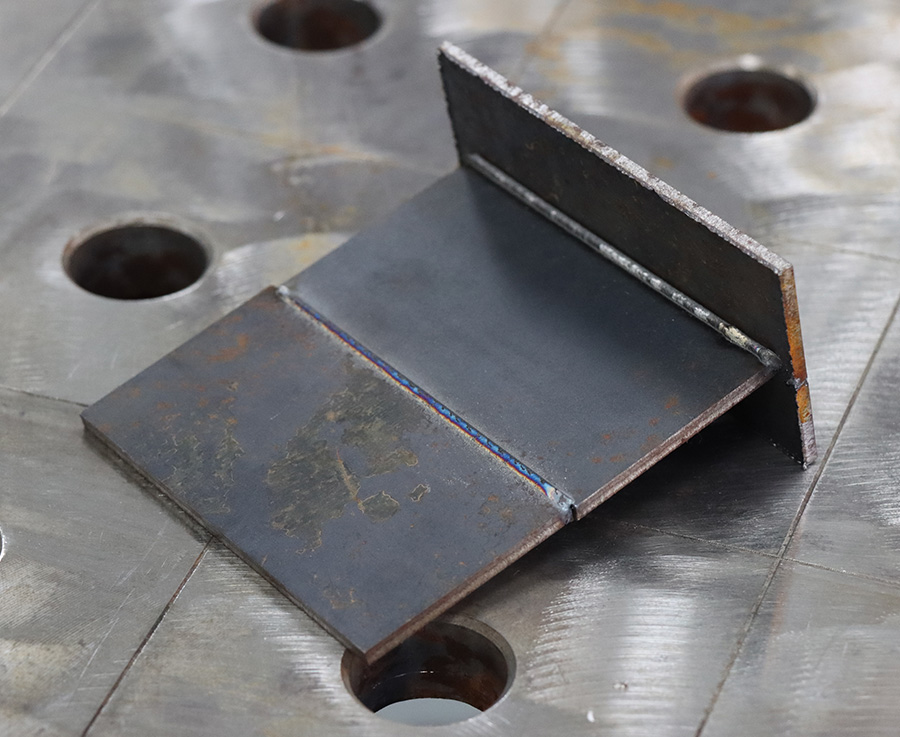
4mm 炭素鋼 角溶接, 継ぎ溶接
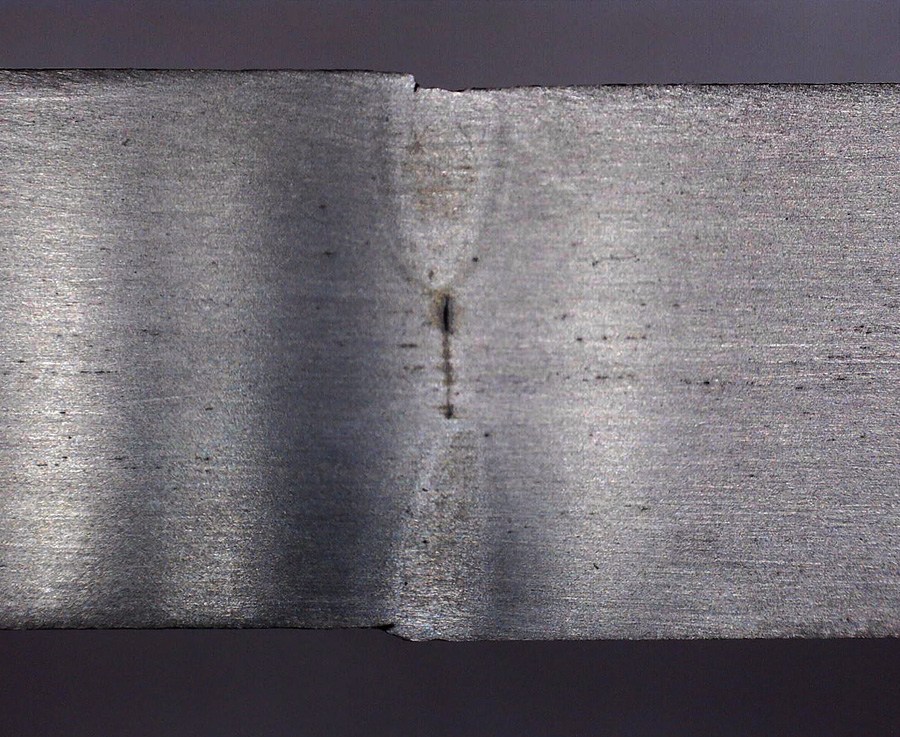
12mm 炭素鋼 両面溶接 深さ10mm
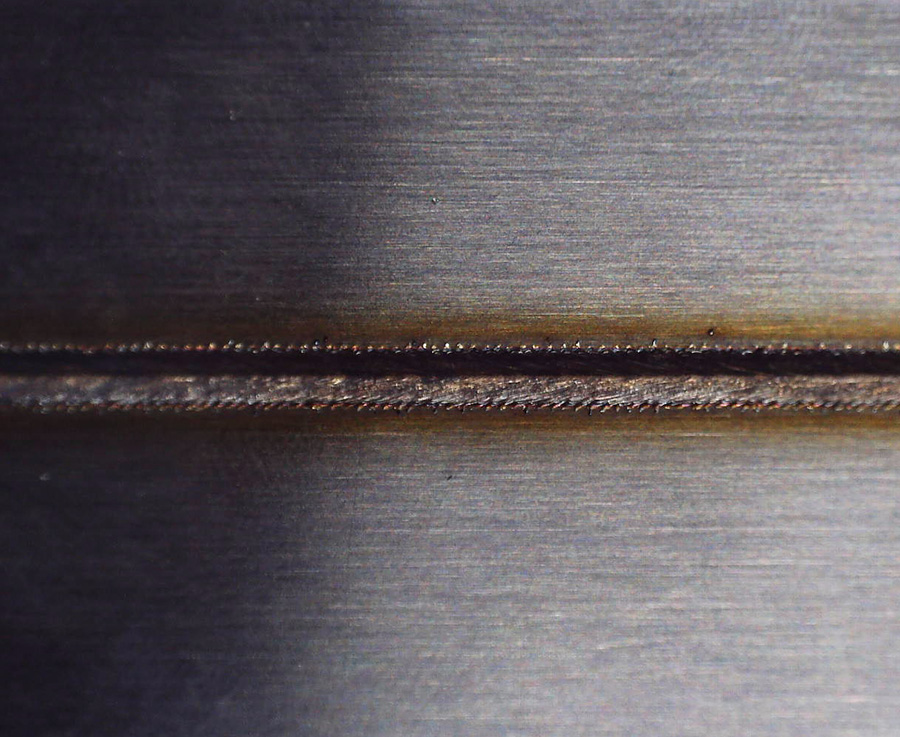
ステンレス 重ね溶接
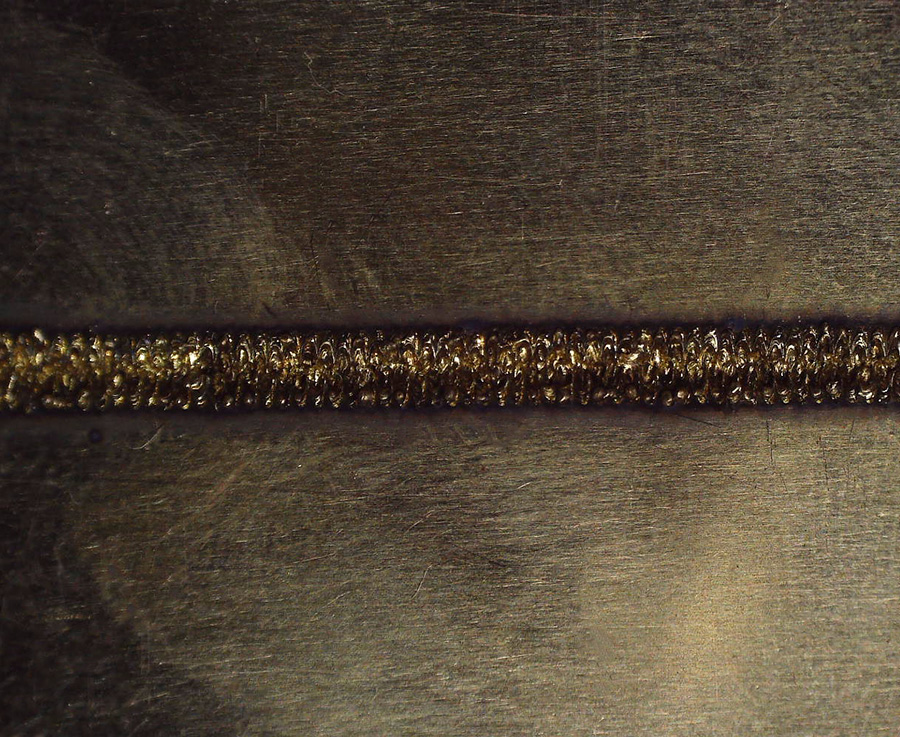
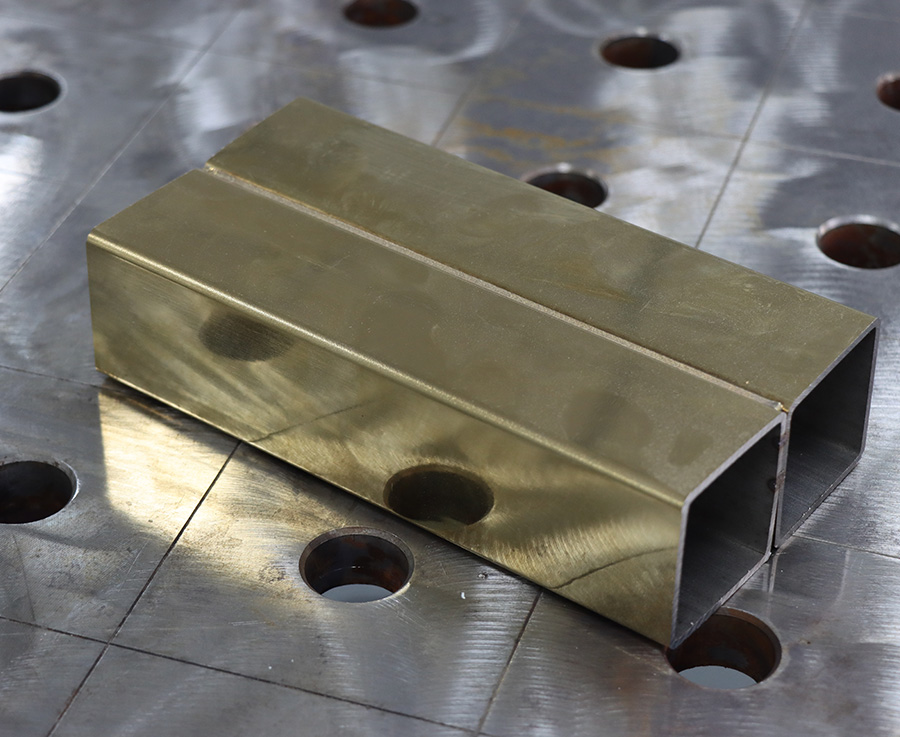
真ちゅう 重ね溶接
チタンとステンレス フィラー 継ぎ溶接
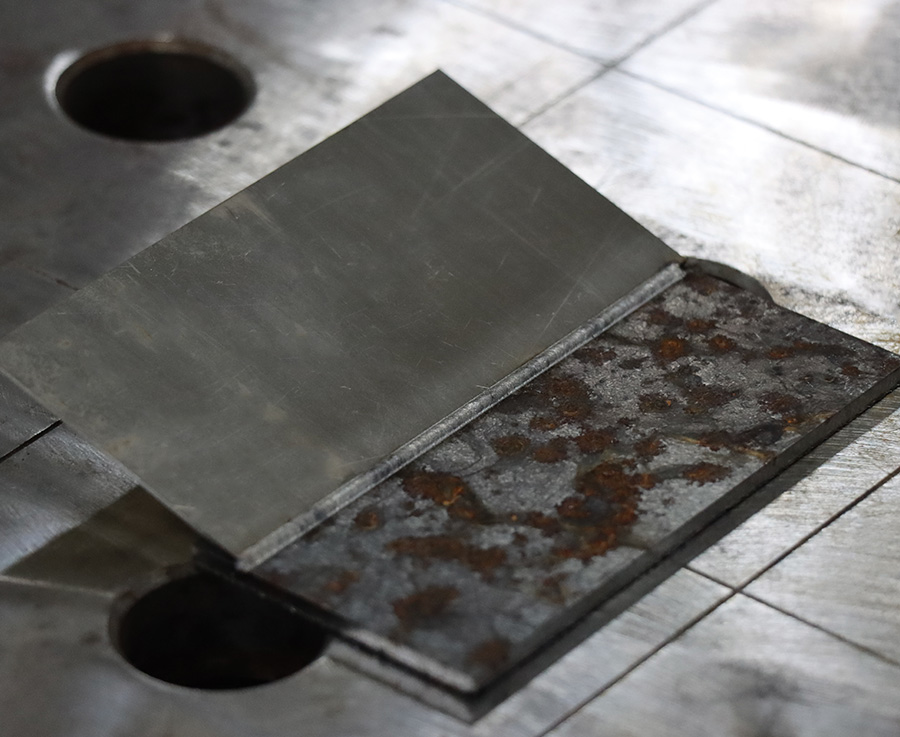
異種材料の溶接
- 1mm 紫銅 継ぎ溶接
- 2mm-6mm ステンレス外角溶接
- 3mm アルミニウム合金 角溶接
- 4mm 炭素鋼 角溶接, 継ぎ溶接
- 12mm 炭素鋼 両面溶接 深さ10mm
- ステンレス 重ね溶接
- 真ちゅう 重ね溶接
- チタンとステンレス フィラー 継ぎ溶接
- 異種材料の溶接
高出力レーザー溶接の応用シーン
高出力レーザー溶接は自動車、航空宇宙、電子、医療、エネルギー、家電、ジュエリーおよび金型製造など多くの分野で広く応用されており、その高精度、高速および高い柔軟性により、現代の製造業のキーテクノロジーとなっています。
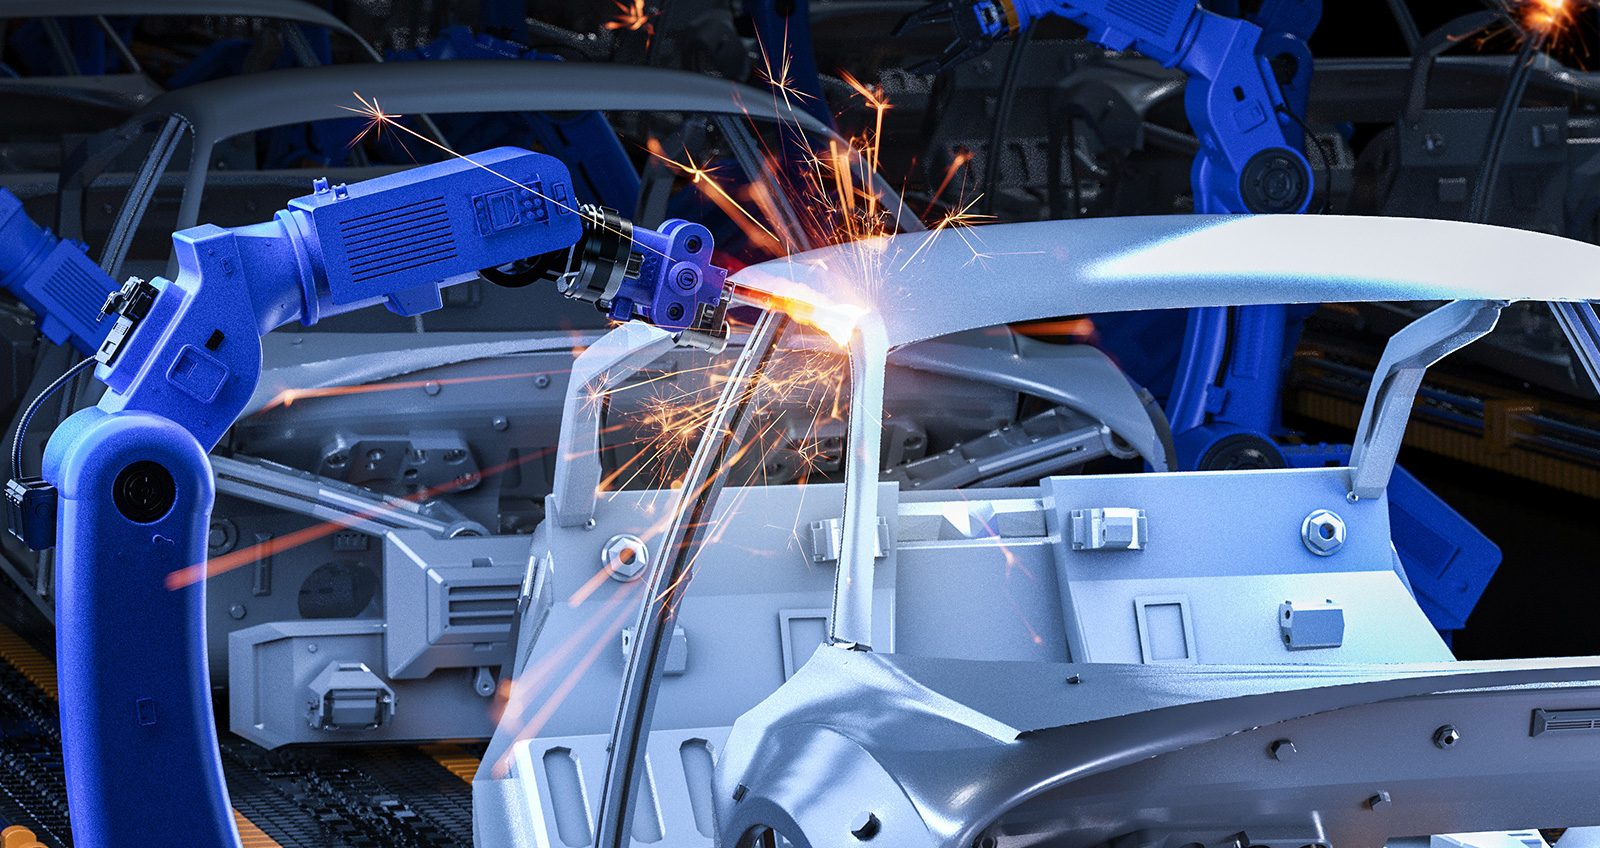
従来の溶接とファイバーレーザーの利点比較
現在、市場競争力を維持するためにはコストを下げ、効率を高め、安定した部品品質を確保することが求められますが、従来の技術ではこれらの要求を満たすことができません。そのため、多くのメーカーが従来の溶接技術から離れ、ファイバーレーザーを使用して溶接を行うようになってきています。
二酸化炭素ガス保護アーク溶接
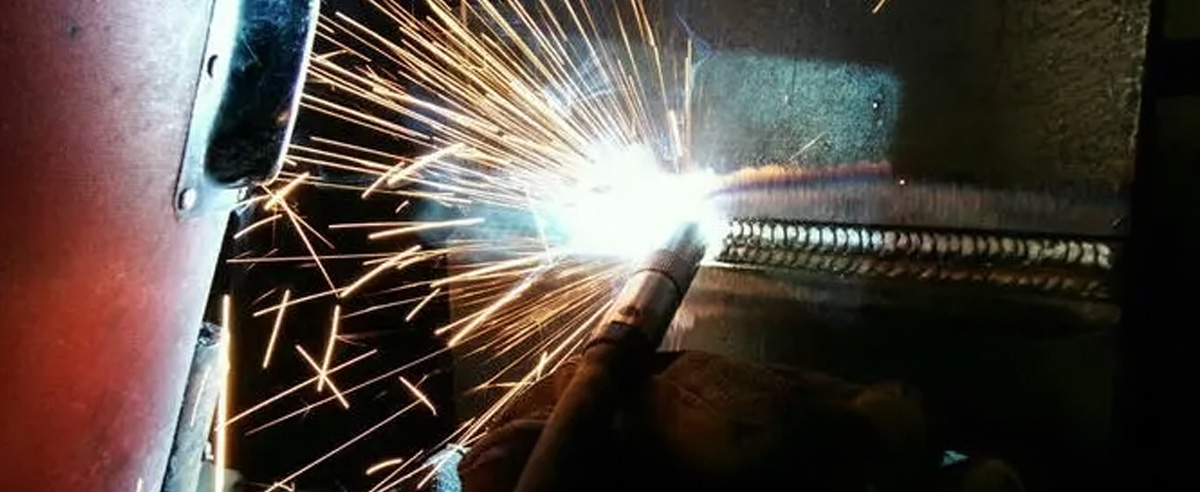
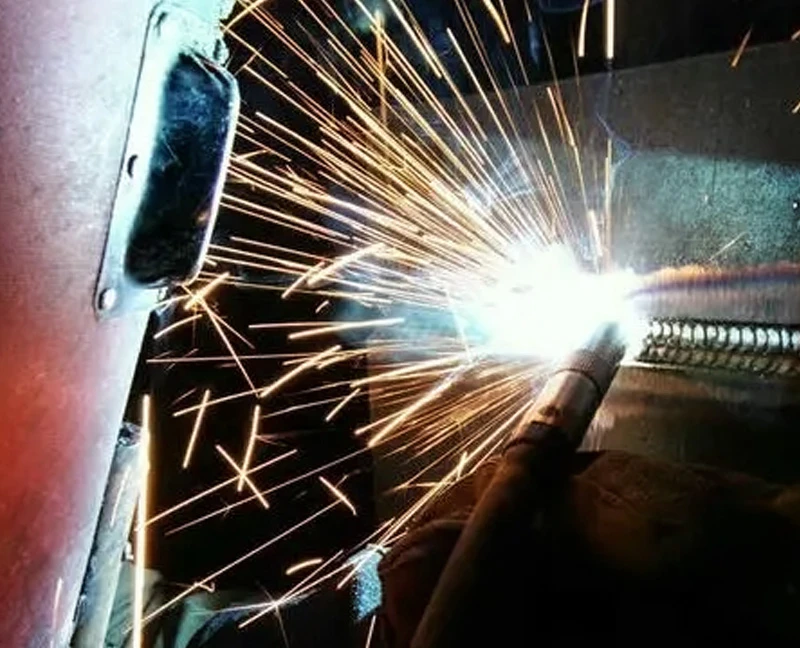 二酸化炭素ガス保護アーク溶接は、低炭素鋼および低合金高強度鋼の各種大型構造物の溶接に適しており、その溶接生産性が高いこと、亀裂に対する耐性がよいこと、溶接変形が小さいこと、薄板部品および中厚板部品の溶接が可能なこと、溶接中の金属飛散が多いことが挙げられます。
レーザー溶接
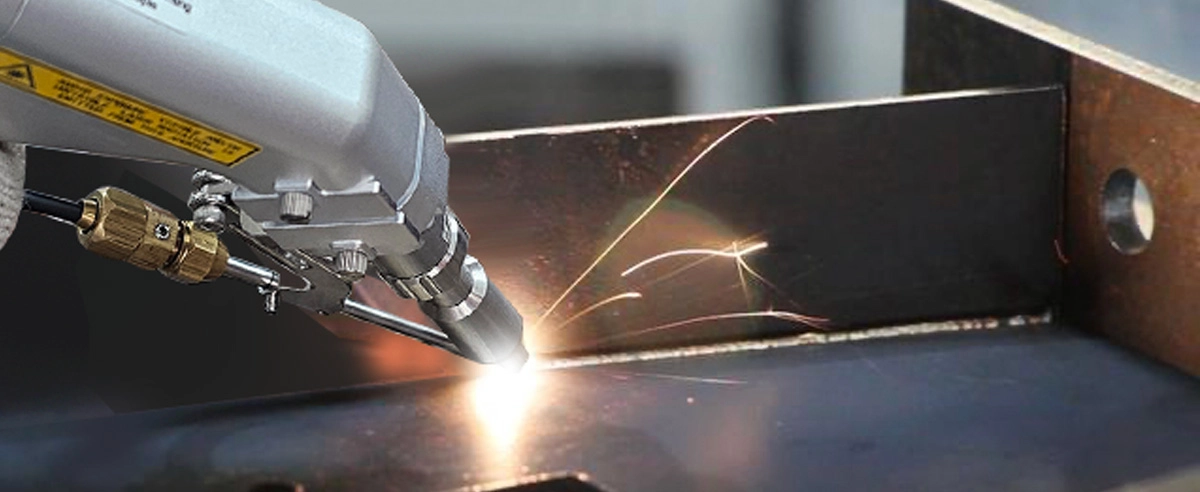
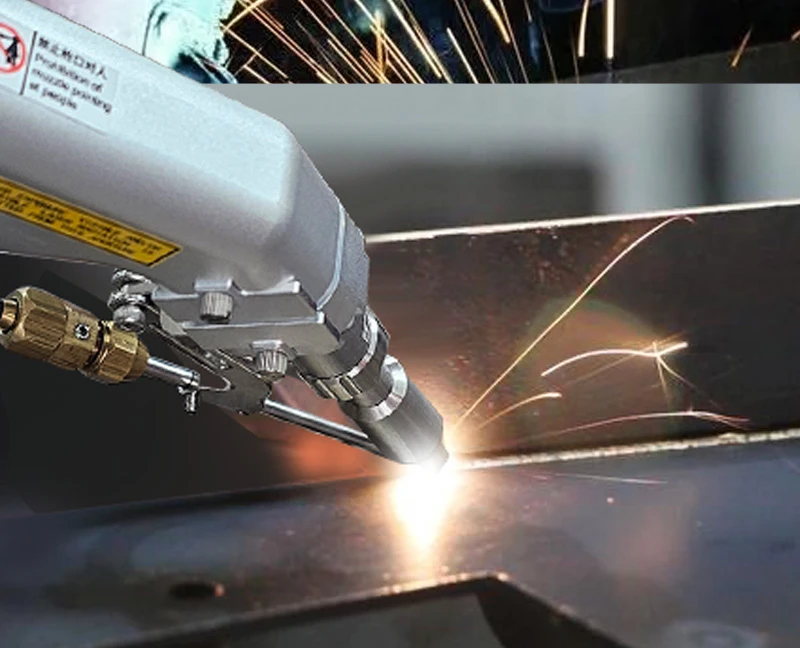 レーザー溶接は高いアスペクト比を持ち、溶接幅が狭く、熱影響領域が小さく、変形が少なく、溶接速度が速く、溶接ビードが美しく、飛散が少ないという特徴があります。
ガスタングステンアーク溶接 (GTAW)
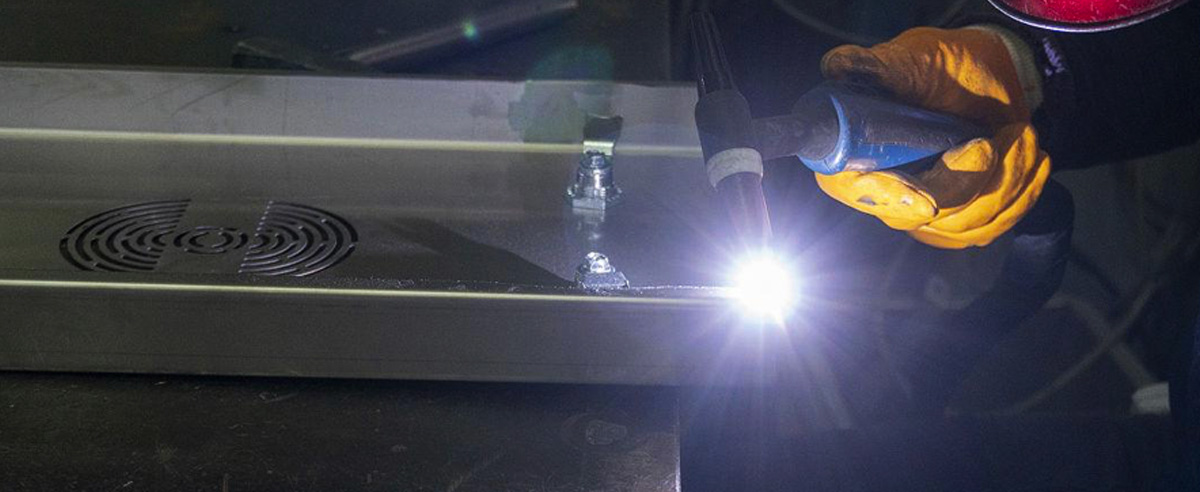
 GTAWは手動溶接プロセスで、非消耗性のタングステン電極、不活性または半不活性ガス混合物および別途の充填材を使用し、相対的に低い速度で行われます。
レーザー溶接
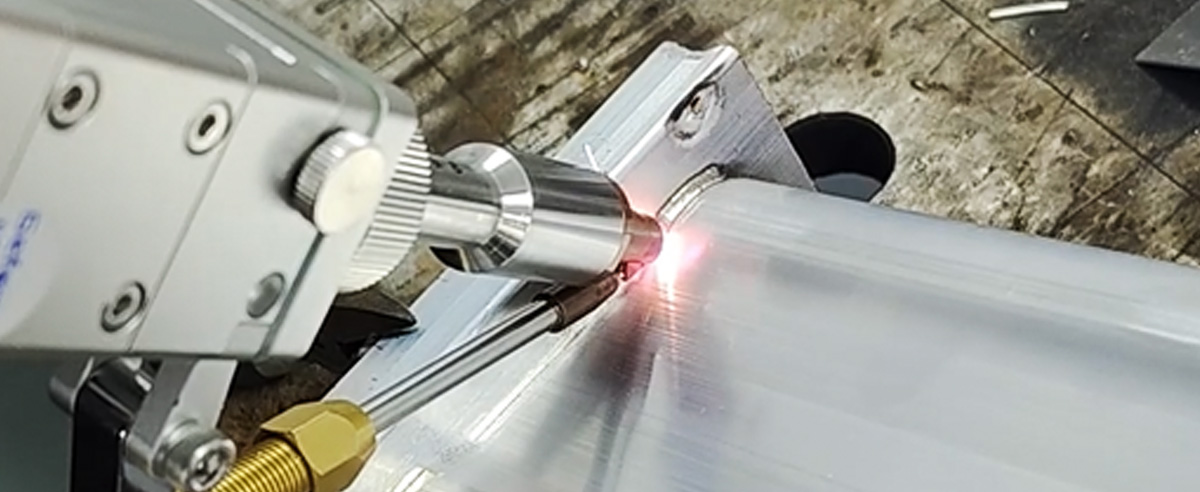
 レーザー溶接の速度は従来の溶接技術よりも10倍速くなり、オペレーターによるアーク長さの操作や放電の生成と制御が必要ないため、オペレーターへの要求が低くなります。
ガスメタルアーク溶接 (GMAW)
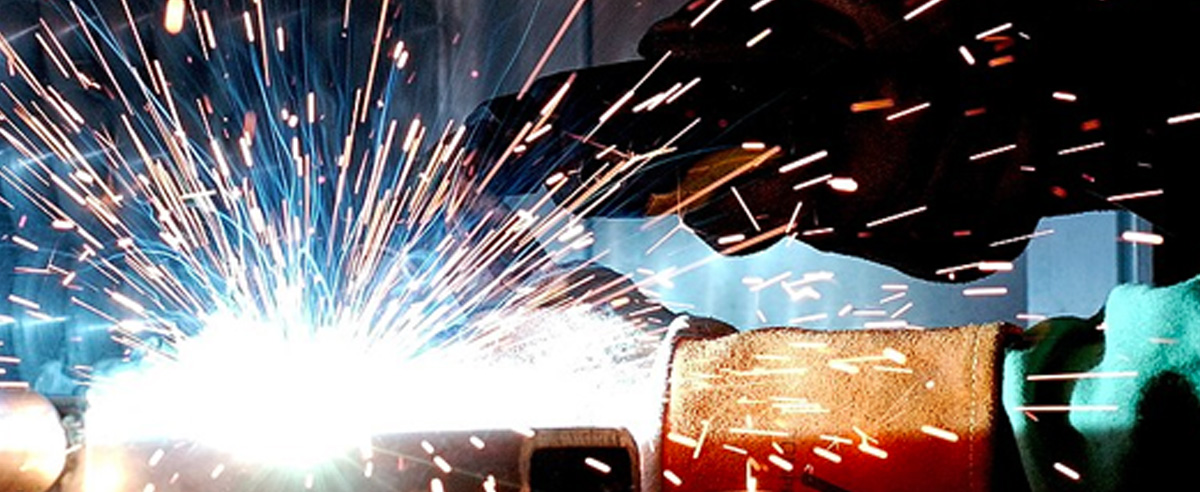
 ガスメタルアーク溶接は半自動または自動プロセスで、連続的な溶接ワイヤを送給電極として使用し、大きな部品や設置不良な部品に適応しています。
レーザー溶接
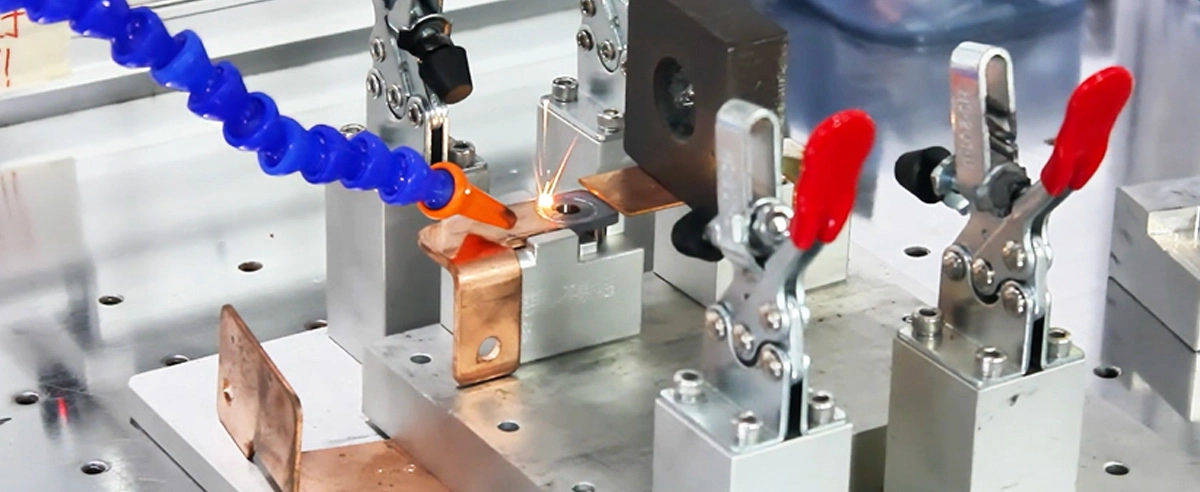
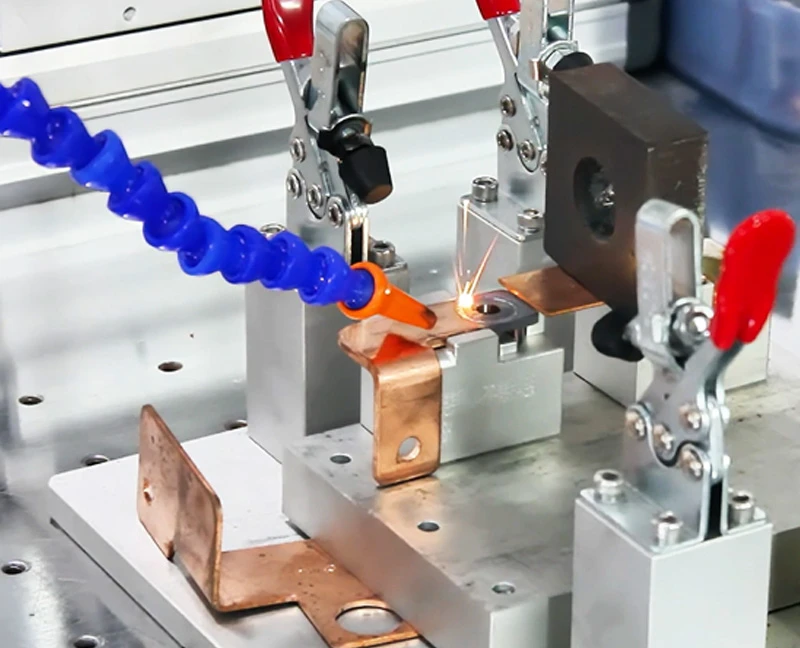 レーザー溶接は正確かつ制御可能な溶接過程を提供し、狭い溶接ビード幅と小さな熱影響エリアを持つため、材料を破壊することなく薄板および精密部品を溶接することができます。
 0