레이저 브레이징이란?
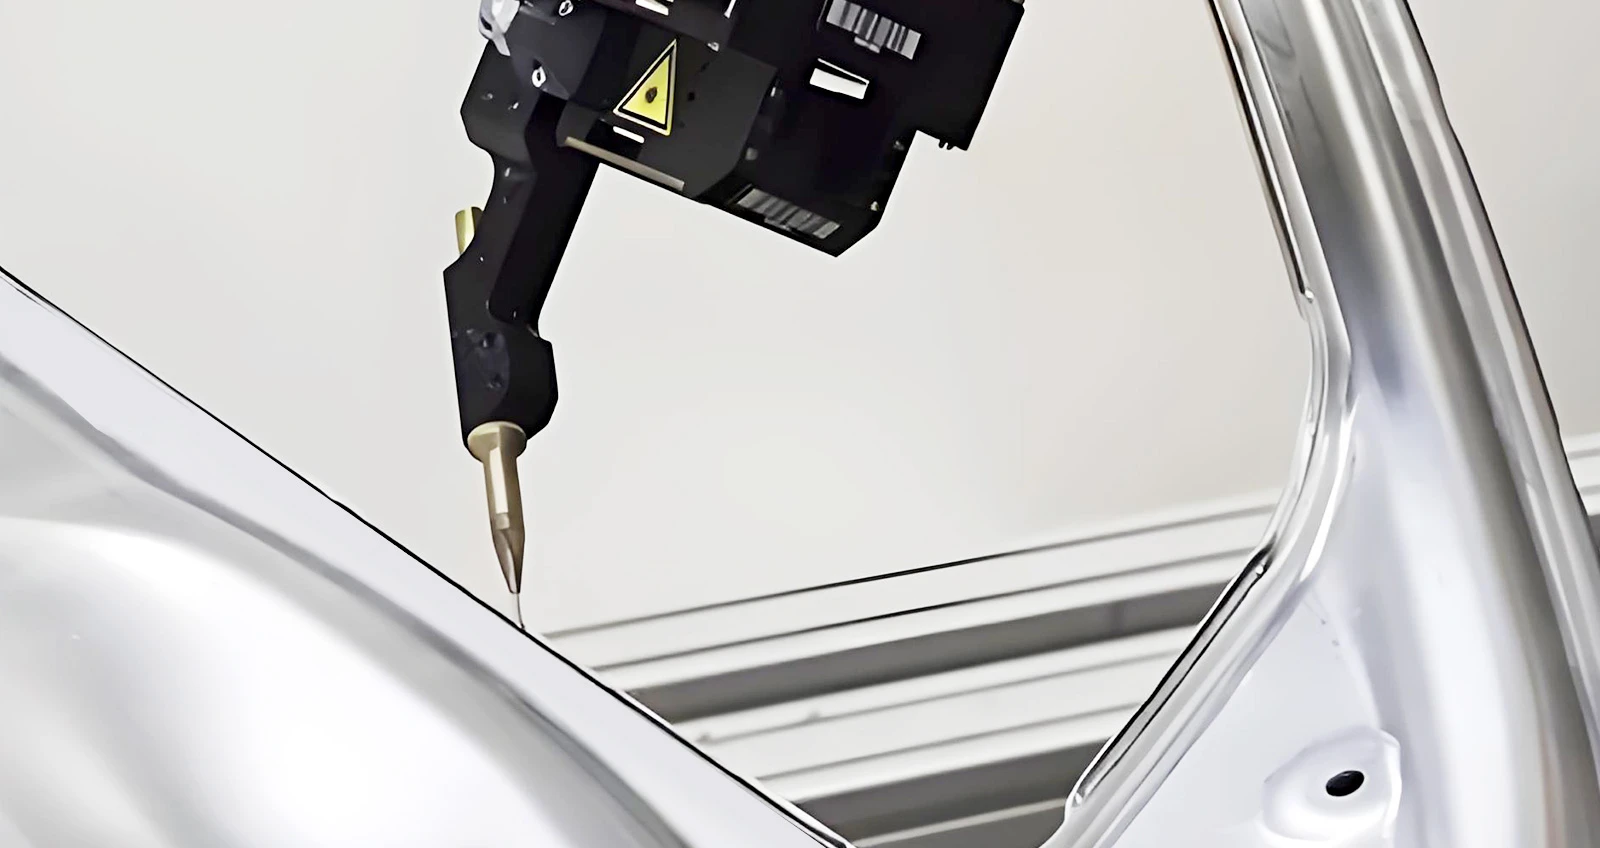
레이저 브레이징은 광섬유 레이저를 열원으로 사용하여 레이저 빔으로 브레이징 재료를 용융점까지 가열하여 금속 부품을 연결하는 방법입니다. 이는 레이저 브레이징의 한 형태로, 광섬유 레이저가 가진 높은 에너지 밀도, 정밀 제어 등의 특성을 활용하여 정밀 금속 가공과 연결에 적합합니다. 원리는 광섬유 레이저가 발사하는 고에너지 레이저 빔이 용접 대상 부품 표면에 조사되어 충분한 온도로 가열되어 브레이징 재료가 녹아 금속 접합부에 채워넣습니다. 브레이징 재료가 냉각되면 단단한 연결이 형성됩니다. 레이저는 높은 집속 능력과 제어 가능성이 있기 때문에 용접 영역의 온도를 매우 정밀하게 제어할 수 있습니다.
레이저 브레이징의 이점
- 고속 및 고정밀 가공가공 효율이 높음: 레이저 에너지가 매우 집중되어 용접 속도가 빠릅니다(1분에 수십 미터까지 될 수 있음). 대량 연속 생산에 적합하며 가공 효율을 현저하게 높입니다.미크론 단위 정밀 제어: 집속 빔의 지름이 작습니다(미크론 단위까지 될 수 있음). 용접 영역을 정확하게 위치 지정하며, 특히 소형 부품과 복잡한 구조의 정밀 가공에 적합합니다.
- 열 영향 영역이 작아 용접 변형 감소저열 입력 특성: 비접촉식 국부 가열로 열 영향 영역의 너비는 기존 용접의 1/3에서 1/10에 불과합니다. 기재의 변형을 효과적으로 억제하여 작업물의 치수 안정성을 확보합니다.급속 냉각 및固化: 레이저 에너지가 순간적으로 작용하여 융강 지점이 빠르게固化됩니다. 결정립 성장과 잔류 응력을 줄이고 용접부의 역학적 성능을 향상시킵니다.
- 자동화 및 유연성 이점전 과정 자동화: 레이저 매개변수(출력, 속도, 경로 등)를 프로그래밍으로 제어할 수 있으며 로봇이나 CNC 시스템과 호환되어 무인 생산을 구현합니다.복잡한 작업 조건에 대한 강한 적응력: 분광 기술을 통해多点 동기 용접을 구현하며, 원거리, 협소한 공간 및 이형 작업물의 유연한 가공을 지원합니다.
- 재료 호환성이 광범위함금속 재료 전면 커버: 스테인리스강, 알루미늄 합금, 구리 합금, 아연도금강판 등의 일반 금속을 용접할 수 있으며, 이종 재료(예: 금속과 세라믹)의 연결도 가능합니다.얇은 및 두꺼운 판의 일반성: 적용 두께 범위가 넓으며, 얇은 판(0.1mm) 용접 시 녹穿 위험이 없으며, 두꺼운 판은 필러 와이어 공정을 통해 신뢰성 높은 연결을 구현합니다.
- 환경 친화성 및 청결성이 뛰어남소모품으로 인한 오염 없음: 용접재나 보호 가스가 필요하지 않습니다(일부 공정 제외). 폐기물, 배기가스를 줄여 녹색 제조 표준을 충족합니다.저에너지 소비 특성: 에너지 효율이 높습니다(기존 용접의 5-10배에 이를 수 있음). 종합 에너지 소비가 낮아 생산 비용을 절감합니다.
레이저 브레이징의 적용 분야
레이저 브레이징은 전자 제품, 자동차 제조, 항공우주, 의료 기기 등의 분야에 광범위하게 적용되며, 특히 고정밀, 고강도 연결이 필요한 경우에 적합합니다. 예를 들어 전자 부품 조립, 정밀 장비의 브레이징 등입니다.
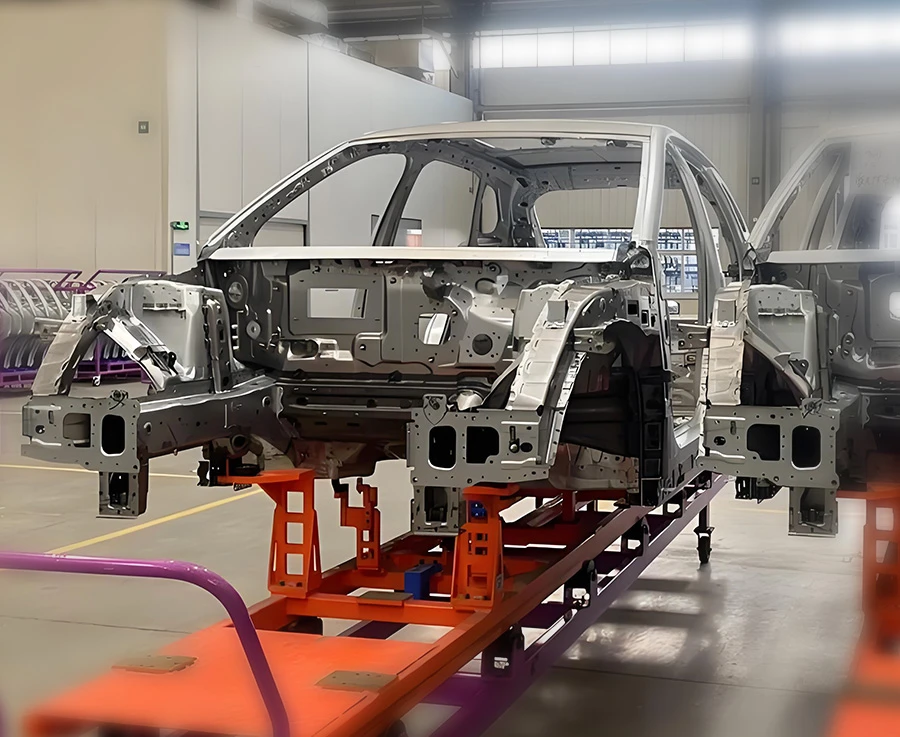
자동차 탑 브레이징
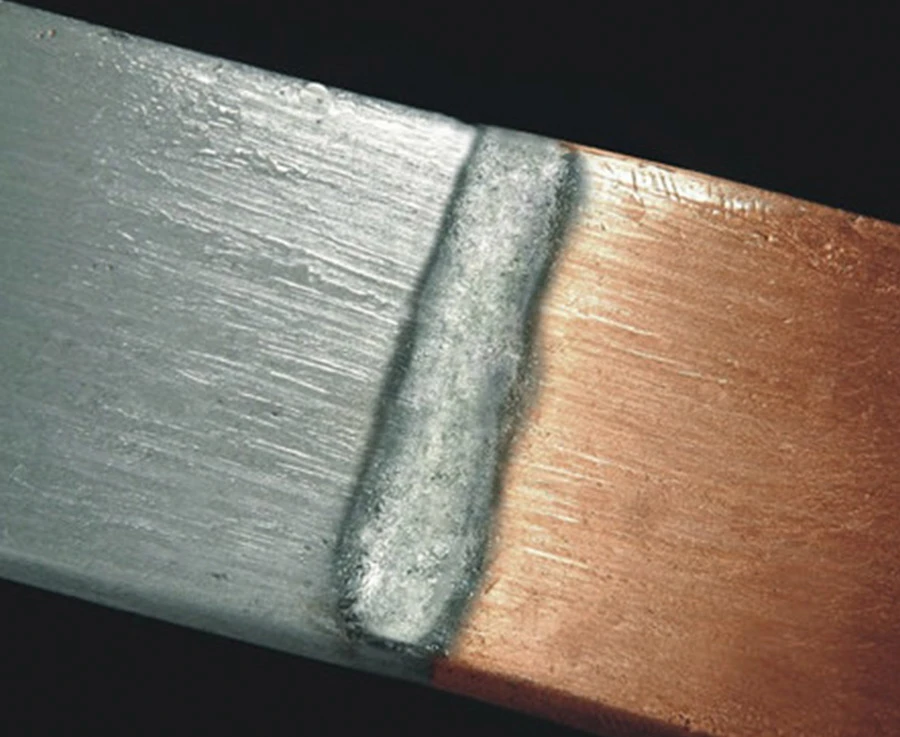
구리와 알루미늄 브레이징
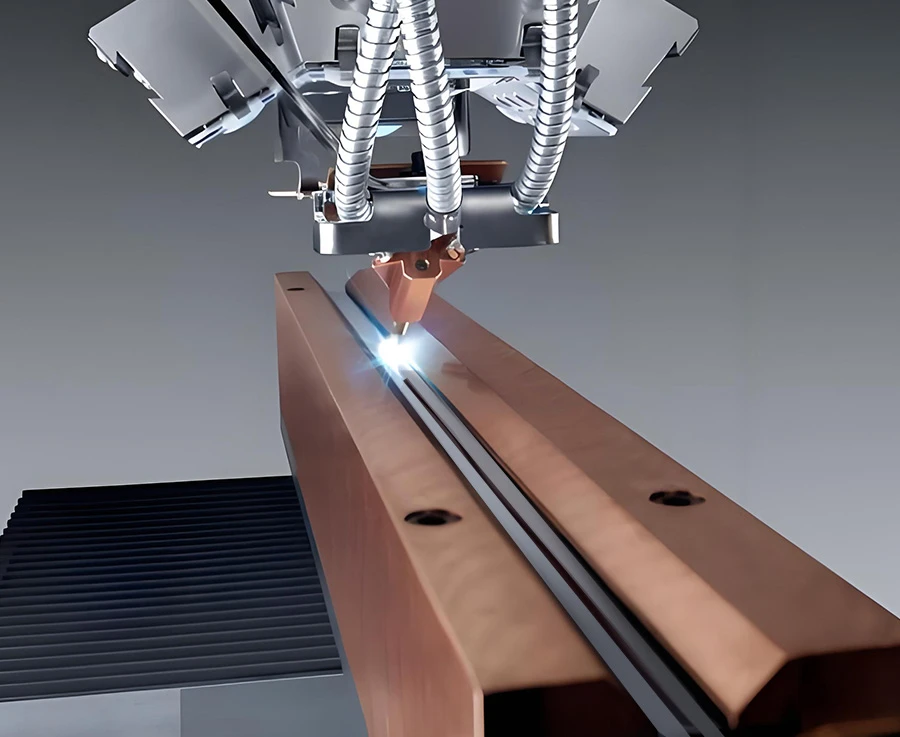
레이저 브레이징
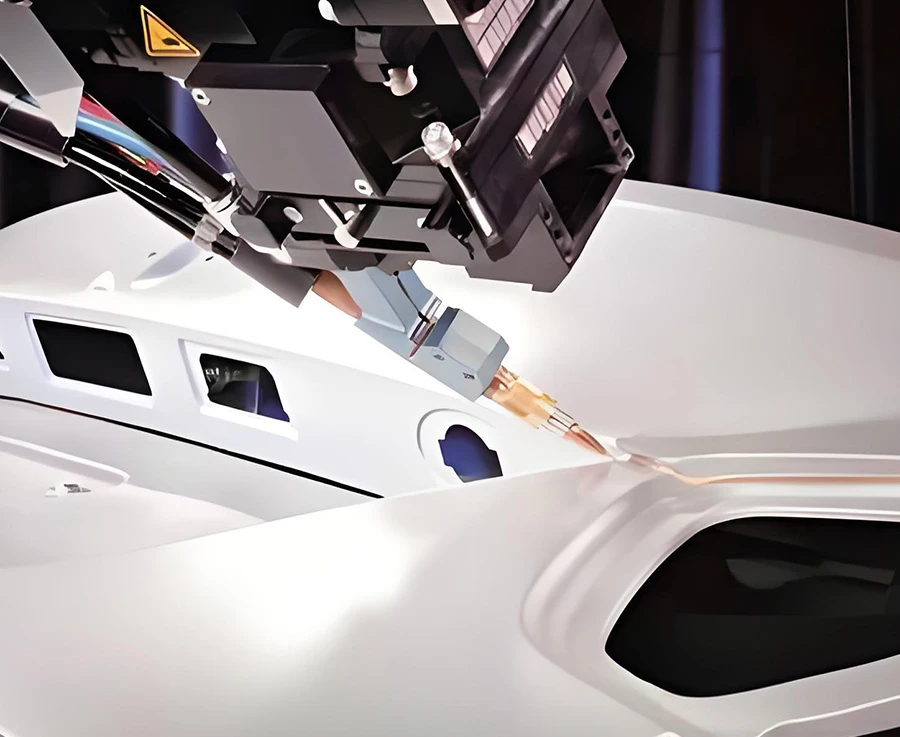
차체 납땜
항공우주
- 자동차 탑 브레이징
- 구리와 알루미늄 브레이징
- 레이저 브레이징
- 차체 납땜
- 항공우주
레이저 브레이징
레이저 브레이징은 고에너지 레이저 빔을 통해 재료를 연결하는 비용융 용접 기술로, 그 핵심 원리는 정밀하게 열 입력을 제어하여 브레이징 재료와 기재 간의 금속 결합을 촉진하는 것입니다.
레이저 브레이징은 정밀한 에너지 조절을 통해 "브레이징 재료 용융-기재 습윤-금속 결합"의 공정 폐루프를 구현하며, 고효율, 낮은 변형 및 접합부 성능이 우수한 특성을 겸비하고 있어 정밀 제조 분야의 핵심 기술 중 하나입니다.
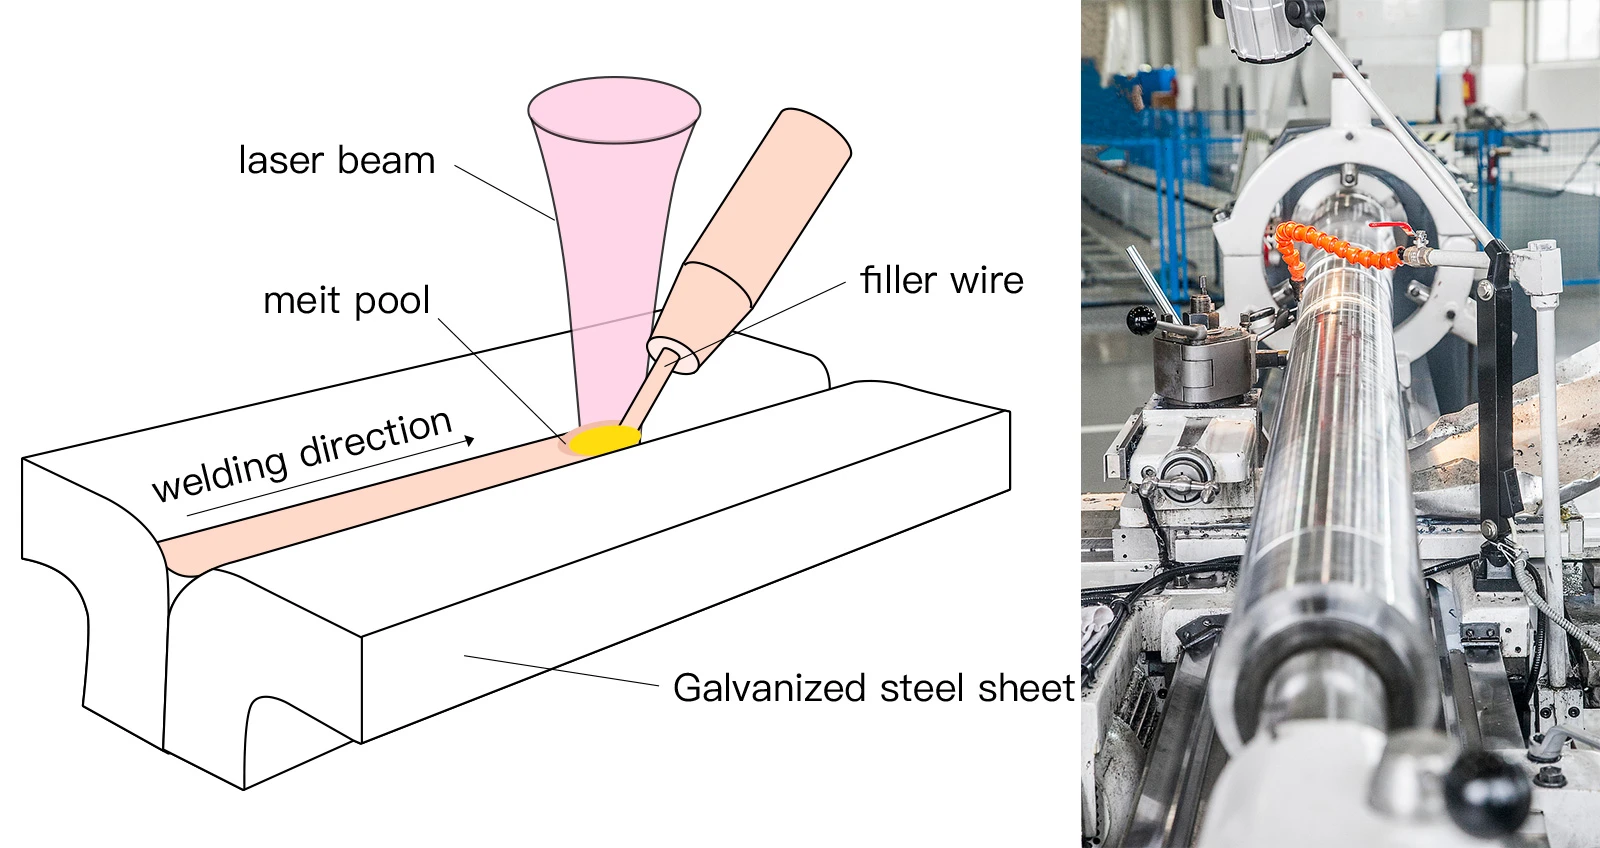
기존 브레이징과 레이저 브레이징의 이점 비교
기존 적층 제조는 "없에서 있으로"의 형태 구축에 중점을 두는 반면, 레이저 적층 제조는 "있에서 우수하게"의 성능 개선을 이룹니다. 함께 제조 패러다임을 디지털화, 유연화 방향으로 업그레이드합니다.
화염 브레이징
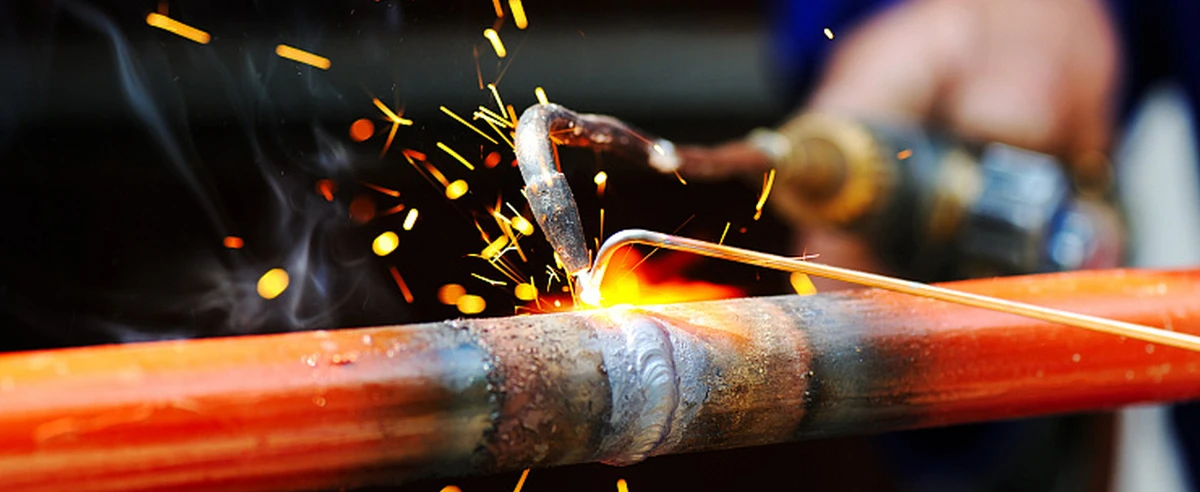
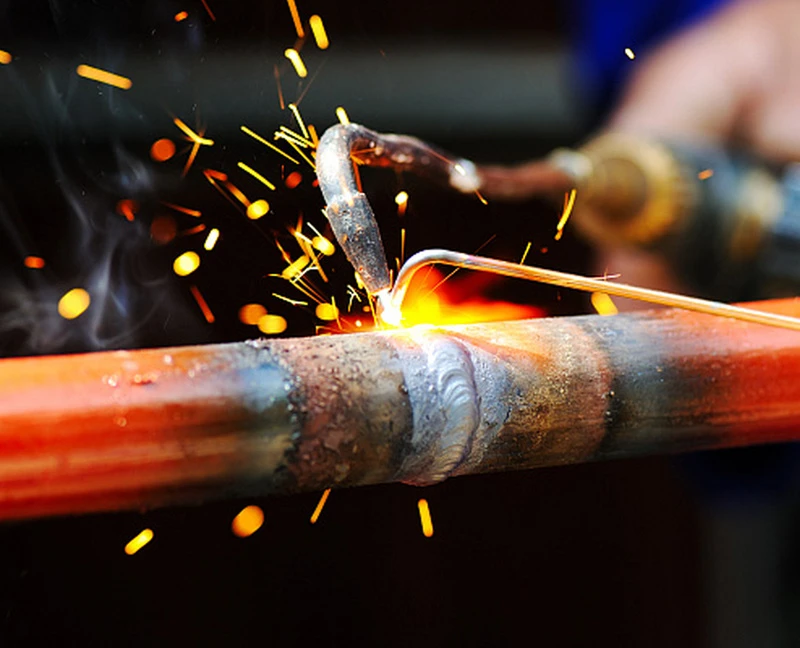 화염 브레이징은 가스를 연소시켜 고온의 불꽃을 생성하여 브레이징 재료를 용융점까지 가열한 후 모세관 작용을 통해 금속 접합부의 틈새에 채워넣습니다. 열 영향 영역이 크며, 변형이나 산화가 발생할 수 있으며, 조작자의 기술 요구사항이 높습니다.
레이저 브레이징
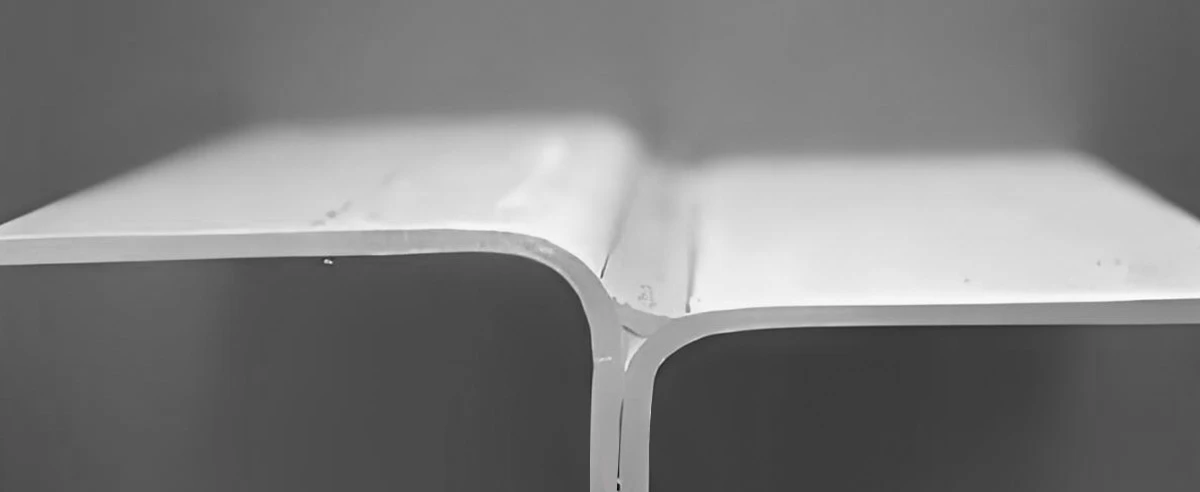
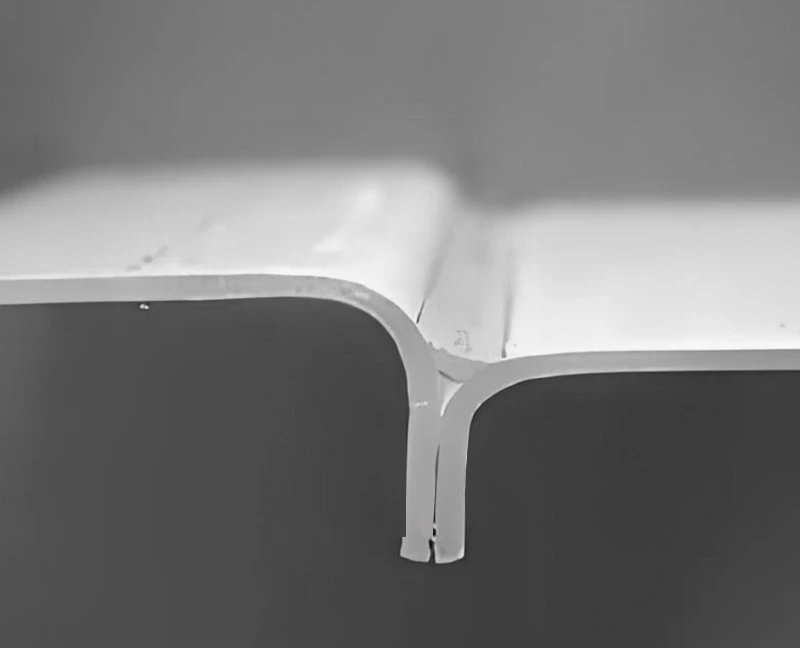 레이저 브레이징은 가열 속도가 매우 빠르고 열 전도 거리가 짧기 때문에 열 영향 영역이 작아 주변 재료에 미치는 영향을 줄일 수 있습니다. 특히 박벽 금속이나 정밀 부품의 용접에 적합합니다.
저항 브레이징
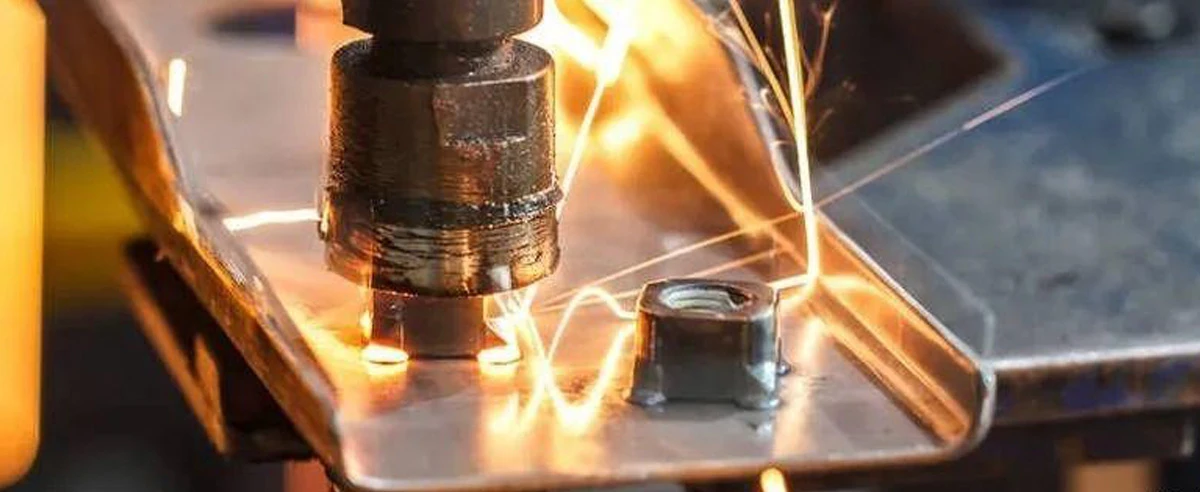
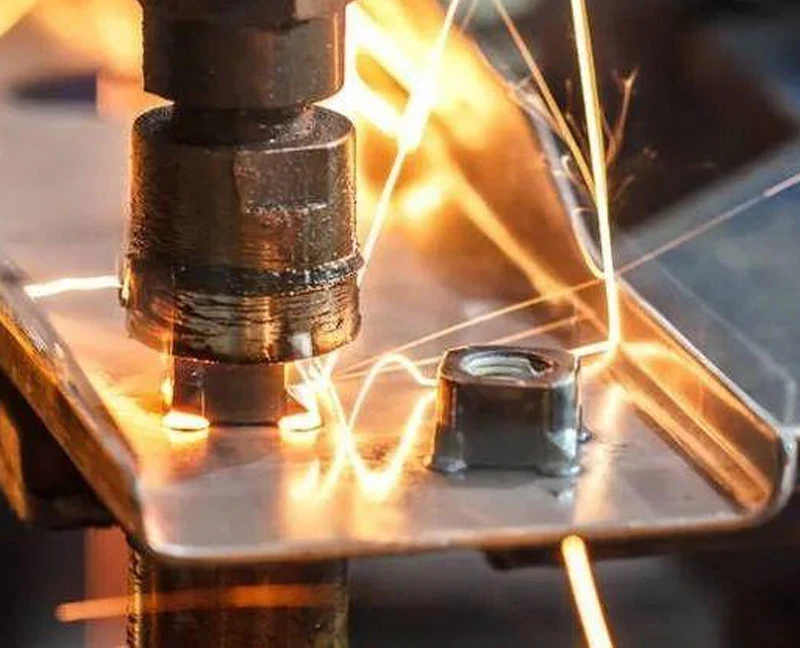 저항 브레이징은 전류가 두 개의 금속 접합부를 통해 흐르면서 저항 열을 발생시켜 브레이징 재료를 용융점까지 가열합니다. 재료에 대한 적용 범위가 제한적이며, 특히 낮은 전기 전도도 또는 높은 용융점을 가진 금속에는 적용할 수 없습니다. 또한 장비 비용이 높고 조절 과정도 비교적 복잡합니다.
레이저 브레이징
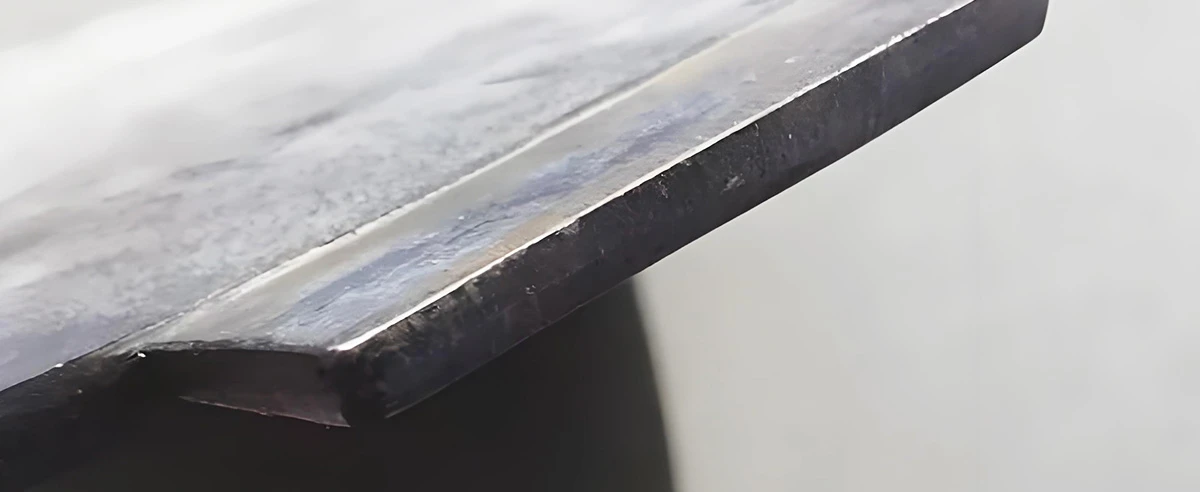
 레이저 브레이징은 다양한 재료,包括 금속, 세라믹 등에 적용할 수 있으며, 다양한 재질과 두께에 대해 유연하게 적용할 수 있습니다. 자동화 장비와 결합하여 정밀 제어와 원격 조작이 가능하며, 생산 효율과 안전성을 높입니다.
로 내부 브레이징
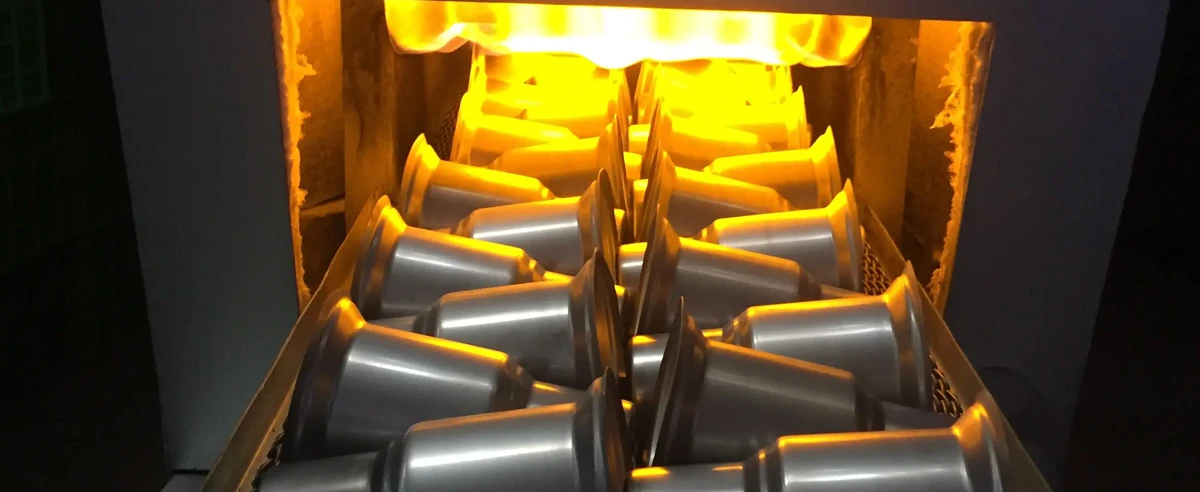
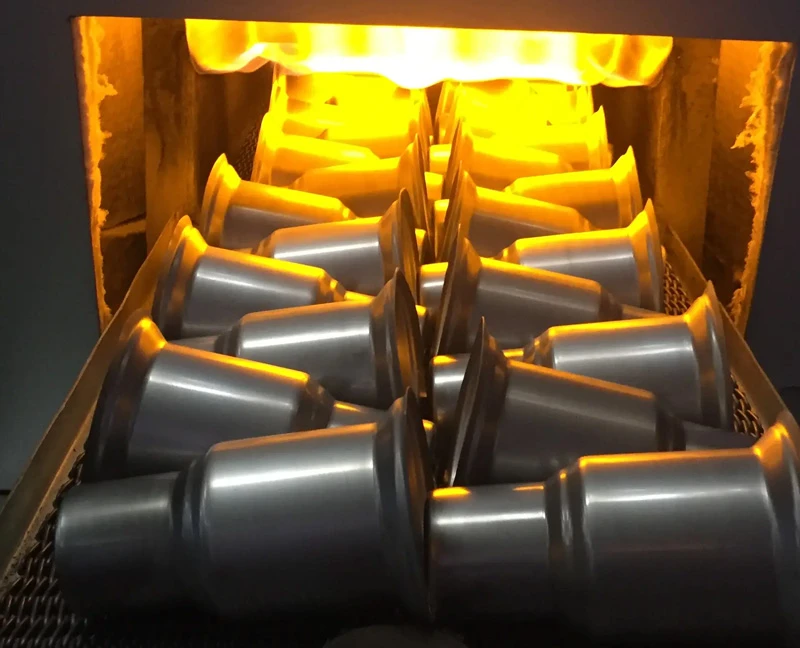 로 내부 브레이징은 일정 시간 동안 가열과 냉각이 필요하여 생산 주기가 길고 효율이 낮습니다. 고정밀 국부 용접, 특히 작은 범위의 정밀 연결에 대해 요구 사항을 충족하지 못할 수 있습니다.
레이저 브레이징
 레이저 브레이징은 열원을 정확하게 제어할 수 있어 고정밀 국부 용접에 적합하며, 특히 작은 범위, 미세 구성 요소의 용접에 적합합니다. 가열 속도가 빠르고 냉각도 빠르기 때문에 빠른 생산과 생산 효율 향상에 적합합니다.
 0