O que é revestimento a laser?
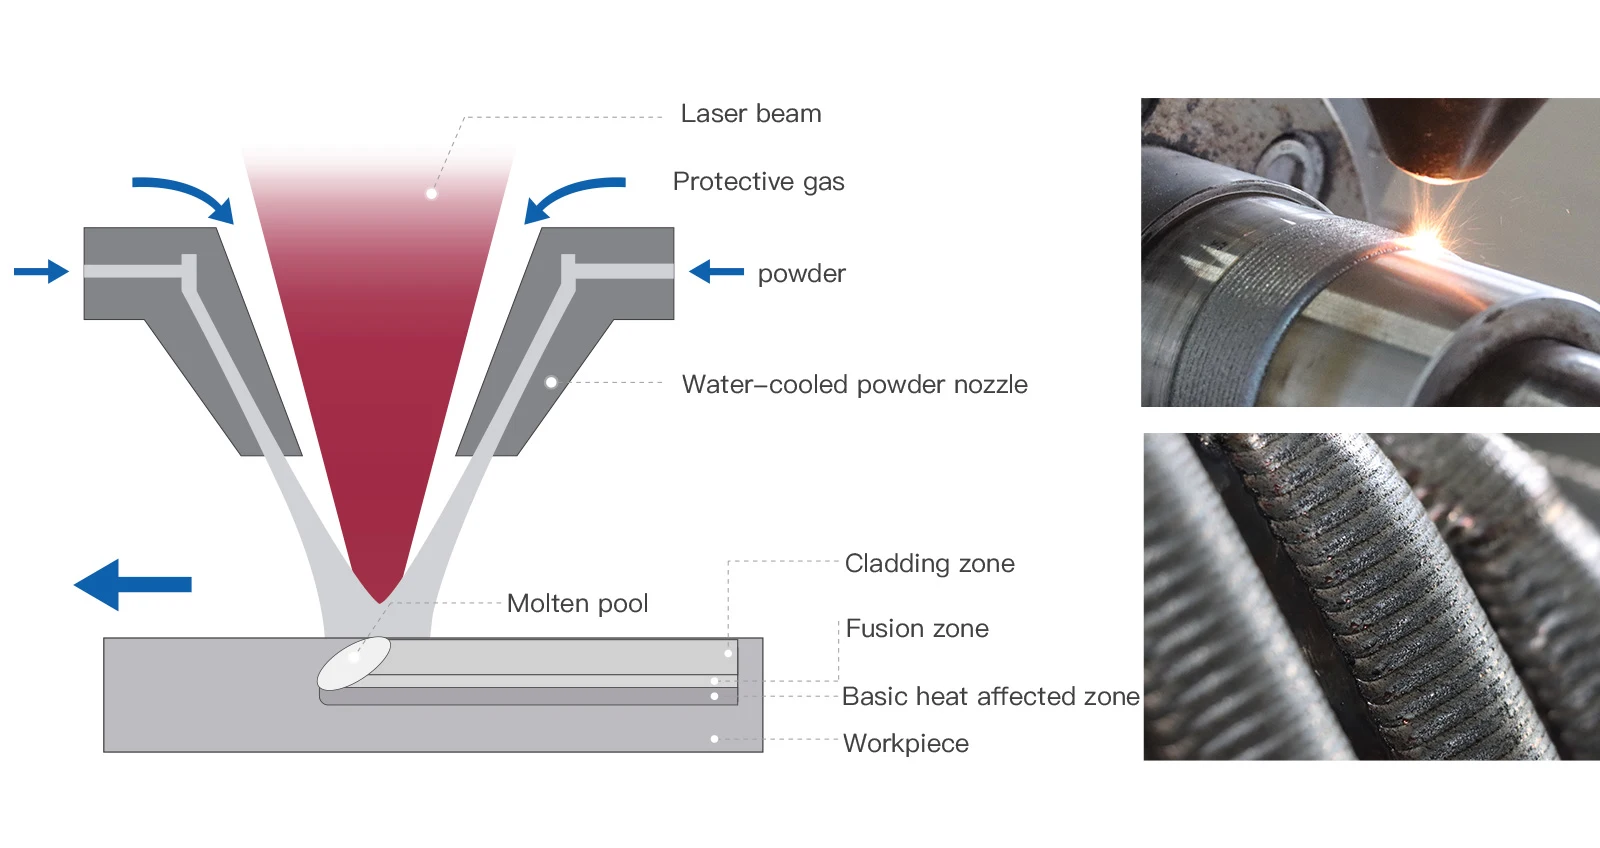
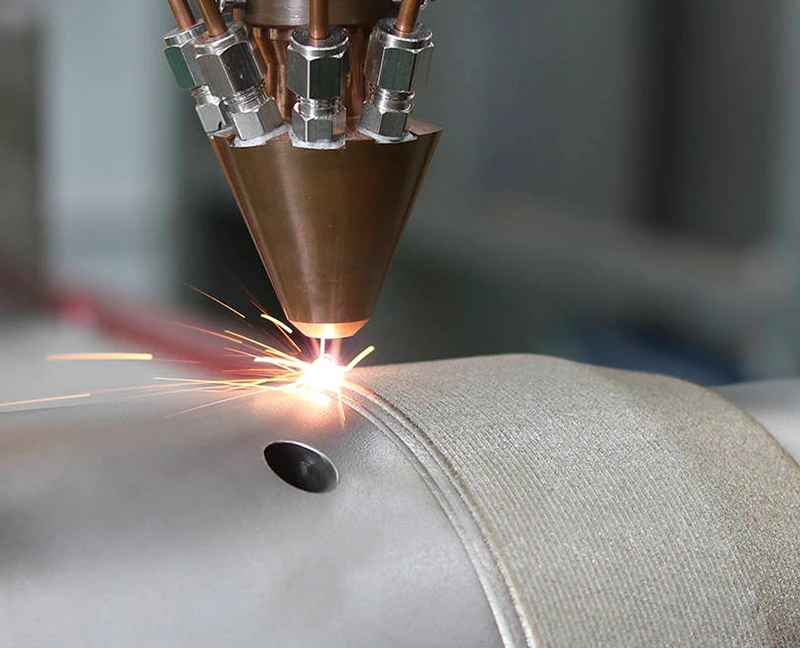
A tecnologia de revestimento a laser é uma técnica de modificação da superfície de peças. Sua essência consiste em fornecer material de revestimento à superfície do material base utilizando o método de pré-deposição de pó ou o método de alimentação simultânea de pó, que é rapidamente fundido, expandido e solidificado sob a ação de um feixe de laser de alta densidade de energia, formando uma camada superficial com baixa diluição e ligação metalúrgica com o substrato, reparando assim defeitos e melhorando as propriedades de resistência ao desgaste, corrosão, calor e oxidação da superfície base.
Características principais da tecnologia de revestimento a laser
- Ligação metalúrgica forte, baixa taxa de diluiçãoA camada de revestimento e o substrato formam uma conexão de alta resistência através da ligação metalúrgica, superando os processos tradicionais, com uma taxa de diluição controlável abaixo de 5%, reduzindo a perda de propriedades do material base.
- Resfriamento rápido, desempenho superiorA taxa de resfriamento atinge 10 ^ 6 K/s, formando estruturas cristalinas finas ou amorfas, com a maior dureza e maior resistência ao desgaste em mais de 20 vezes
- Processo flexível, ampla aplicabilidadeSuporta alimentação simultânea de pó (automatização, alta precisão) e pré-deposição de pó (adequado para formas complexas), permitindo a reparação de peças precisas como furos cegos e cavidades.
- Ecológico e eficiente, economia de energia e tempoSem ruído, poeira ou emissões nocivas, o consumo de energia é reduzido em 50% em comparação com os processos tradicionais.
- Processamento automatizado de precisãoZona de influência térmica pequena, deformação da peça menor que 0.1mm, adequado para peças de parede fina ou com requisitos de alta precisão.
Cenários de aplicação do revestimento a laser
A tecnologia de revestimento a laser possui vantagens como reparação automatizada, ligação metalúrgica entre a camada de reparação e o substrato, alta resistência, baixa injeção de calor, pequena deformação da peça, controle preciso do tamanho da reparação, e é ecológica. Além disso, o desempenho após a reparação melhora significativamente. Esta tecnologia tem sido utilizada com sucesso na reparação de componentes críticos em equipamentos de transporte de petróleo, rolos de laminação e grupos geradores, alcançando benefícios econômicos e sociais significativos.
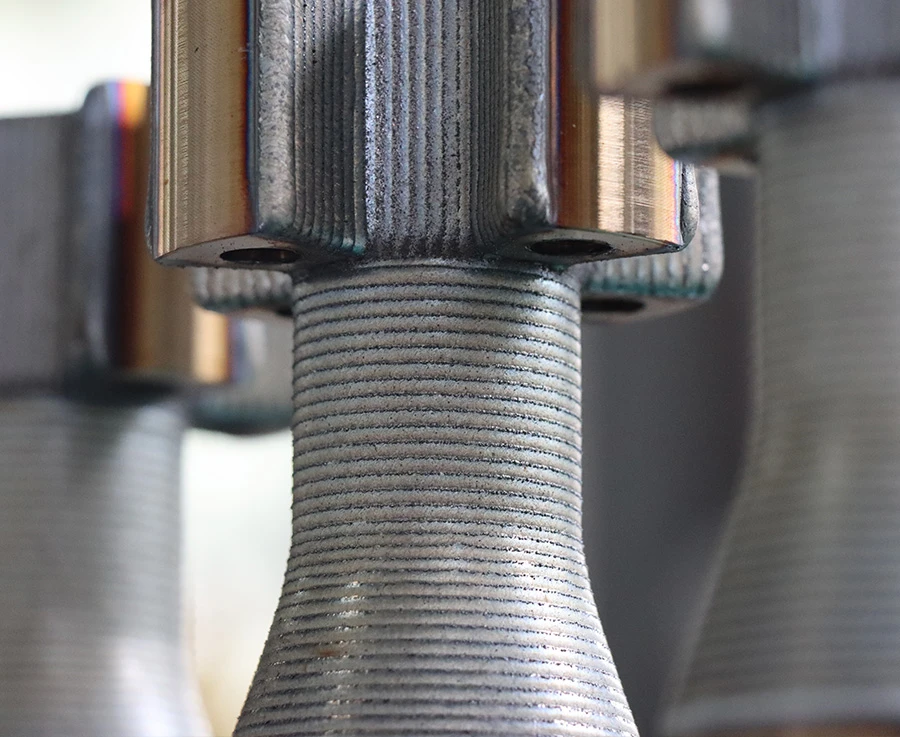
Indústria metalúrgica
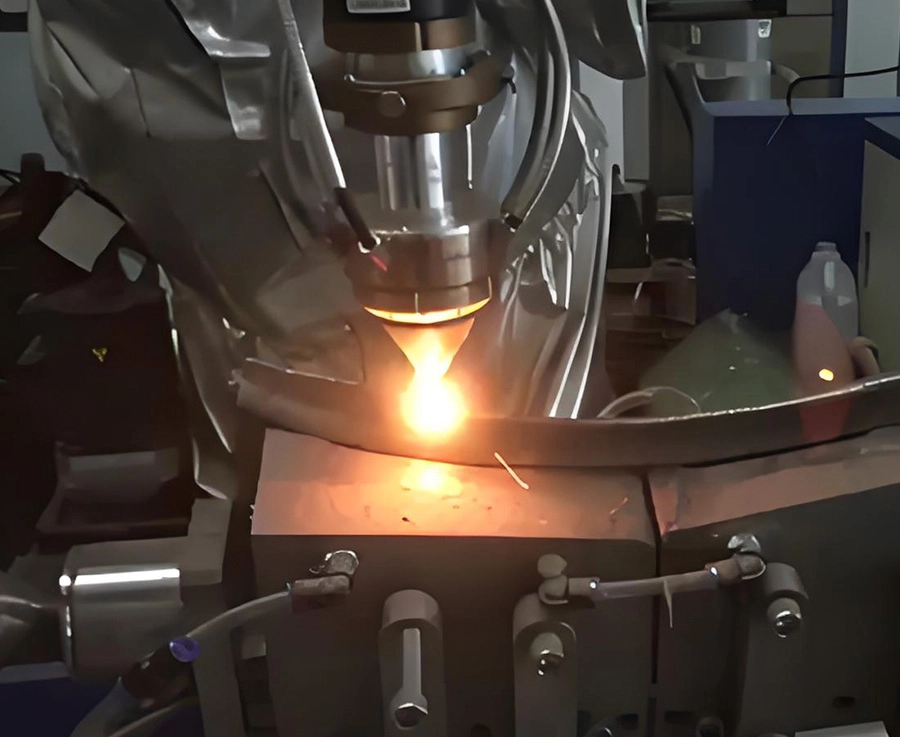
Borda metálica de pás de motor
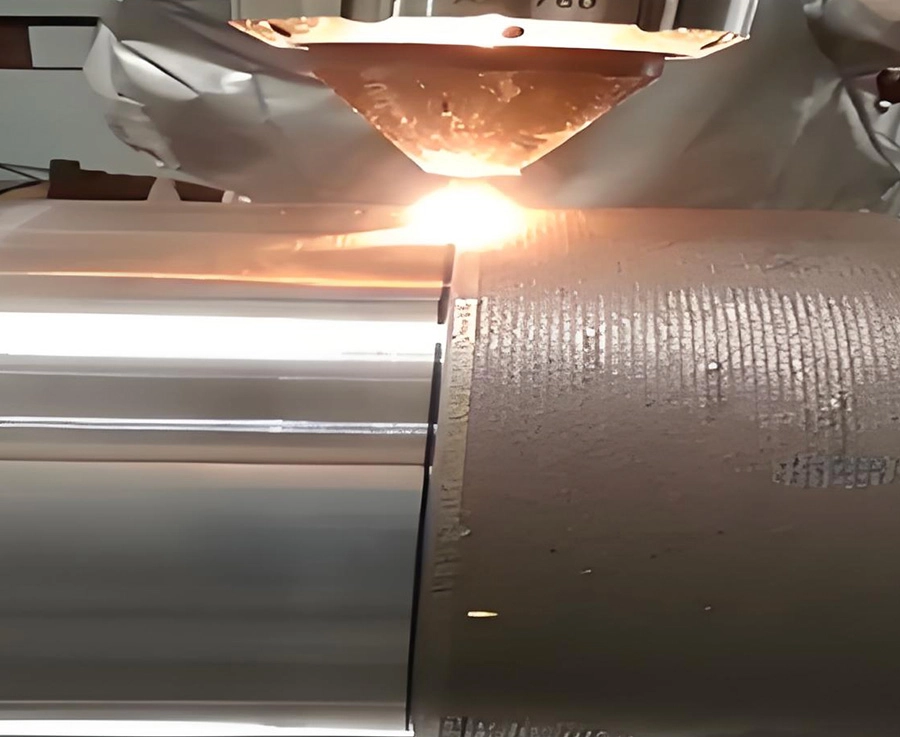
Inspeção de atuadores de trem de pouso de aeronaves
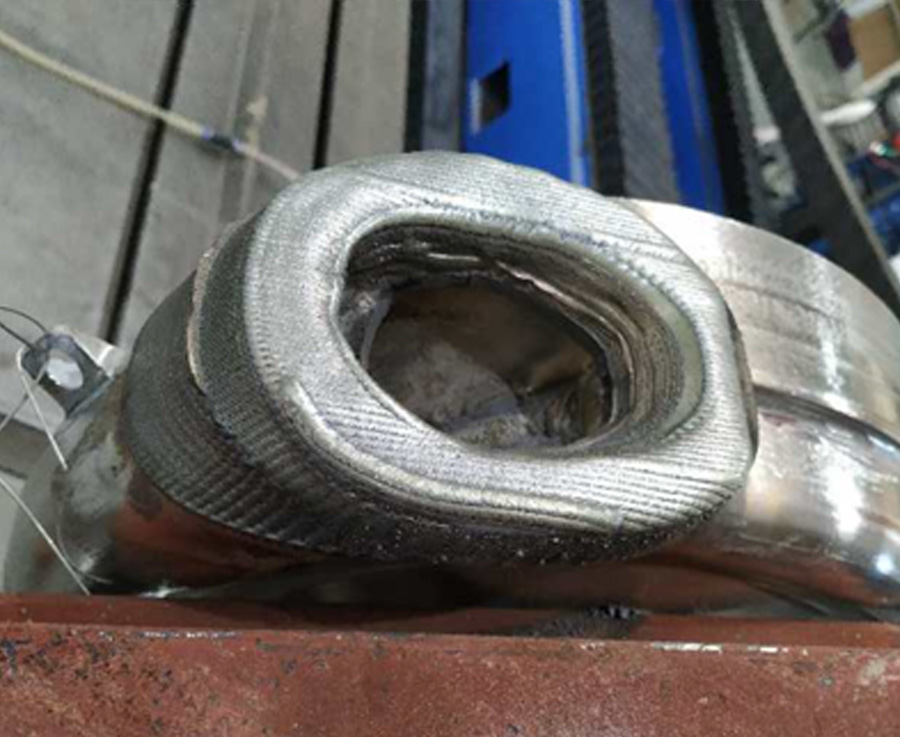
Carcaça de bomba de turbina de alta pressão nuclear
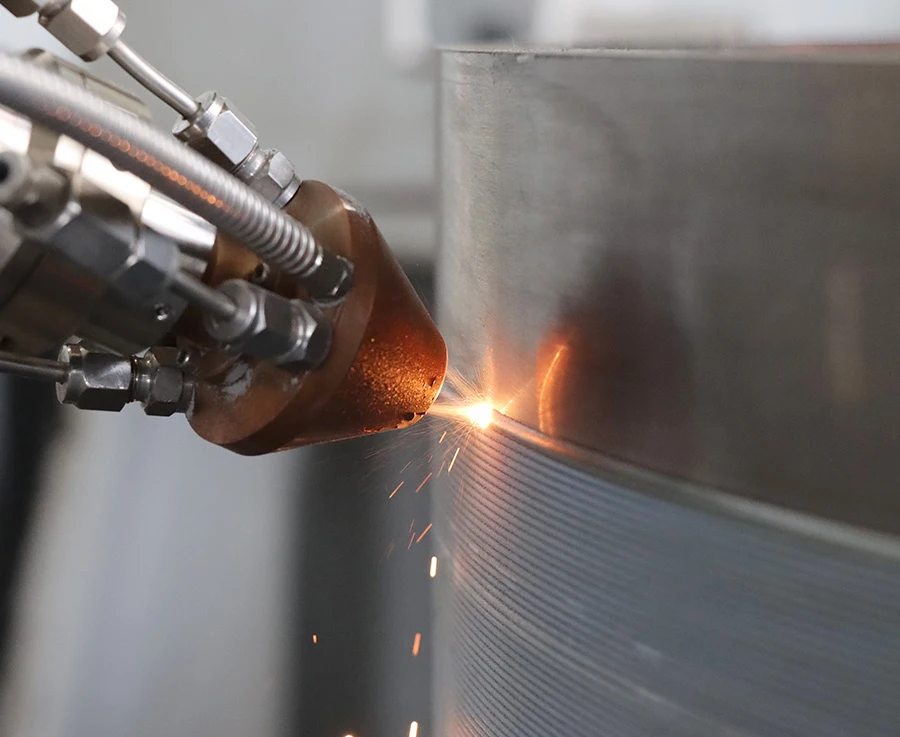
Revestimento laser
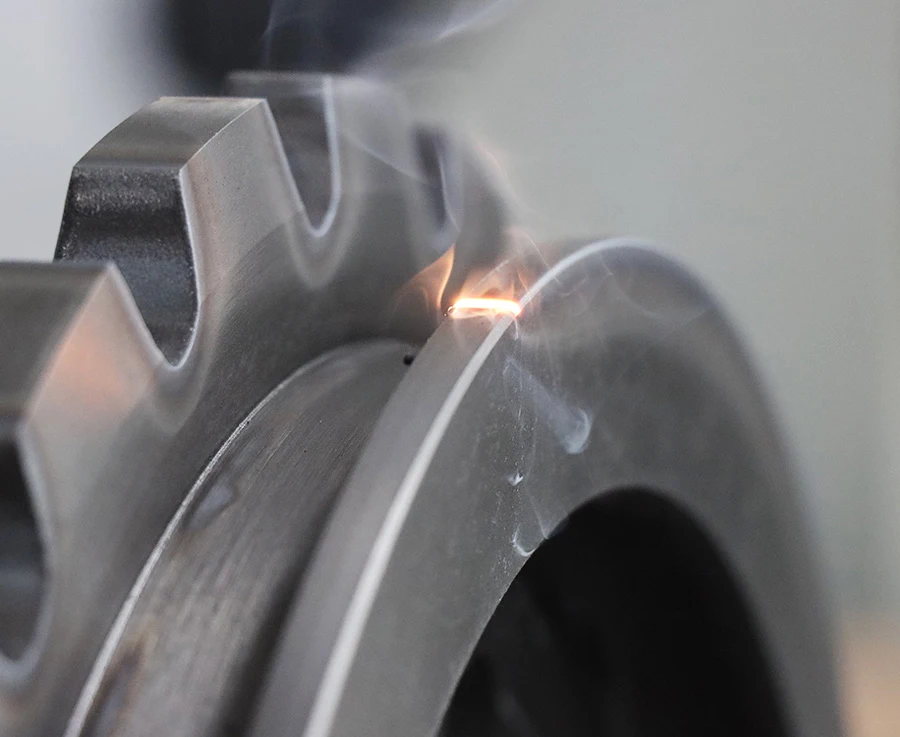
Revestimento laser
- Indústria metalúrgica
- Borda metálica de pás de motor
- Inspeção de atuadores de trem de pouso de aeronaves
- Carcaça de bomba de turbina de alta pressão nuclear
- Revestimento laser
- Revestimento laser
Princípio do revestimento a laser
O revestimento a laser fortalece a superfície do material através da fusão a laser de alta energia e solidificação rápida, combinando alta resistência de ligação, personalização de propriedades e capacidade de processamento de precisão, sendo amplamente utilizado em reparos industriais e fabricação de componentes de alta gama.
Cenários típicos da aplicação de GW Laser YLLS-Clad-6000-W laser
- Nome do produto: Poste hidráulico da indústria do carvão
- Laser: GW Laser YLLS-Clad-6000-W
- Método de processo: Envio de pó axial, revestimento rápido, velocidade da linha > 10m/min
- Temperatura da pista de revestimento: Aproximadamente 60°C
- Nome do produto: Poste hidráulico da indústria do carvão
- Laser: GW Laser YLLS-Clad-6000-W
- Método de processo: Envio de pó axial, revestimento convencional, velocidade da linha de 1.0~1.5m/min
- Temperatura da pista de revestimento: Aproximadamente 800-900°C
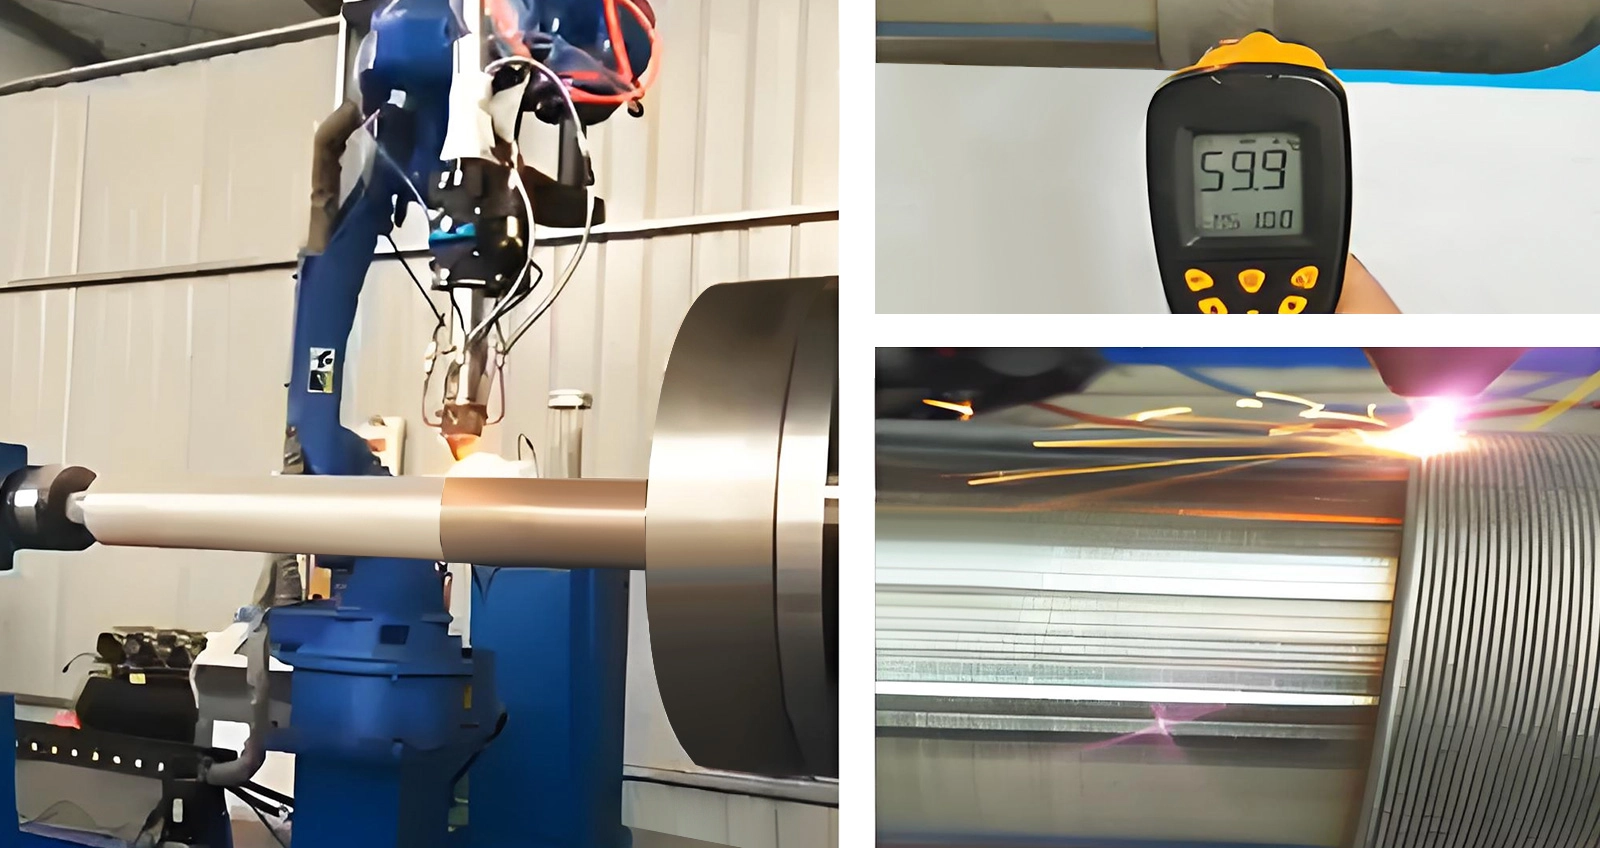
Fatores críticos que afetam a qualidade da formação
Diferentemente das técnicas de fabricação metalúrgica subtrativa ou isométrica tradicional, a tecnologia de fabricação aditiva metalúrgica adota um método de formação pontual e por camada, envolvendo processos complexos de transferência de massa e calor. A precisão, organização e desempenho do produto estão intimamente relacionados ao equipamento, material e processo utilizados na fabricação aditiva metalúrgica.
Fatores-chave
- Equipamento
- Material
- Processo
- Parâmetros da fonte de calor, parâmetros de movimento, modo de controle
- Tipo de material, forma do material, qualidade do material
- Parâmetros de formação, princípio de formação, estratégia de varredura
Comparação de vantagens entre revestimento tradicional e revestimento a laser
Hoje, manter a competitividade no mercado requer redução de custos, melhoria da eficiência e garantia de qualidade estável das peças, o que as tecnologias tradicionais não podem atender. Cada vez mais fabricantes estão migrando das técnicas de revestimento tradicionais para as modernas.
Revestimento por plasma
 Após o revestimento por spray de plasma, a resistência da ligação é baixa e o revestimento tende a se desprender.
Revestimento a laser
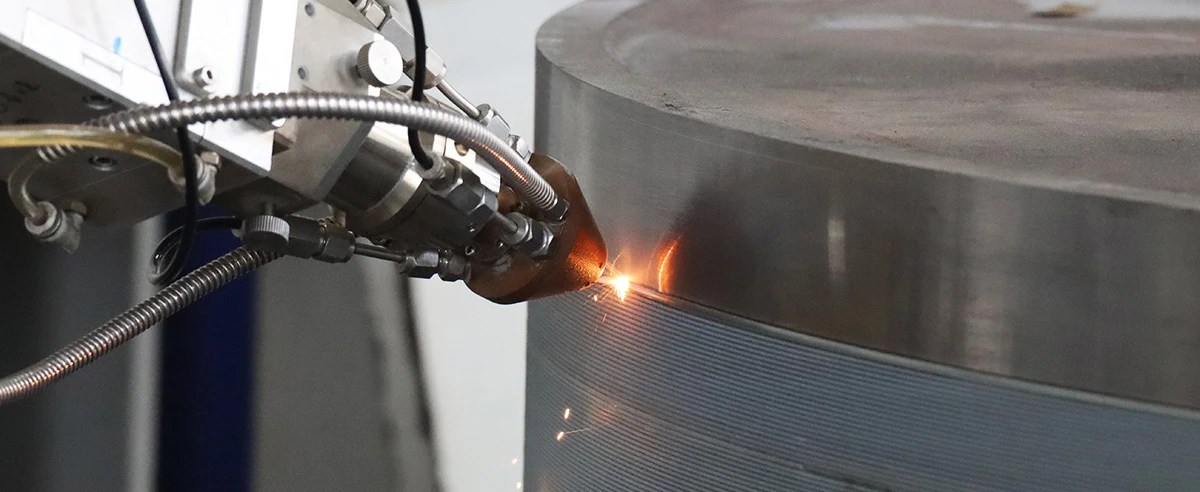
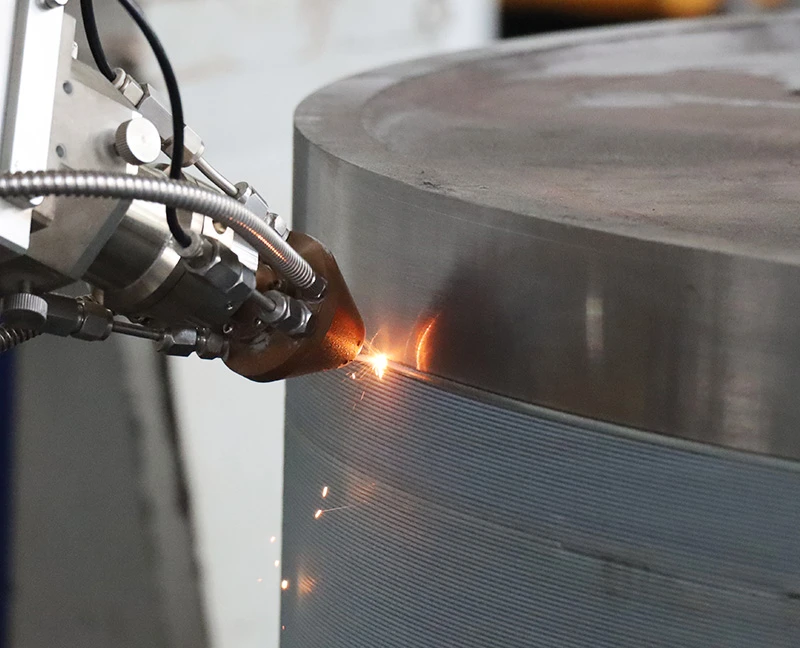 O revestimento a laser possui uma taxa de diluição mais baixa, maior flexibilidade de processamento e menor impacto térmico na peça.
Spray térmico
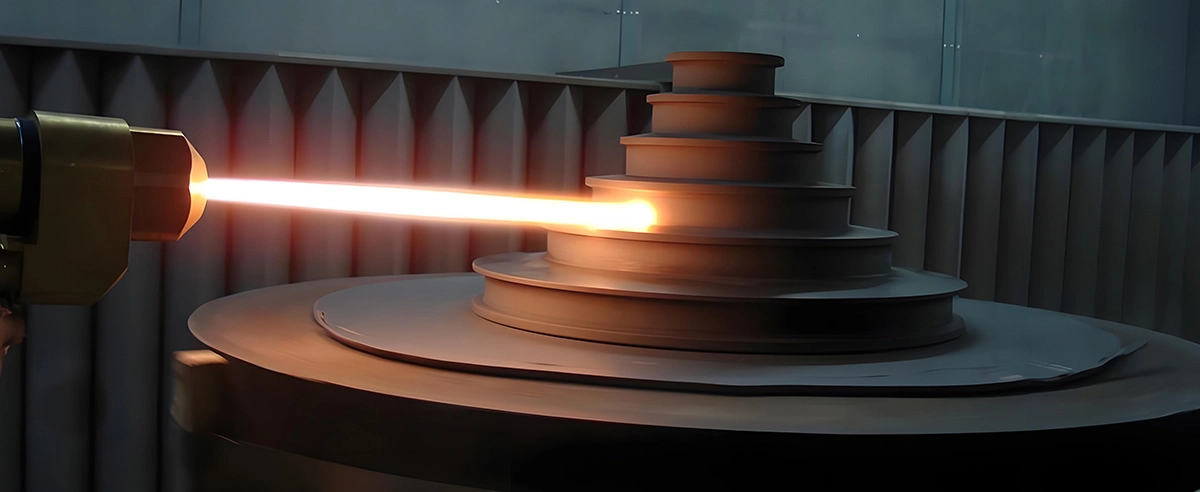
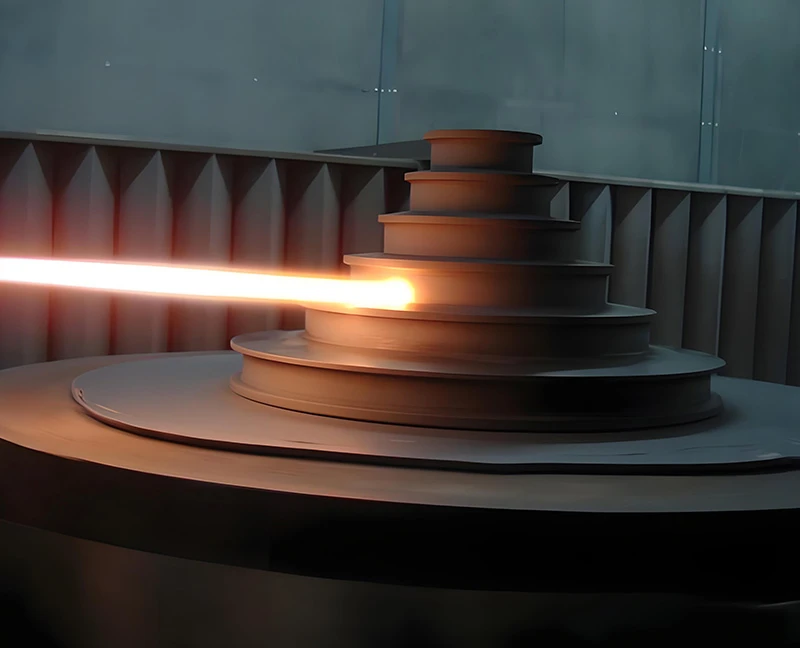 Embora a taxa de deposição do spray térmico seja alta, a utilização do pó é de apenas 50%. O revestimento possui uma porosidade de 1% a 2%, e os meios corrosivos podem corroer o substrato através desses poros. Além disso, o spray térmico gera ruído e poeira, afetando o meio ambiente e a saúde do pessoal.
Revestimento a laser
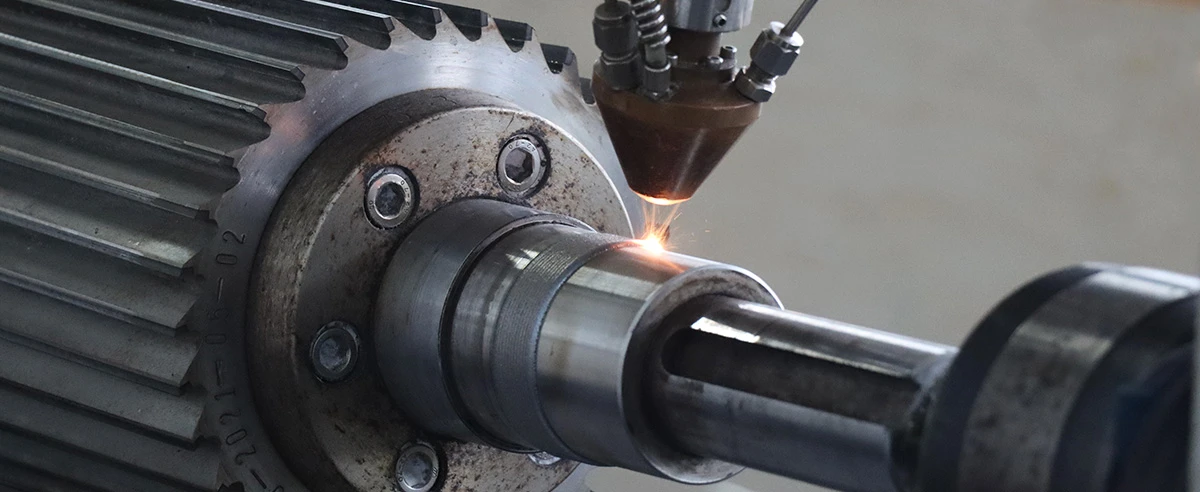
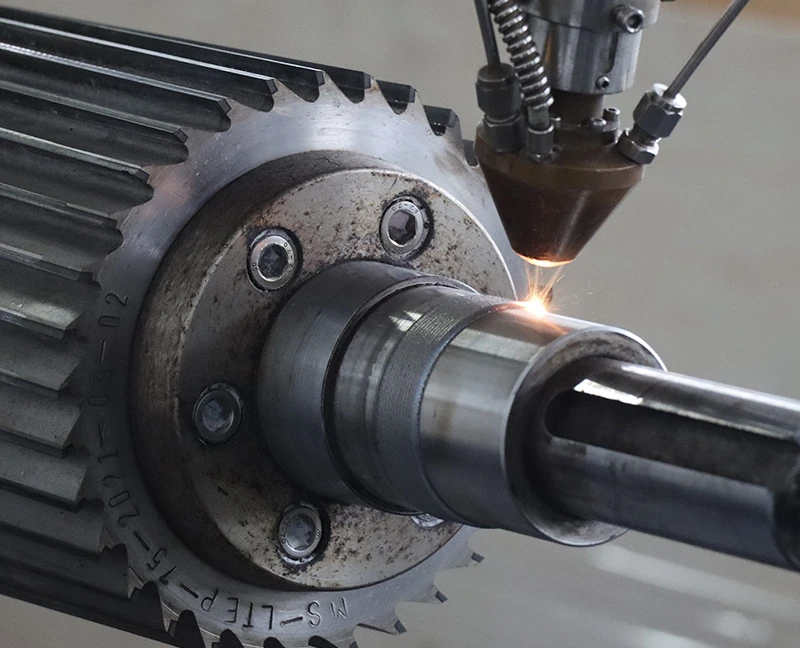 O revestimento a laser de alta velocidade produz revestimentos com uma estrutura densa, sem poros, e uma ligação metalúrgica com o substrato, resultando em alta resistência de ligação.
Soldagem por deposição
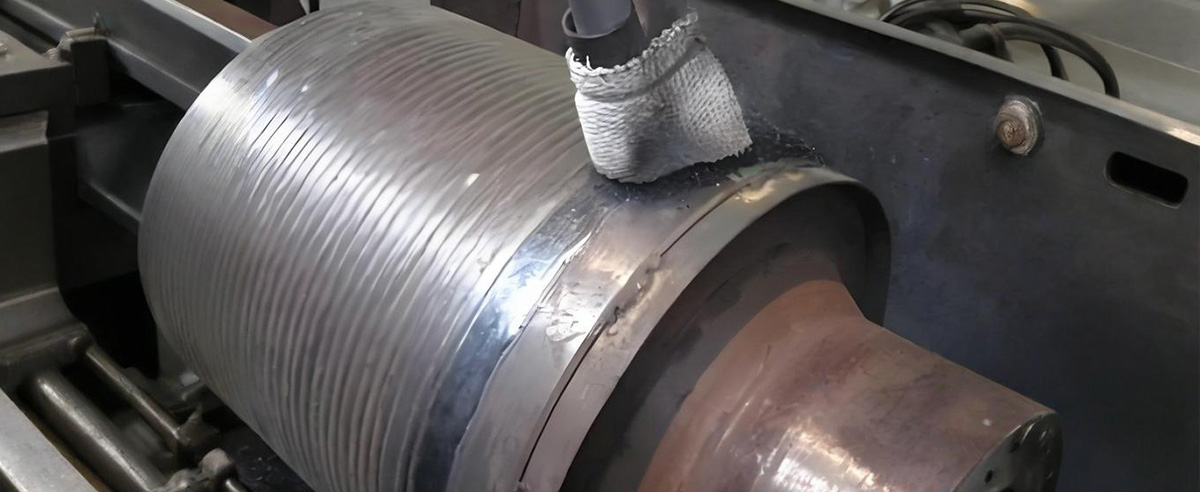
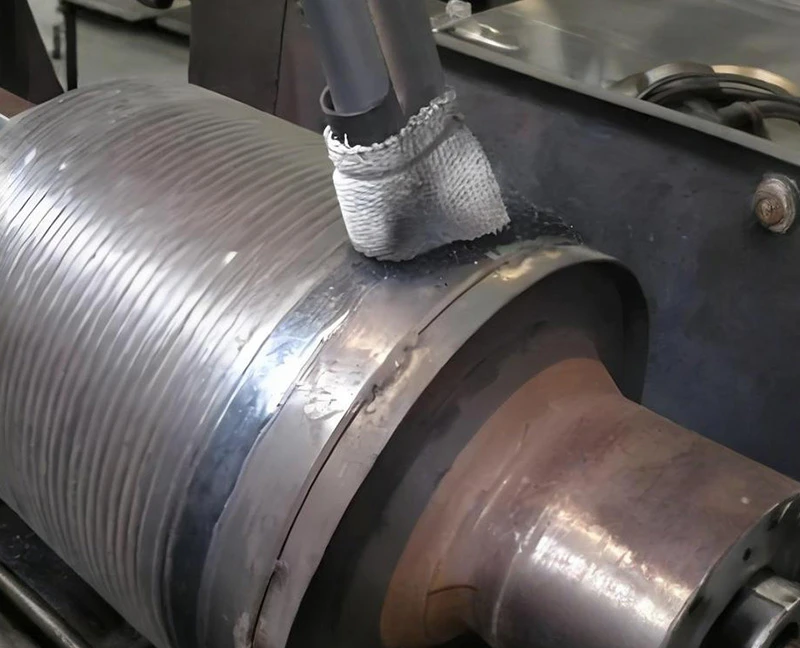 A soldagem por deposição pode produzir revestimentos metálicos de alta qualidade sem defeitos, mas a alta eficiência de deposição envolve uma alta entrada de energia, o que pode induzir mudanças nas propriedades do material base e danos térmicos.
Revestimento a laser

 No revestimento a laser de alta velocidade, a maior parte da energia é absorvida pelo pó, portanto, a entrada de calor no substrato é menor, resultando em uma zona de influência térmica e uma deformação térmica menores, sendo mais eficaz para peças de parede fina e chapas finas.
 0