Что такое лазерноеoverlay?
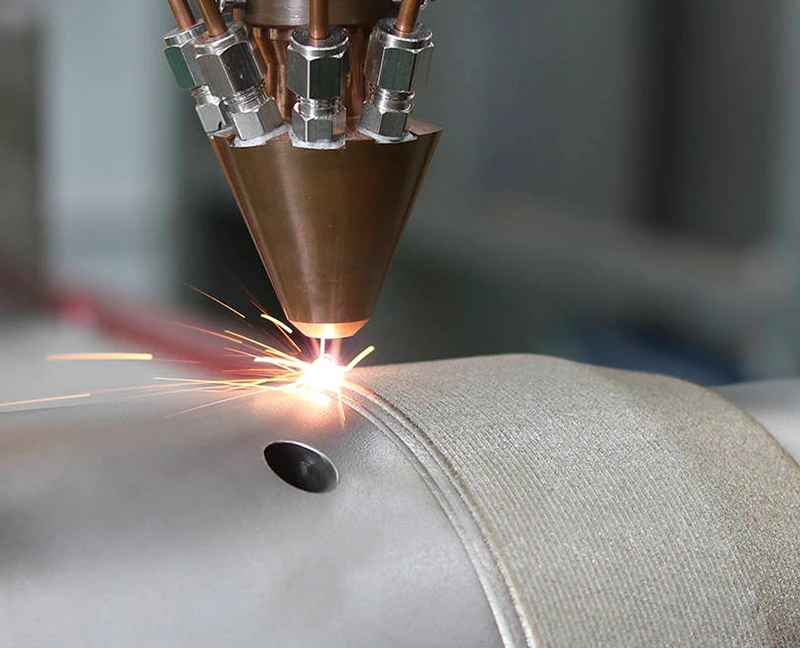
Технология лазерного overlay является техникой модификации поверхности деталей. Суть ее заключается в том, что методом предварительного đặtания порошка или синхронного подачи порошкаoverlay-материал подается на поверхность подложки, и под действием лазерного луча с высокой энергетической плотностью быстро тает, расширяется и быстро замерзает, образуя поверхностный слой с очень низкой разбавлением и металлургическим соединением с подложкой, тем самым восстанавливая дефекты и улучшая износостойкость, коррозионностойкость, термостойкость, антиоксидационную стойкость и другие свойства поверхности основы.
Основные особенности технологии лазерного overlay
- Сильное металлургическое соединение, низкая разбавкаOverlay-слой и подложка образуют сильное соединение через металлургическое соединение. Сила соединения намного выше, чем у традиционных технологий, разбавка может быть контролирована ниже 5%, что уменьшает потери свойств подложки.
- Быстрый охлаждение, превосходные свойстваСкорость охлаждения достигает 10 ^ 6 K / s , образуя тонкокристаллическую или аморфную ткань, самая высокая твердость, увеличение износостойкости более чем в 20 раз
- Гибкая технология, широкое применениеПоддерживает синхронный подачу порошка (автоматизация, высокая точность) и предварительный подачу порошка (подходит для сложных форм). Может восстанавливать точные детали, такие как_blind holes_, дуплики и другие.
- Экологически безопасно и эффективно, экономит энергию и времяБез шума, пыли и вредных выбросов, потребление энергии на 50% ниже, чем у традиционных технологий
- Автоматизированная präцизионная обработкаМалый теплоносительный район, деформация workpiece менее 0,1 мм, подходит для тонкостенных деталей или требований к высокой точности
Сценарии применения лазерного overlay
Технология лазерного overlay имеет следующие преимущества: автоматизированное восстановление, металлургическое соединение между восстановительным слоем и подложкой, высокая прочность, малое введение тепла, малая деформация деталей, точный и управляемый размер восстановления, нет загрязнения окружающей среды, а также значительно улучшенная эксплуатационная характеристика после восстановления. Эта технология успешно используется для восстановления важных и критических деталей, таких как оборудование для переработки нефти, металлургические �ла, генераторные установки и другие, и дает значительные экономические и социальные выгоды.
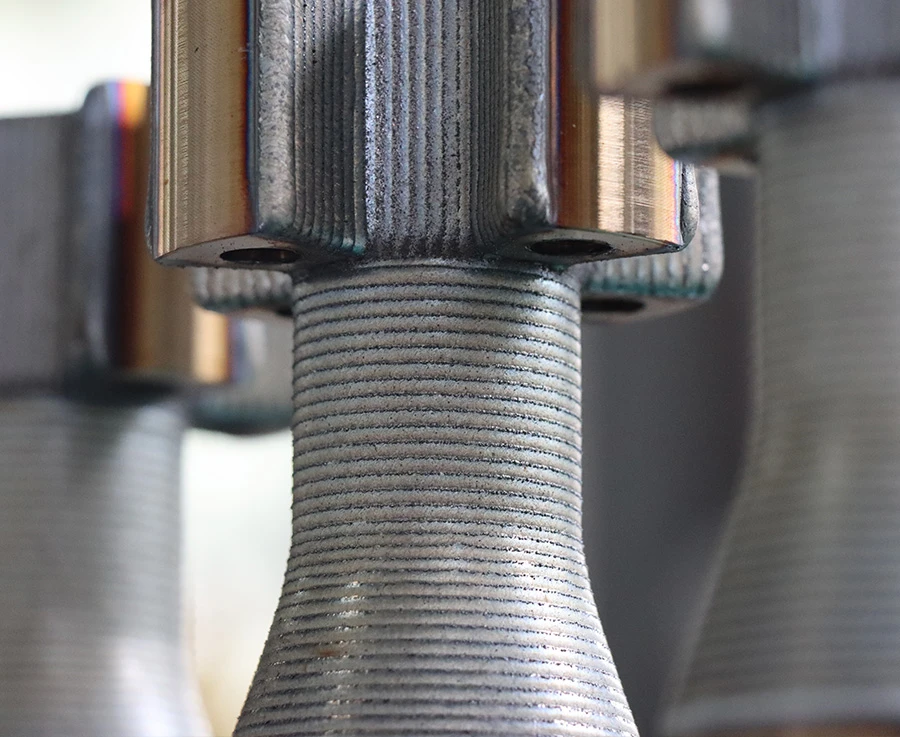
Металлургическая отрасль
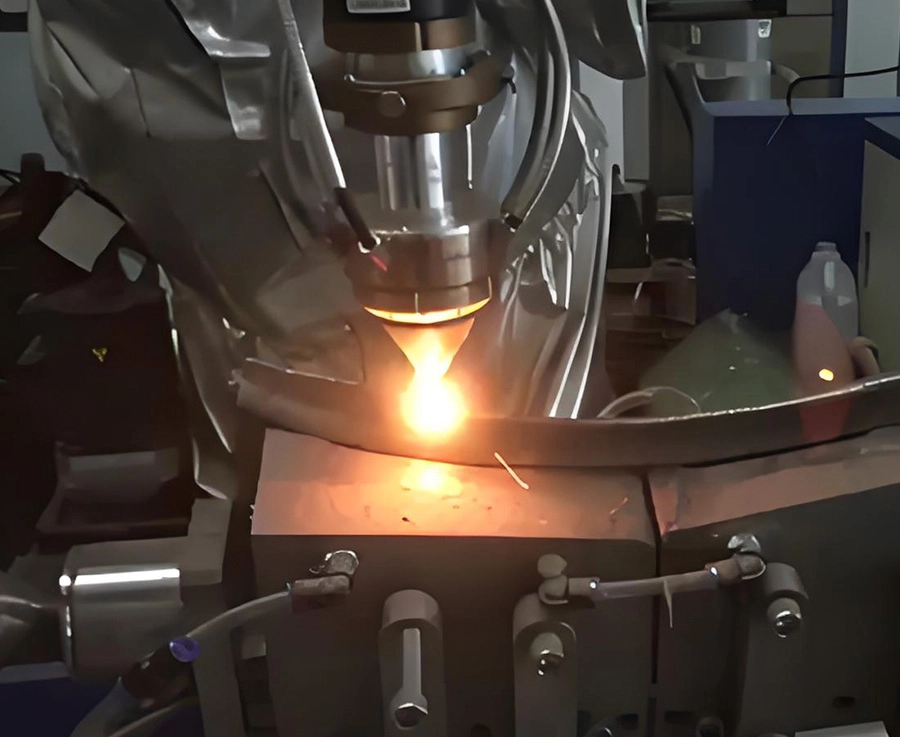
Металлическое обрамление лопастей двигателя
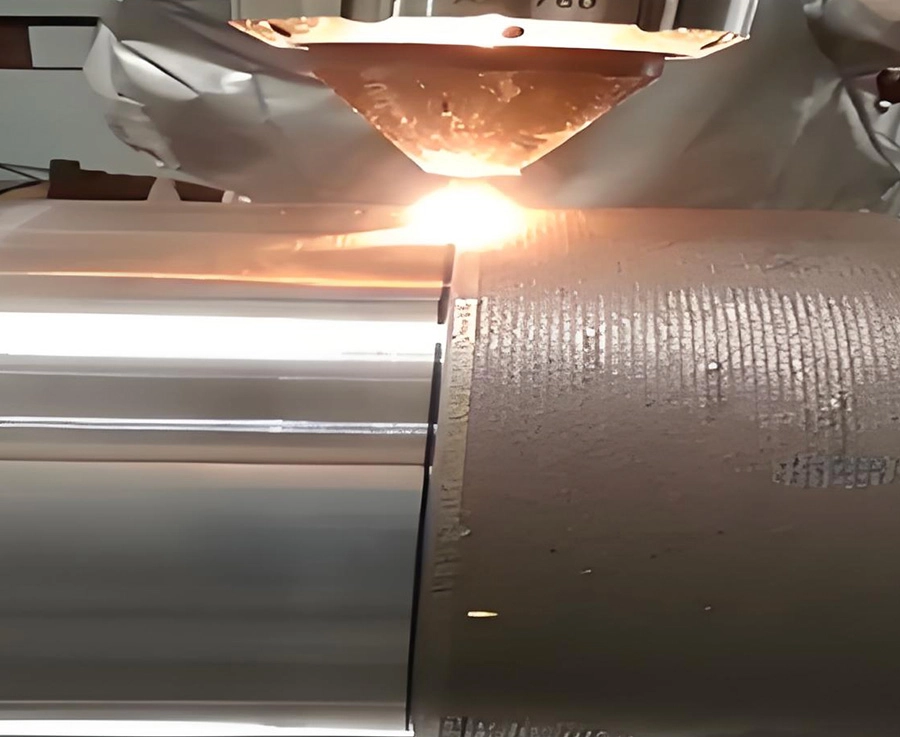
Проверка дейstvительности收起放下机构 самолета
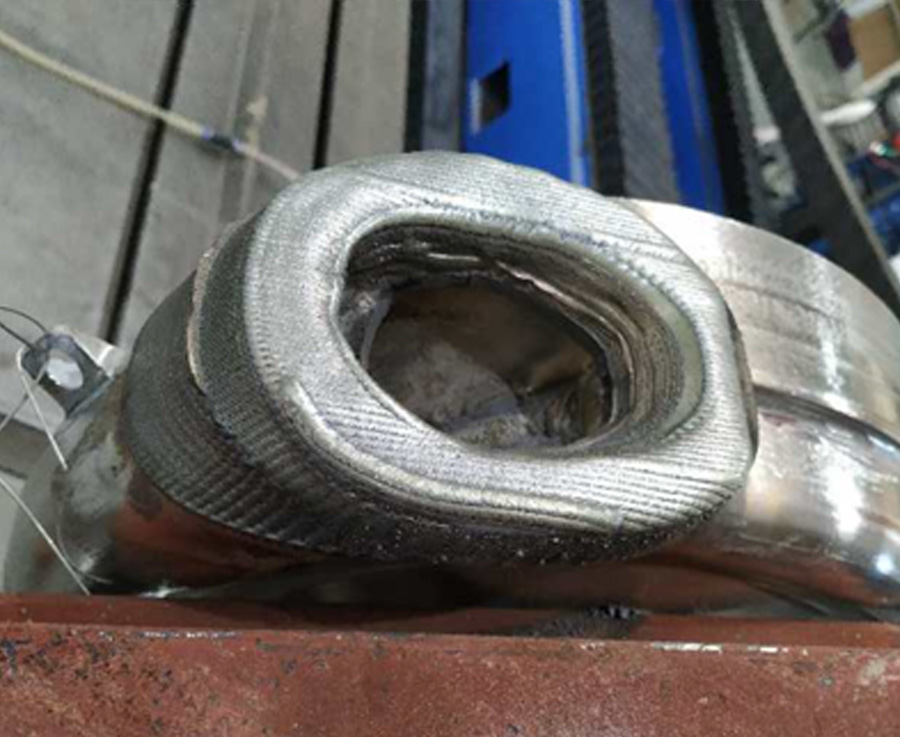
Ядерный высокодавление турбонасосный корпус
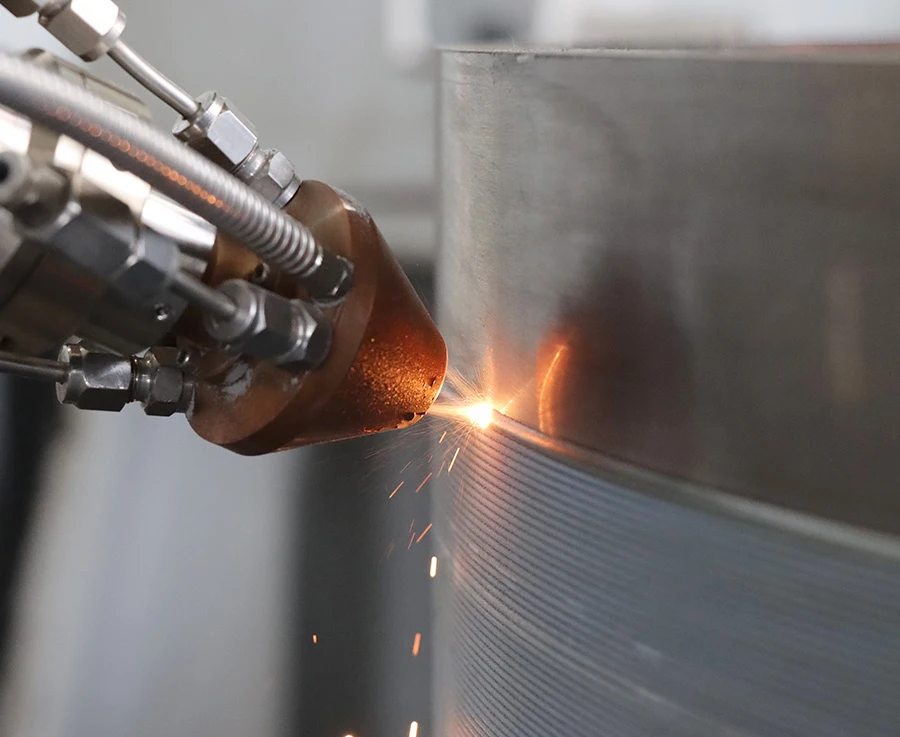
Лазерный расплав
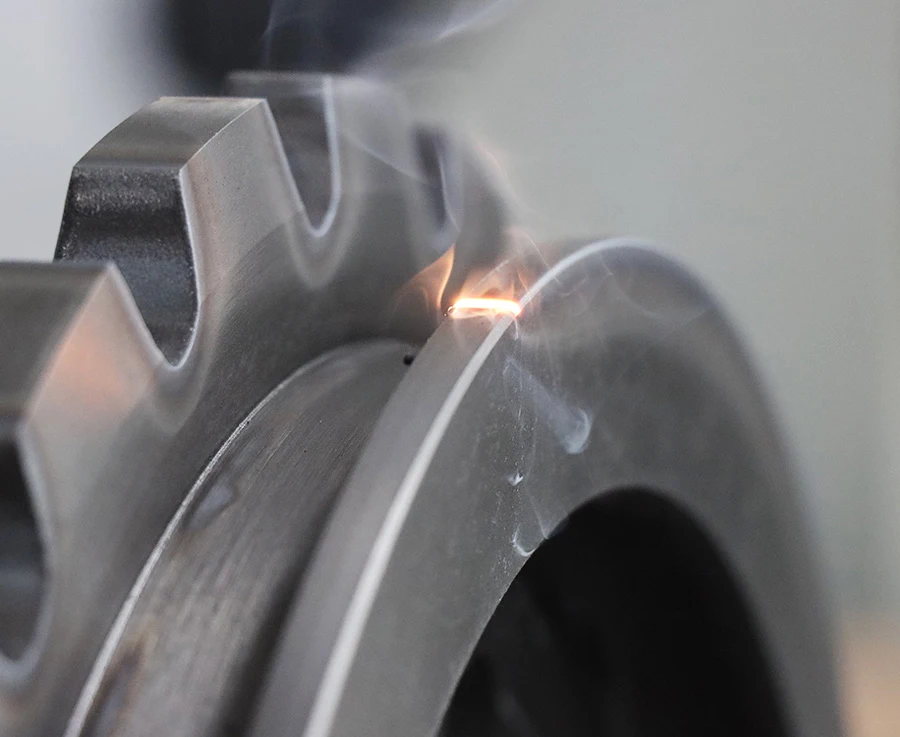
Лазерный расплав
- Металлургическая отрасль
- Металлическое обрамление лопастей двигателя
- Проверка дейstvительности收起放下机构 самолета
- Ядерный высокодавление турбонасосный корпус
- Лазерный расплав
- Лазерный расплав
Принцип лазерного overlay
Лазерное overlay обеспечивает укрепление поверхности материалов с помощью плавления на высокоэнергетическом лазере + быстрое замерзание, имеет высокую прочность соединения, настраиваемые свойства и возможность präцизионной обработки. Широко используется в промышленном восстановлении и производстве высококачественных деталей.
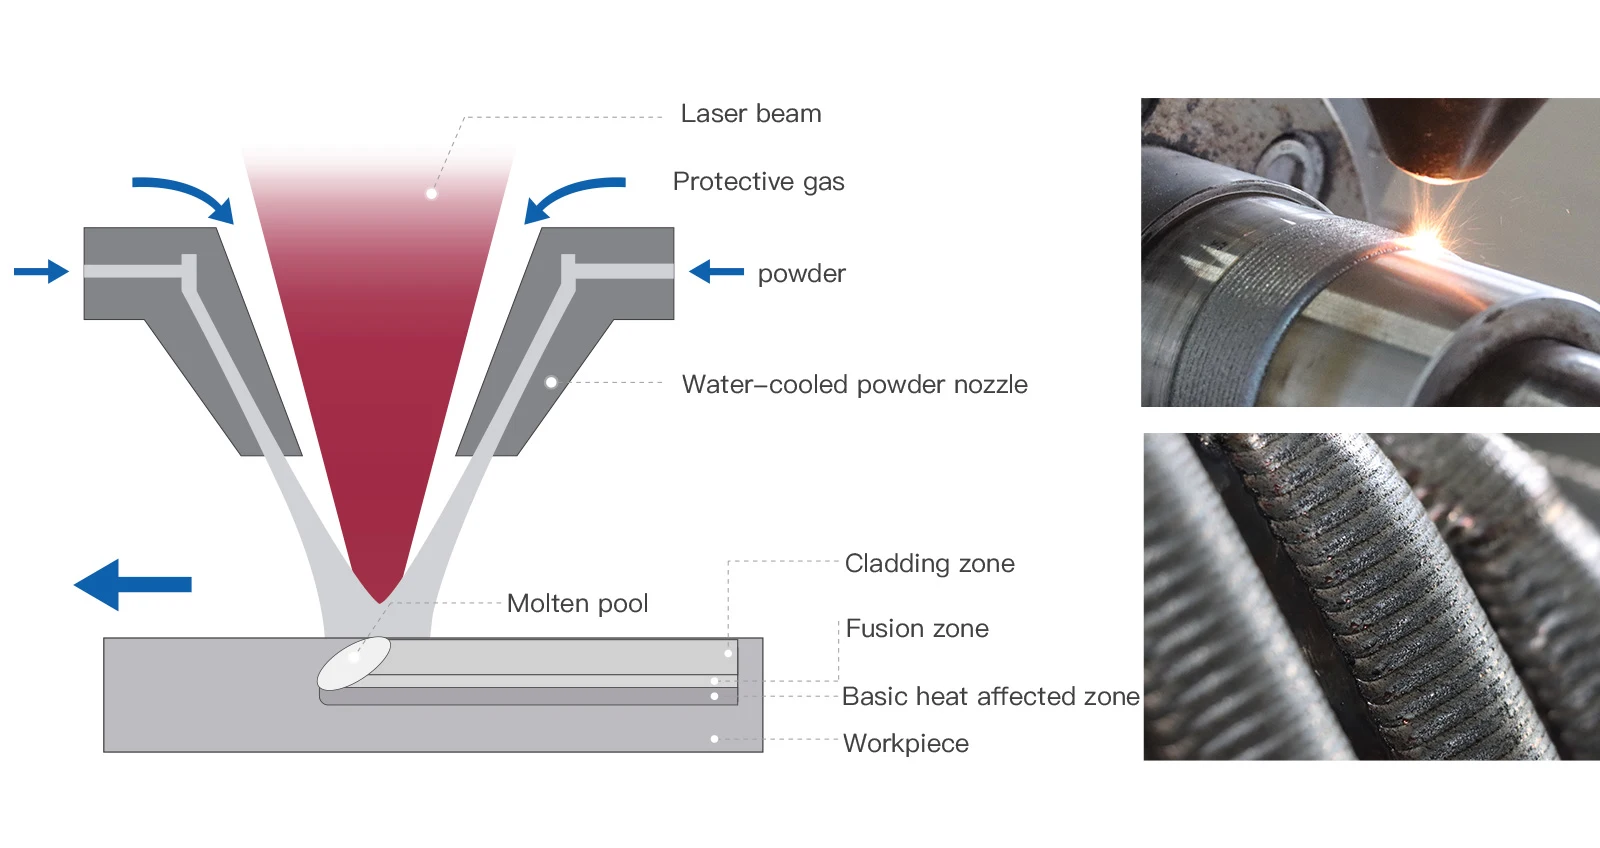
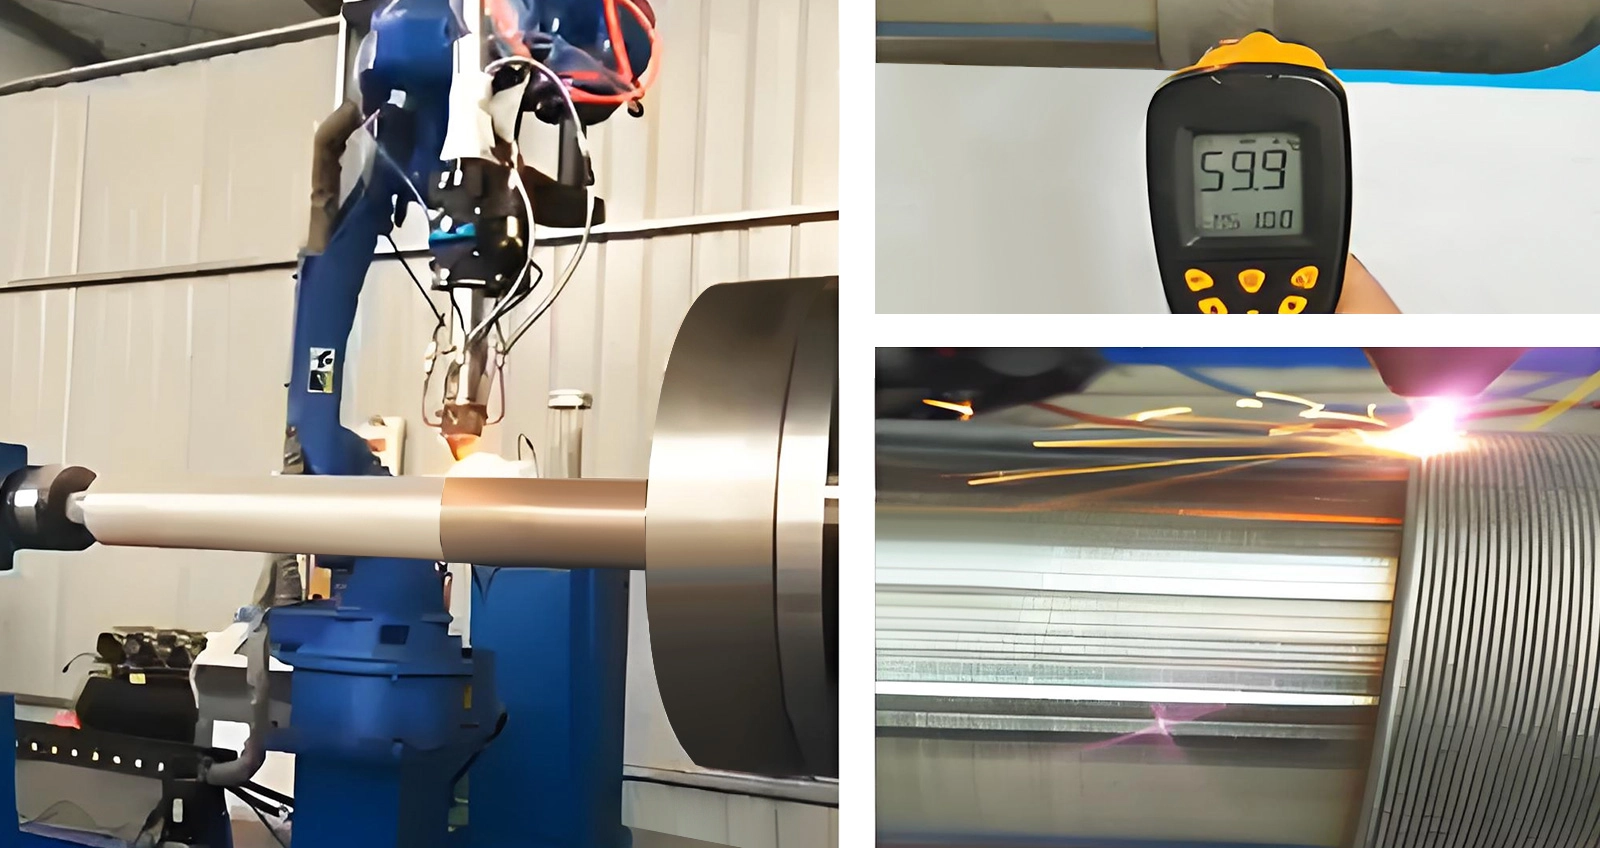
Световой лазер GW YLLS-Clad-6000-W Типичный сценарий применения лазера
- Название продукции: Гидростолб для промышленности угольной добывающей отрасли
- Лазер: Световой лазер GW YLLS-Clad-6000-W
- Способ обработки: Одновременная подача порошка, высокоскоростная наплавка, скорость линии >10м/мин
- Температура наплавленной дорожки: Примерно 60°C
- Название продукции: Гидростолб для промышленности угольной добывающей отрасли
- Лазер: Световой лазер GW YLLS-Clad-6000-W
- Способ обработки: Одновременная подача порошка, обычная наплавка, скорость линии: 1.0~1.5м/мин
- Температура наплавленной дорожки: Примерно 800-900°C
Ключевые факторы, влияющие на качество формовки
В отличие от традиционных технологий вырезания металла или изотермических процессов, технология навески металла использует метод нанесения по точкам и слоям, в процессе которого происходят сложные массопереносы и теплопередачи. Точность, микроструктура и характеристики изделий тесно связаны с оборудованием, материалами и технологиями навесной технологии металла.
Ключевые факторы
- Оборудование
- Материалы
- Технология
- Параметры источника тепла, параметры движения, способ управления
- Типы материалов, форма материала, качество материала
- Параметры формирования, принцип формирования, стратегия сканирования
Преимущества традиционного и лазерного покрытия
В настоящее время для сохранения конкурентоспособности на рынке необходимо снизить затраты, повысить эффективность и обеспечить стабильное качество деталей, но традиционные технологии не могут соответствовать этим требованиям. Все больше производителей пере переходят от традиционных технологий overlay.
Плазменное overlay
 После плазменного напыленияoverlay-强度 связей сравнительно низкая, и покрытие leicht отпадает.
Лазерное overlay
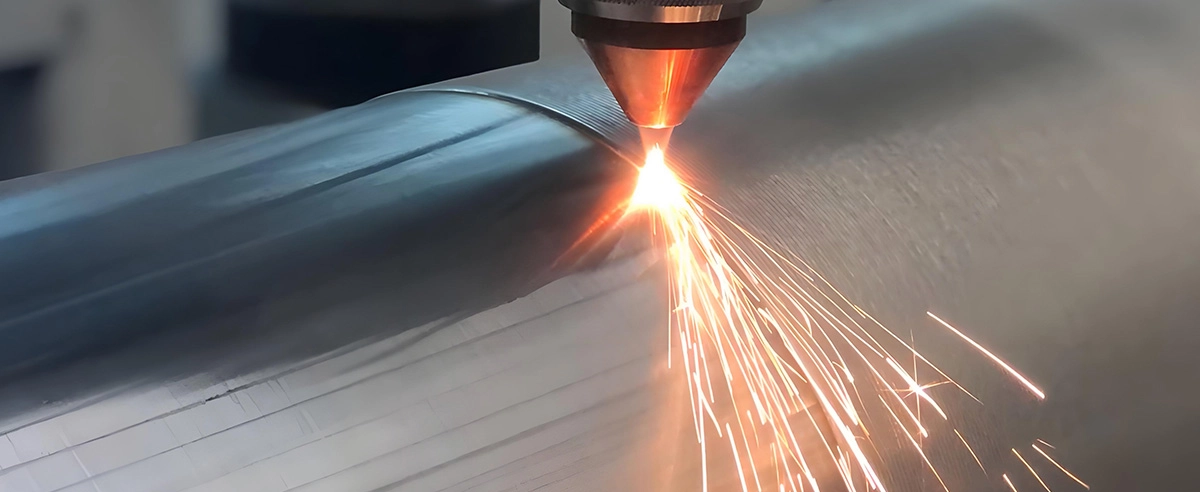
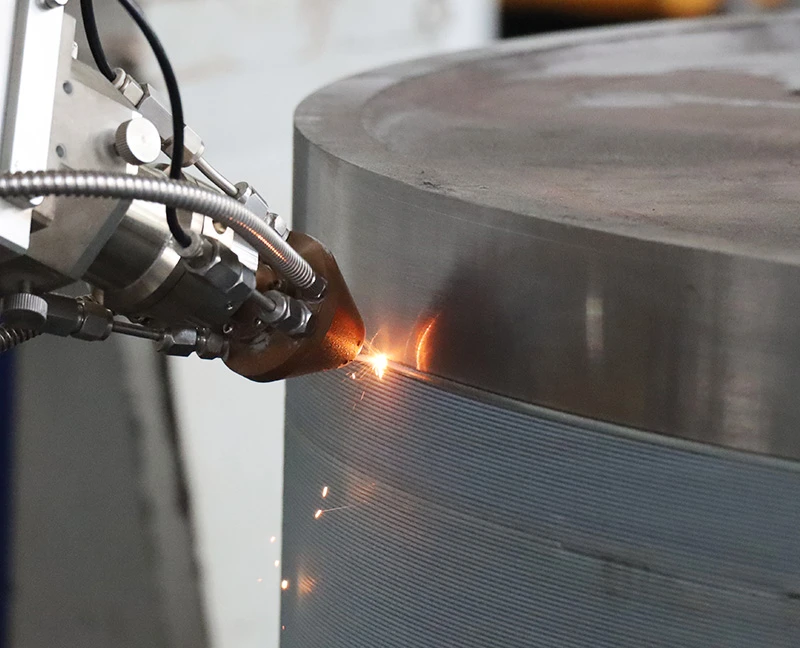 Лазерное overlay имеет следующие преимущества: низкая разбавка, лучшая гибкость обработки, малое теплоносительное воздействие на workpiece и другие.
Термическое напыление
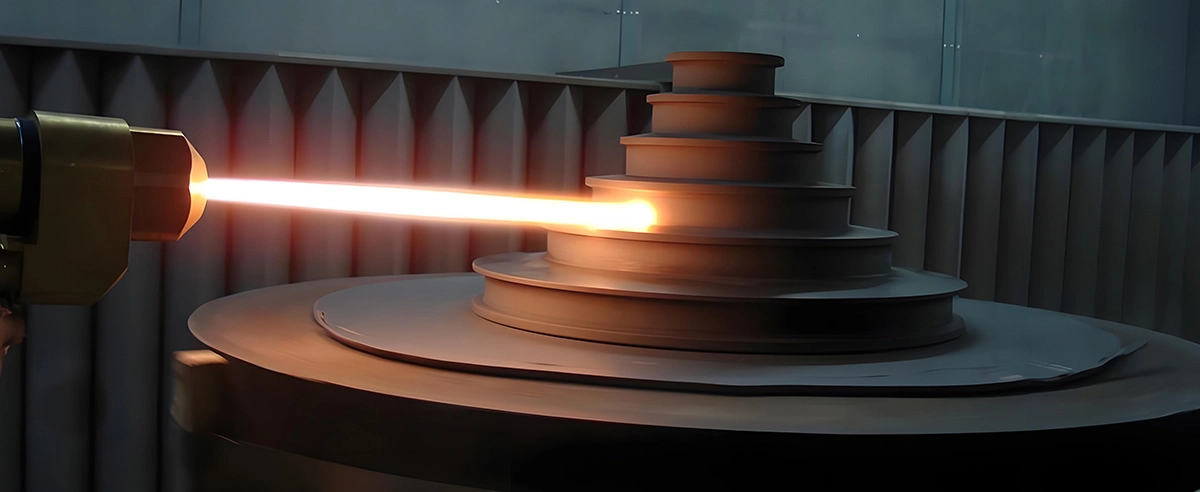
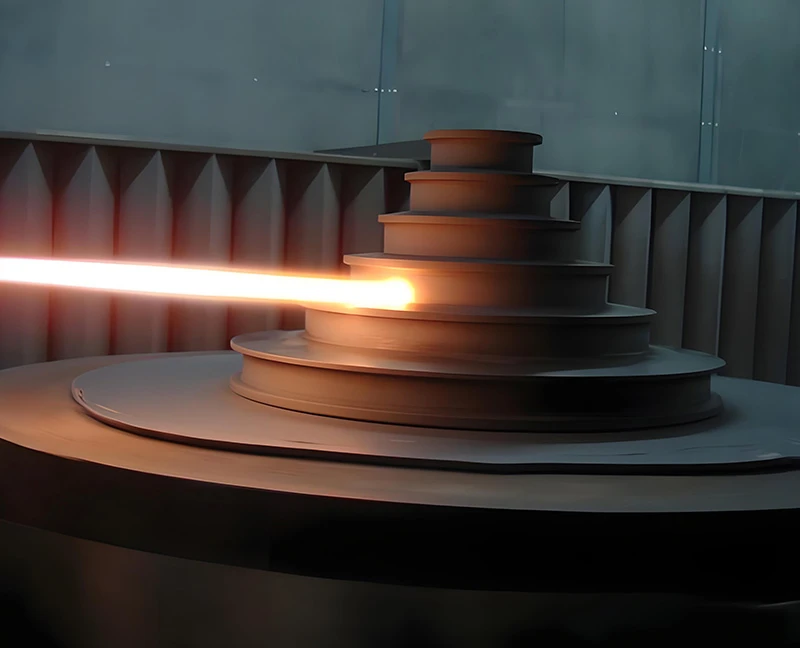 Хотя скорость нанесения покрытия термическим напылением высокая, коэффициент полезного действия порошка составляет только 50%. Покрытие имеет пористость от 1% до 2%, и корродирующие媒体 могут причинить коррозию подложке через эти поры. Термическое напыление может вызывать шум и загрязнение пылью в процессе работы, что влияет на окружающую среду и здоровье персонала.
Лазерное overlay
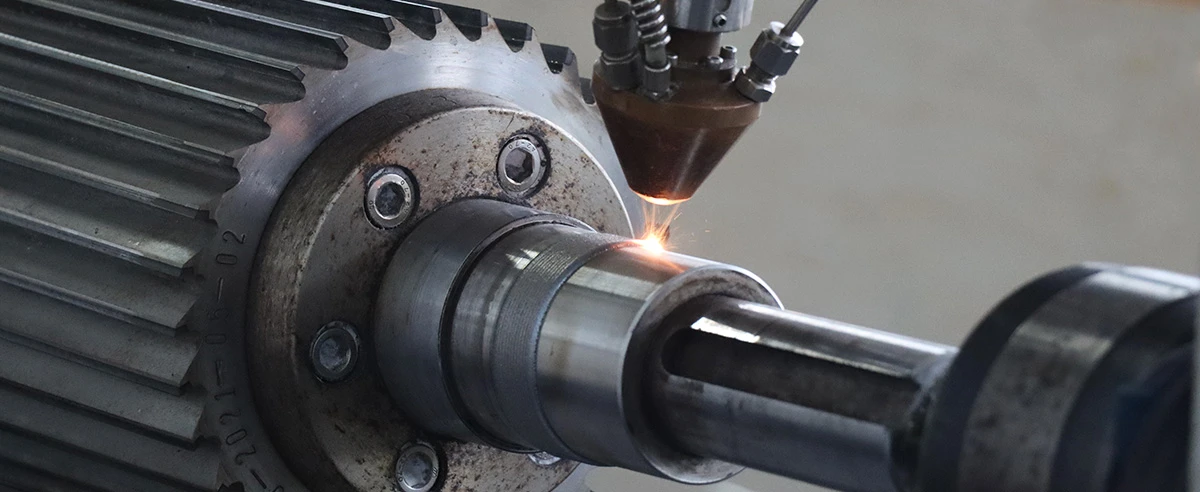
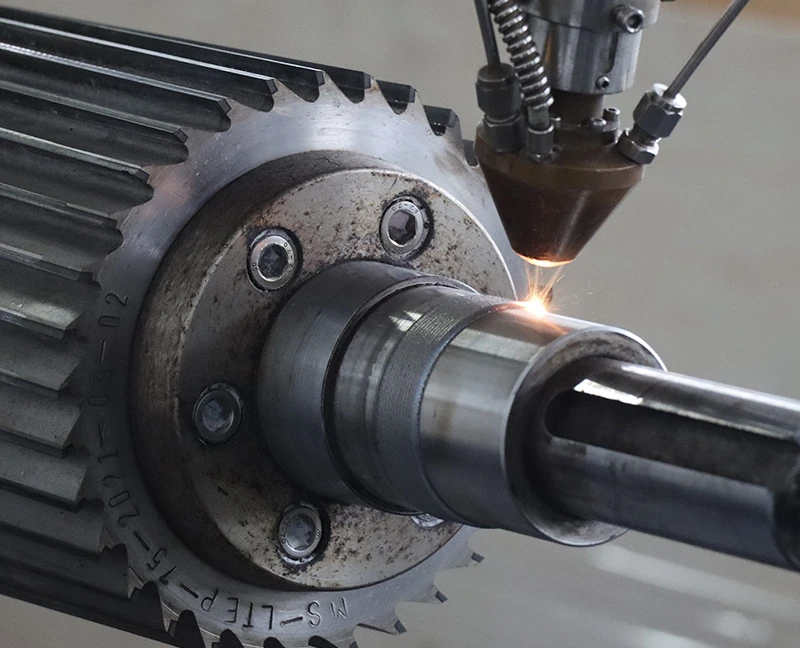 Покрытие, изготовленное методом высокоскоростного лазерного overlay, имеет плотную структуру и без пор, а покрытие и подложка связаны металлургическим способом, что обеспечивает высокую прочность связи.
Накладной сварка
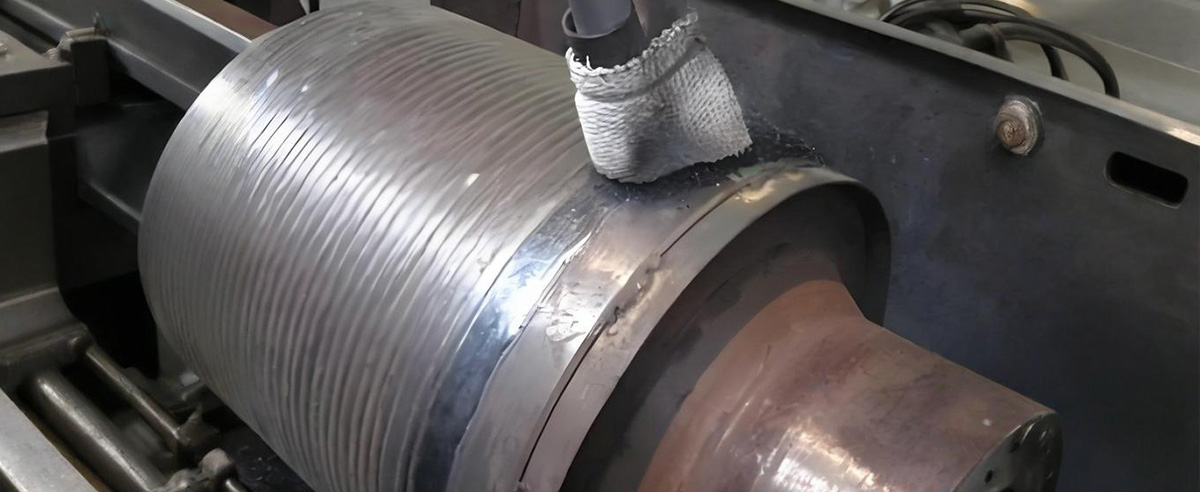
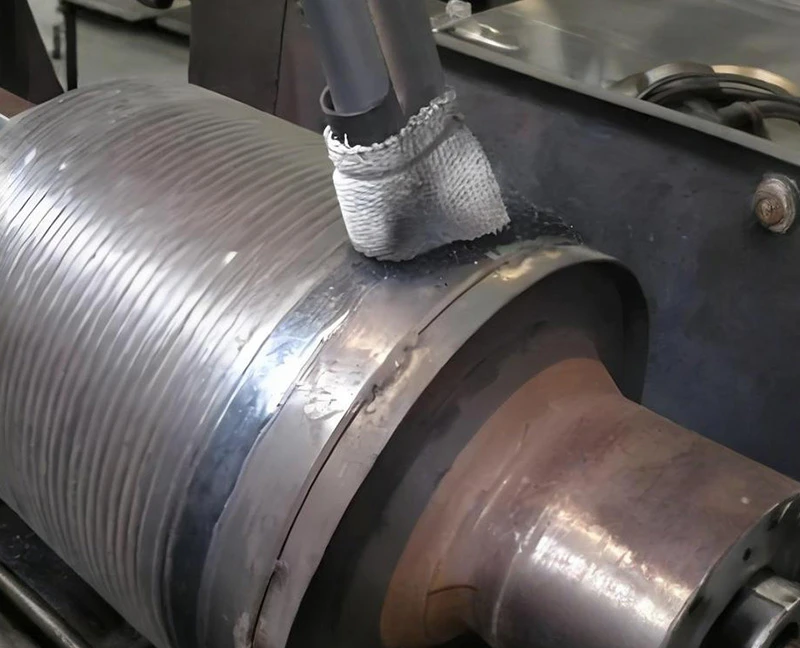 Технология накладной сварки позволяет изготовить ное без дефектов металлическое покрытие. Высокая скорость нанесения связана с высоким введением энергии, что может привести к изменению свойств структуры и тепловым повреждениям подложки.
Лазерное overlay

 Метод высокоскоростного лазерного overlay позволяет поглощать большую часть энергии порошком, поэтому тепловое введение в подложку мало, теплоносительный район и тепловая деформация также относительно меньше, и результат overlay для тонкостенных и тонких пластин лучше.
 0