
电机制造
扁线电机的激光焊接技术主要应用于Hairpin(发卡式)、X-pin(交叉发卡式)和Umini-pin等绕组形式。其中,X-pin技术在取消直线段后,对焊接工艺提出了更高要求,包括更高效率和更低热输入。
光惠在电机制造中的优势
高反射率
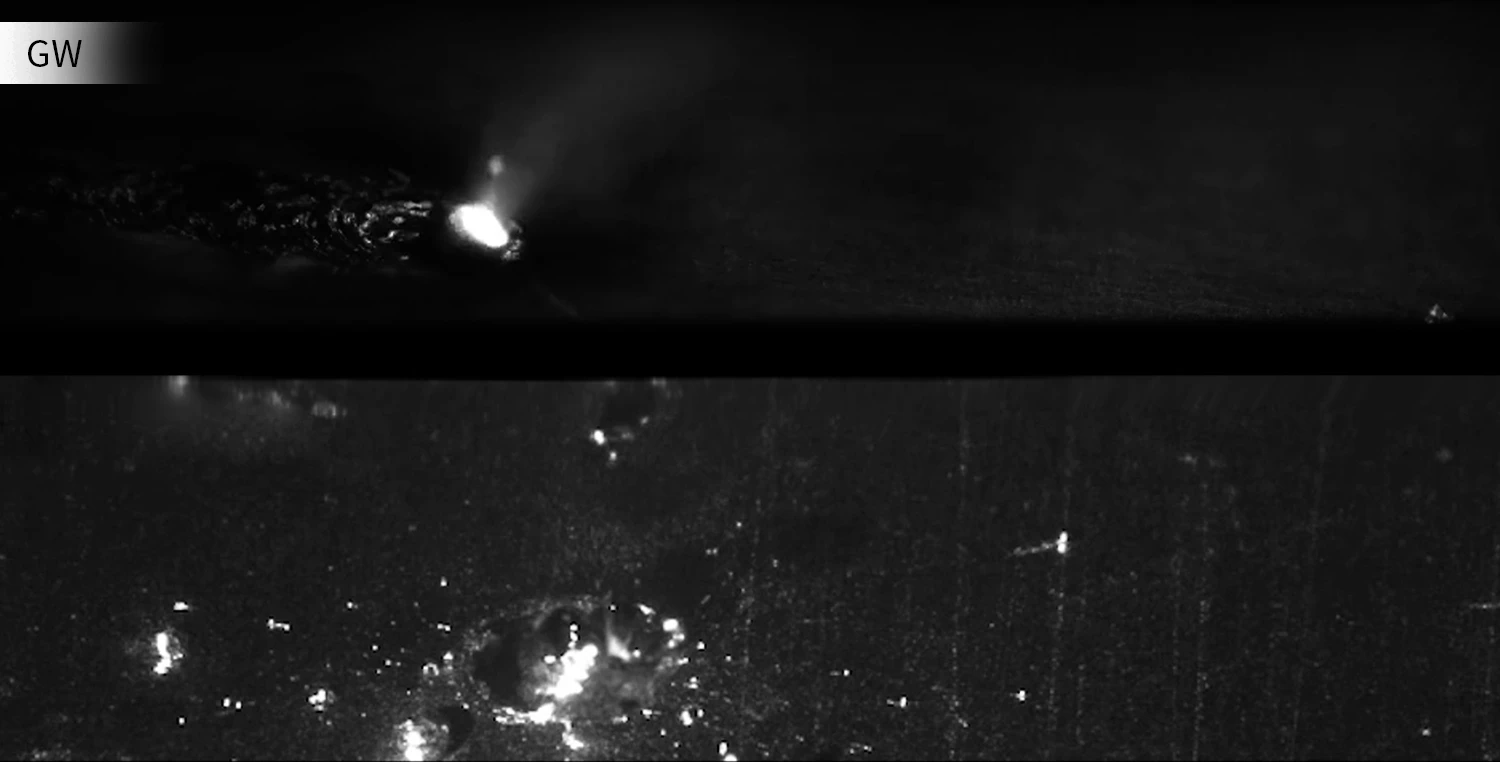
在常温时,固态紫铜对光纤激光器波长(1080nm)的吸收率较低,而在紫铜表面形成匙孔时吸收率可上升至60%以上,而采用光惠激光的高亮度激光器的技术(14μm芯径),可在亚毫秒级突破紫铜表面形成熔池的能量密度阈值。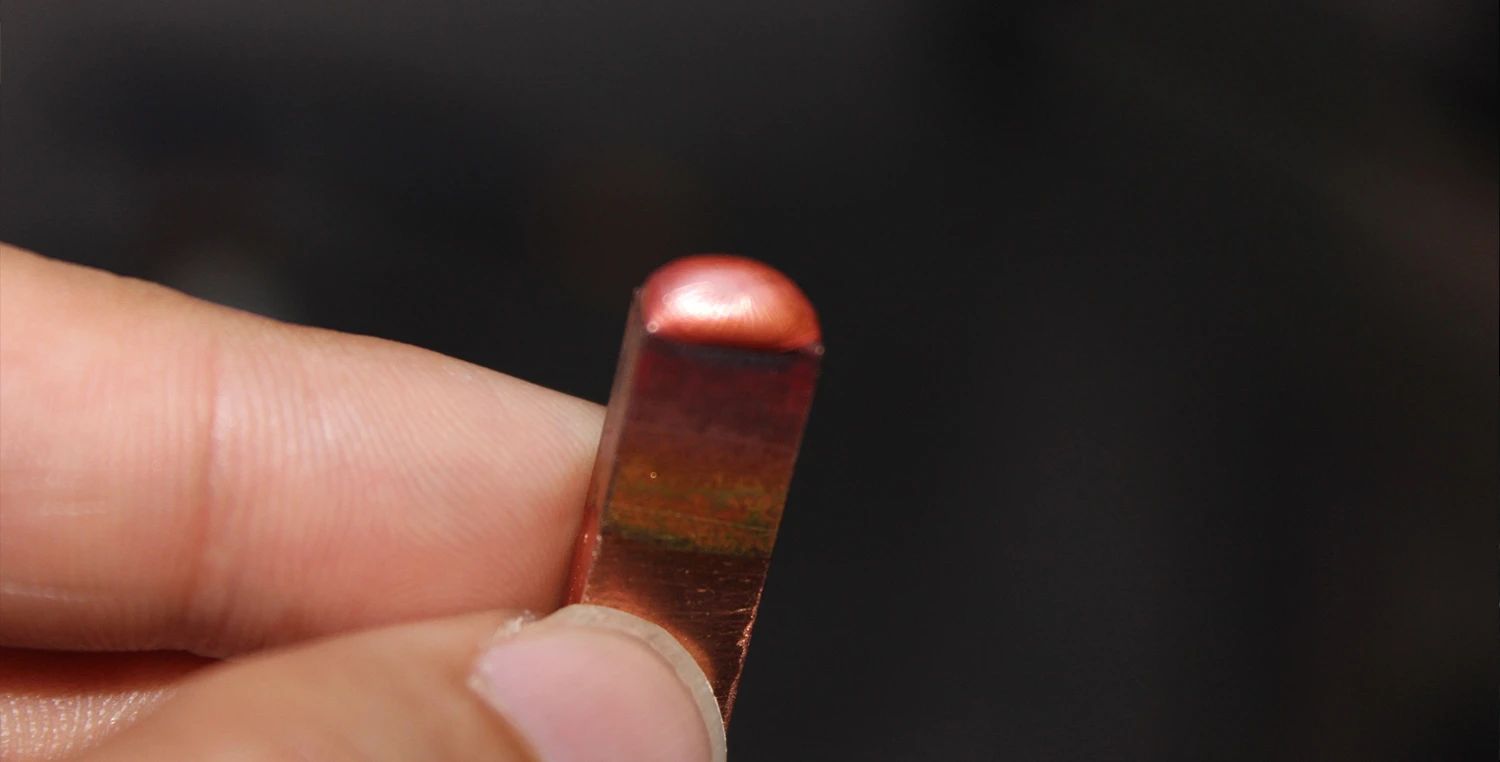
漆皮保护
焊接过程中需要防止激光烧伤漆皮,特别是在X-pin焊接中,裸铜长度较短,焊接时需精确控制能量,光惠激光的激光器因其响应快控制精度高,可实现能量的精准控制,达到焊接工艺要求。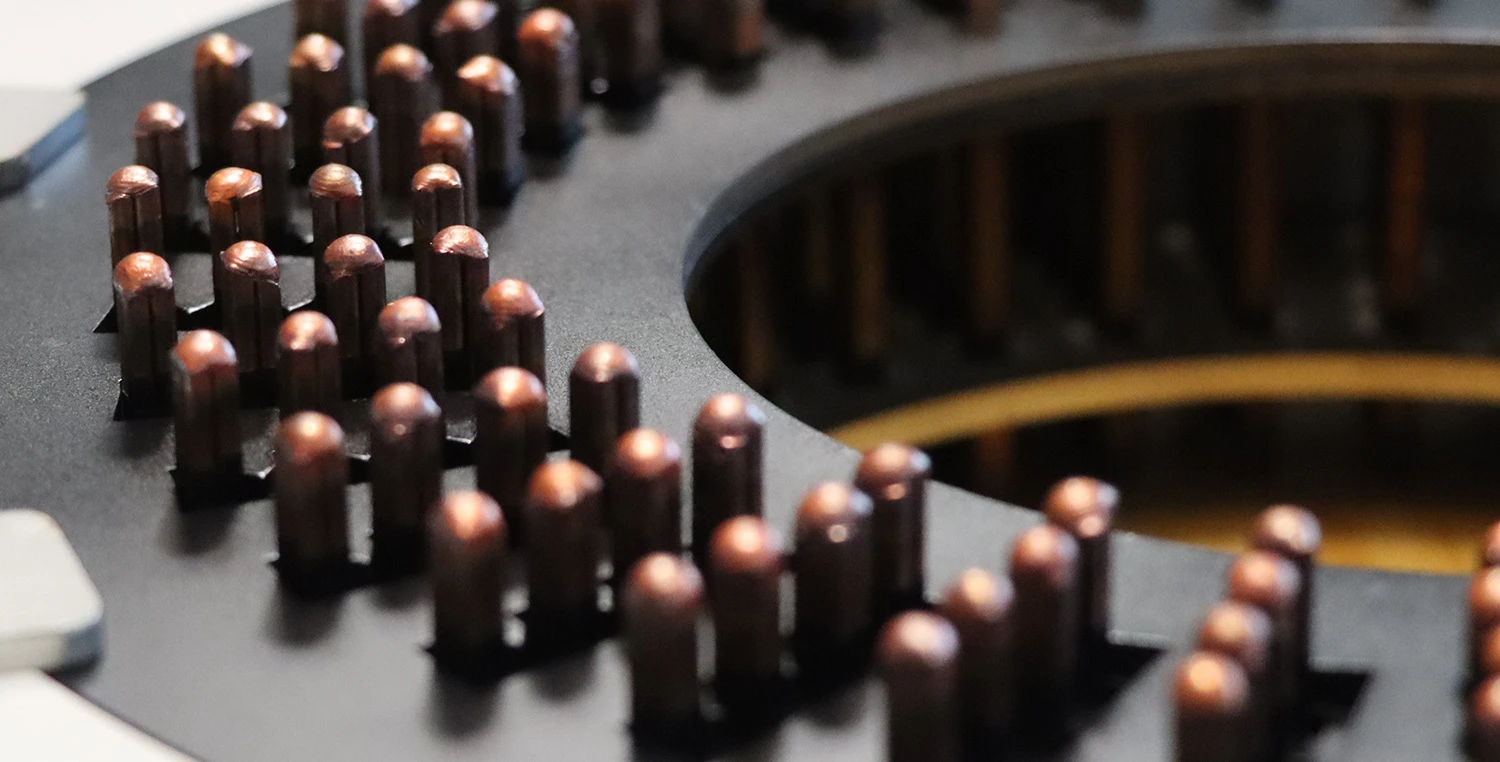
焊接质量
在扁铜线焊接中,对气孔率和焊接质量有较高的要求,芯径配比(14/100,中心/环形)的FRM可以保证高亮度的中心光束实现高能量密度的同时,进一步通过环形光束稳定熔池,减少气孔、飞溅等焊接缺陷。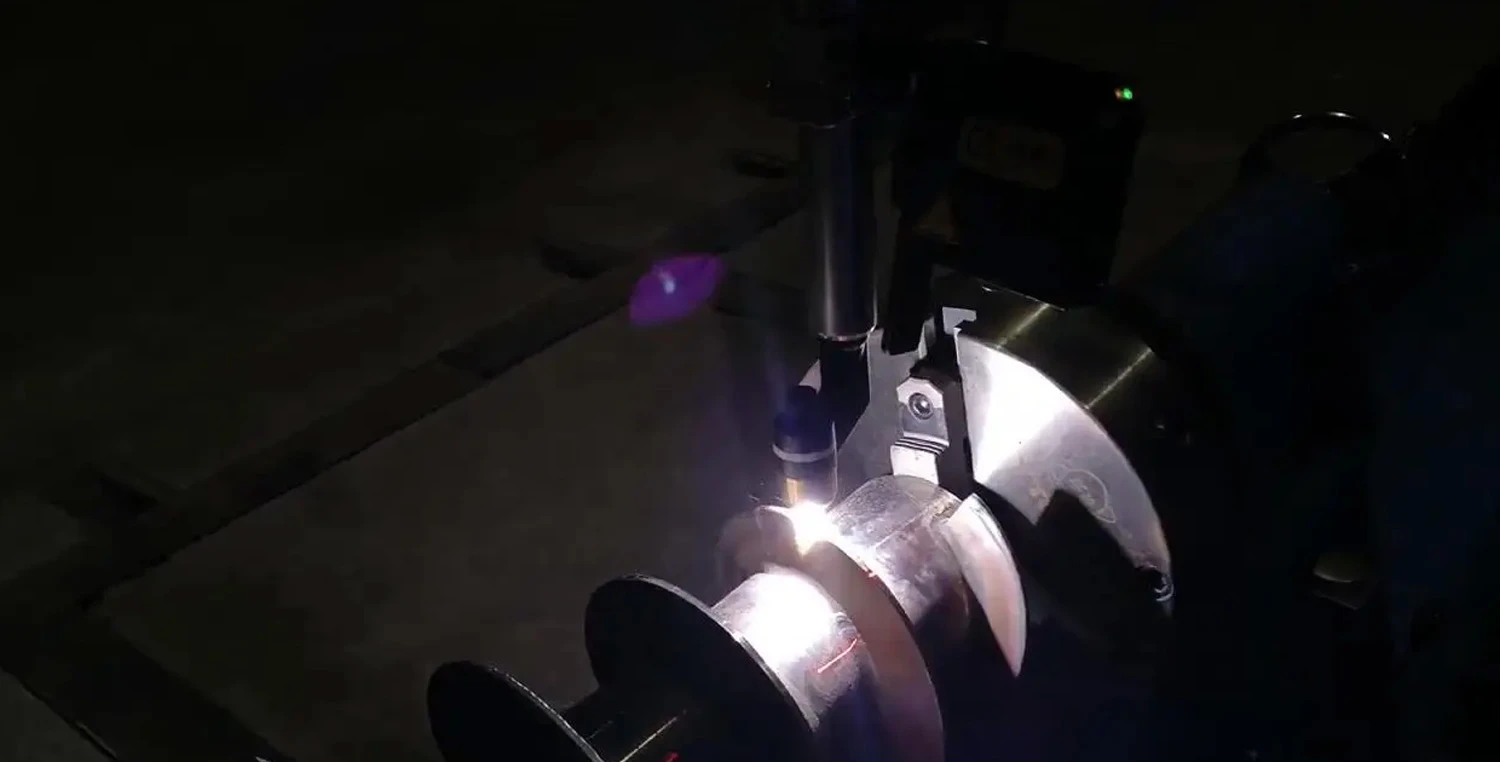
视觉定位
借由视觉系统实现高精度定位和焊接轨迹优化,确保焊接质量。
GW光惠激光在电机制造领域的应用
铜,作为电驱电机系统主要材料,其对吸收率、导热系数等材料本身因素,导致加工过程中容易产生大量飞溅和气孔。光惠激光FRM产品能有效修正匙孔形状,维持匙孔稳定,提高扁铜线的焊接质量和焊接效率。
 0