
什么是激光熔覆?
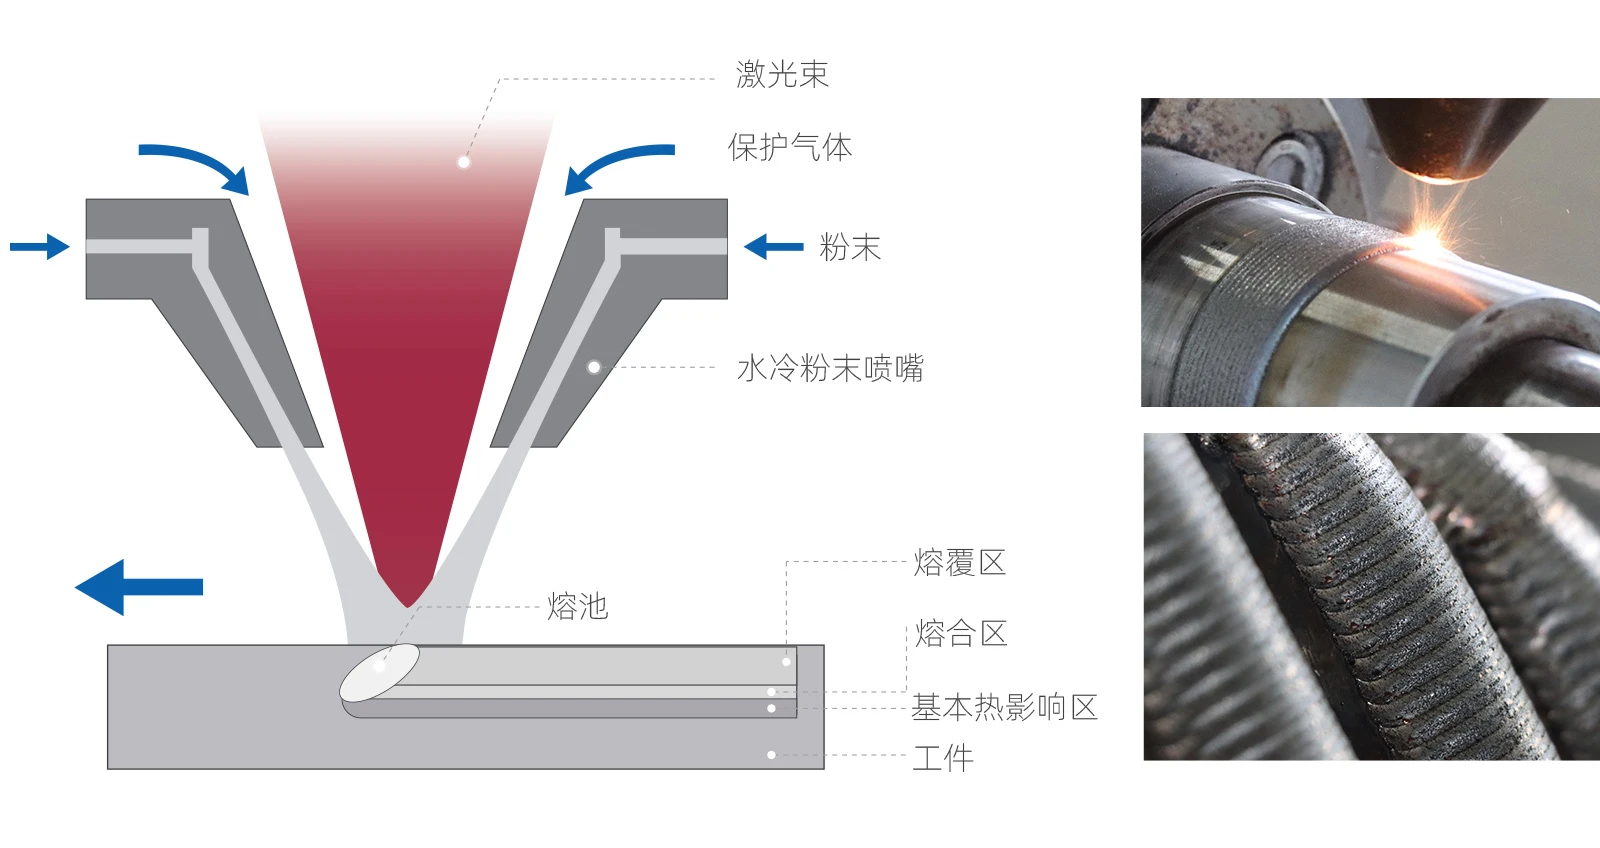
激光熔覆技术是一种零件表面改性技术,其实质是采用预置粉法或同步送粉法向基材表面供给熔覆材料,并在高能密度激光束作用下迅速熔化、扩展及快速凝固形成稀释度极低与基体呈冶金结合的表层,从而修复缺损,并改善基层表面的耐磨、耐蚀、耐热、抗氧化等性能
激光熔覆技术核心特点
- 冶金结合强,稀释率低熔覆层与基体通过冶金结合形成高强连接,结合力远超传统工艺,稀释率可控制在5%以下,减少基材性能损失
- 快速冷却,性能优越冷却速率达10^6 K/s,形成细晶或非晶组织,硬度最高,耐磨性提升20倍以上
- 工艺灵活,适用广泛支持同步送粉(自动化、高精度)和预置送粉(适合复杂形状),可修复盲孔、凹坑等精密部件
- 环保高效,节能省时无噪音、粉尘及有害排放,能耗比传统工艺降低50%
- 自动化精密加工热影响区小,工件变形量小于0.1mm,适合薄壁件或高精度需求
激光熔覆应用场景
激光熔覆技术具有自动化修复、修复层与基体冶金结合、强度高、热量注入小、零件变形小、修复尺寸精确可控等优点,对环境无污染,而且修复后使用性能大大提高。该技术已成功用于输油装备、冶金轧辊、发电机组等重大关键零部件修复,取得显著的经济社会效益
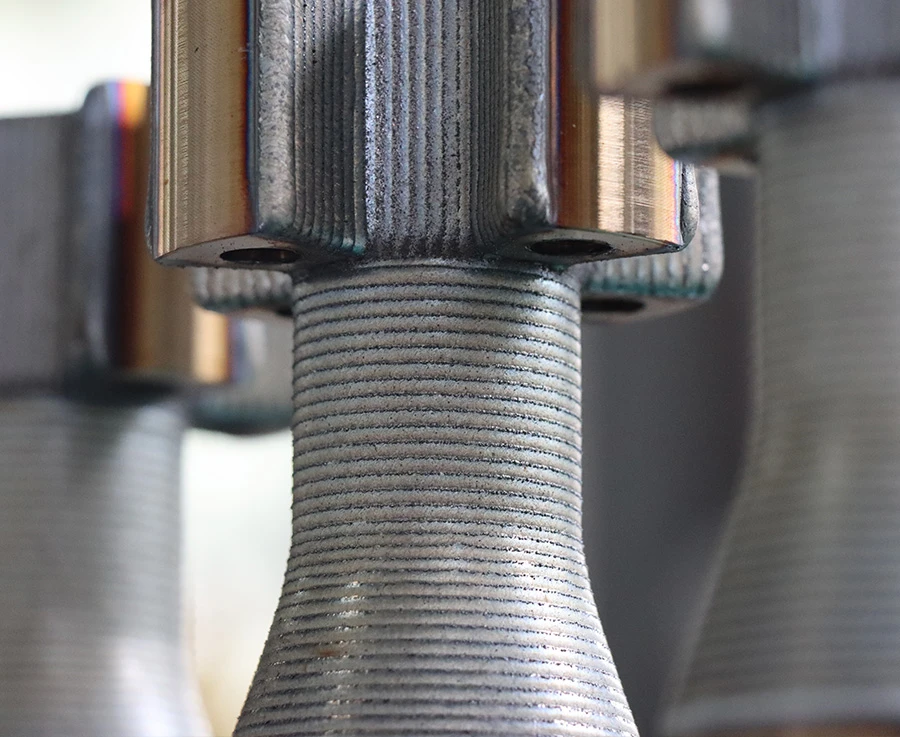
冶金行业
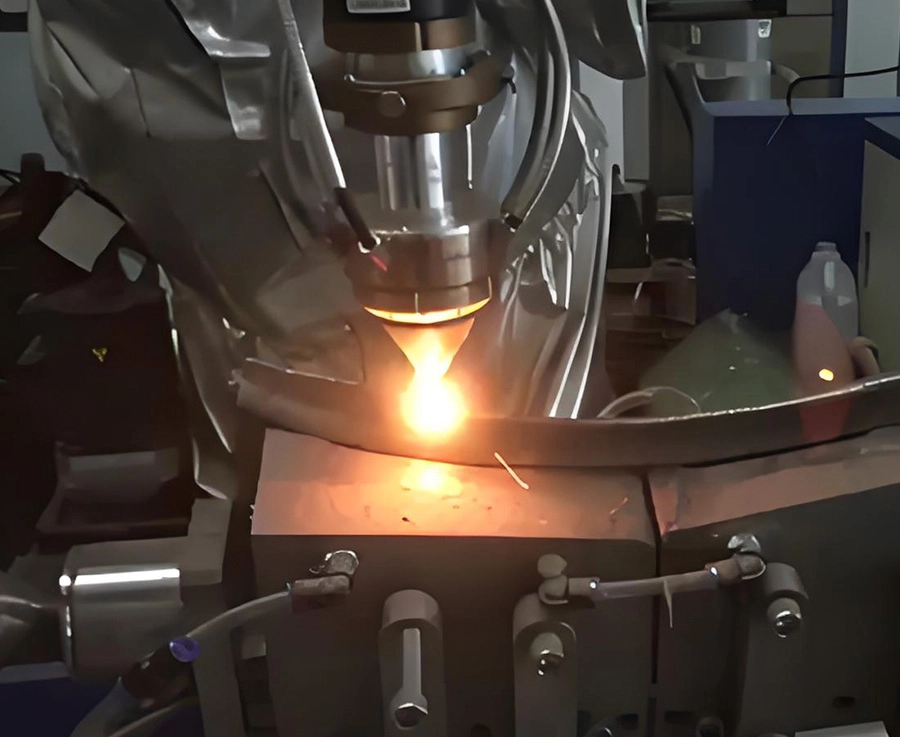
发动机叶片金属包边
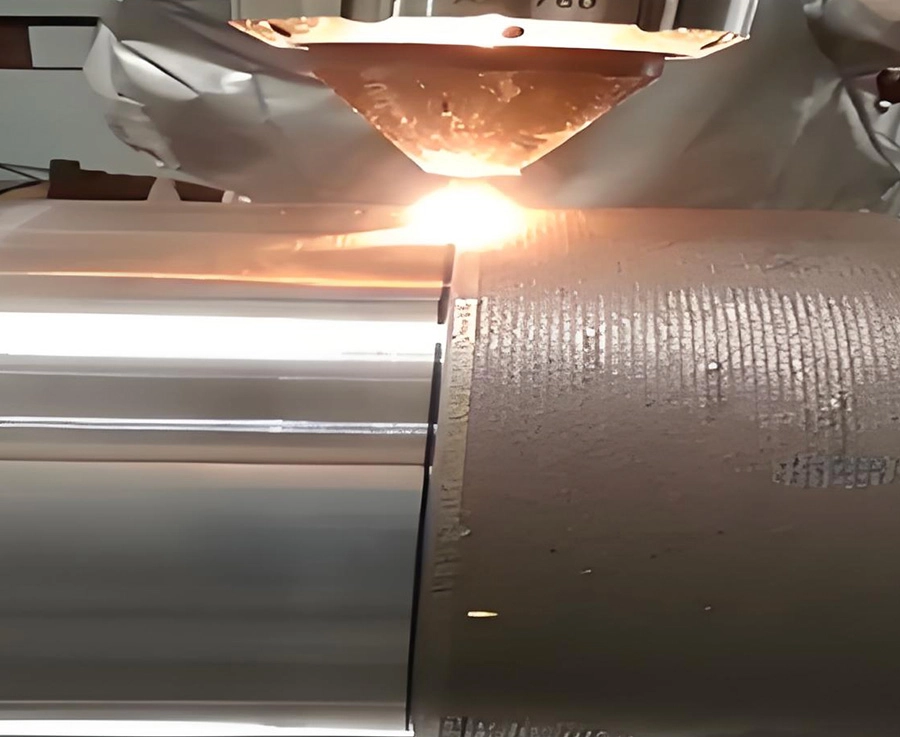
飞机起落架作动检
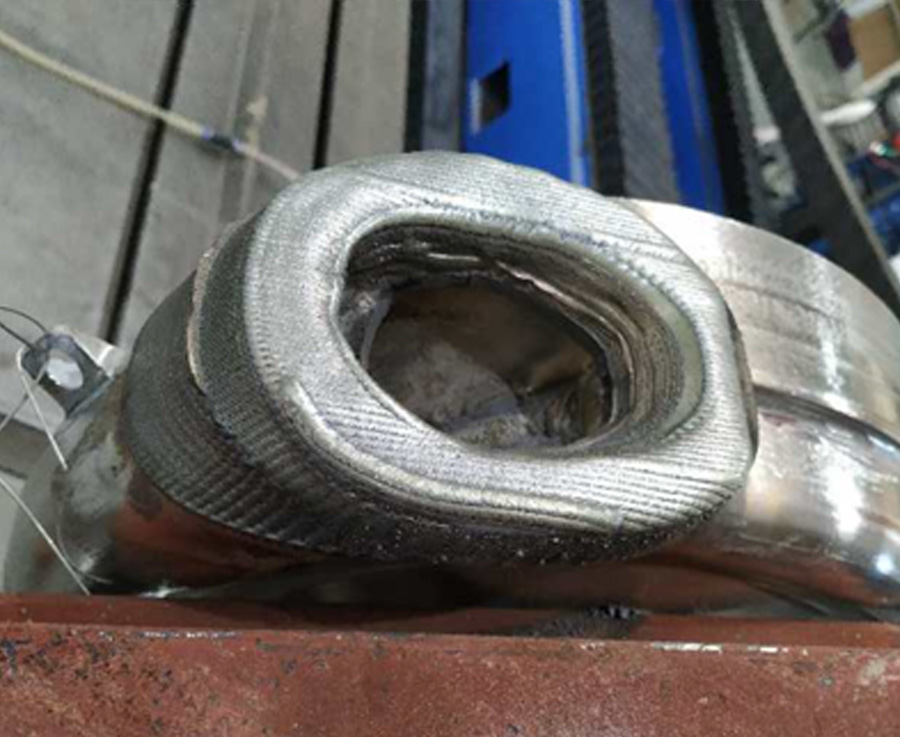
核级高压涡轮泵壳
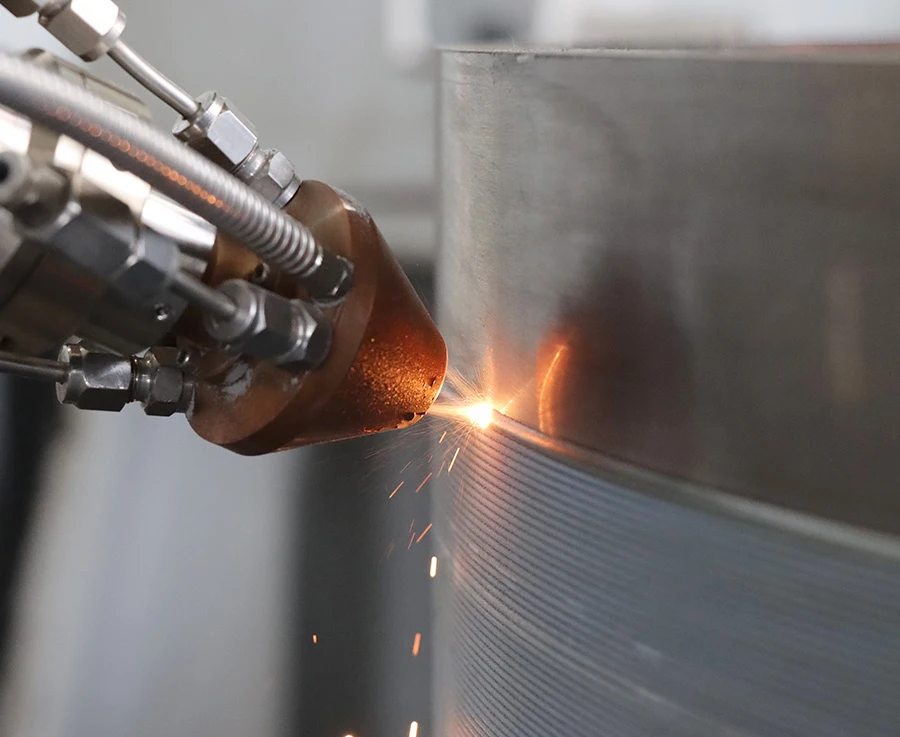
激光熔覆
激光熔覆
- 冶金行业
- 发动机叶片金属包边
- 飞机起落架作动检
- 核级高压涡轮泵壳
- 激光熔覆
- 激光熔覆
激光熔覆原理
激光熔覆通过高能激光熔融+快速凝固实现材料表面强化,兼具高结合强度、性能可定制及精密加工能力,广泛应用于工业修复与高端部件制造
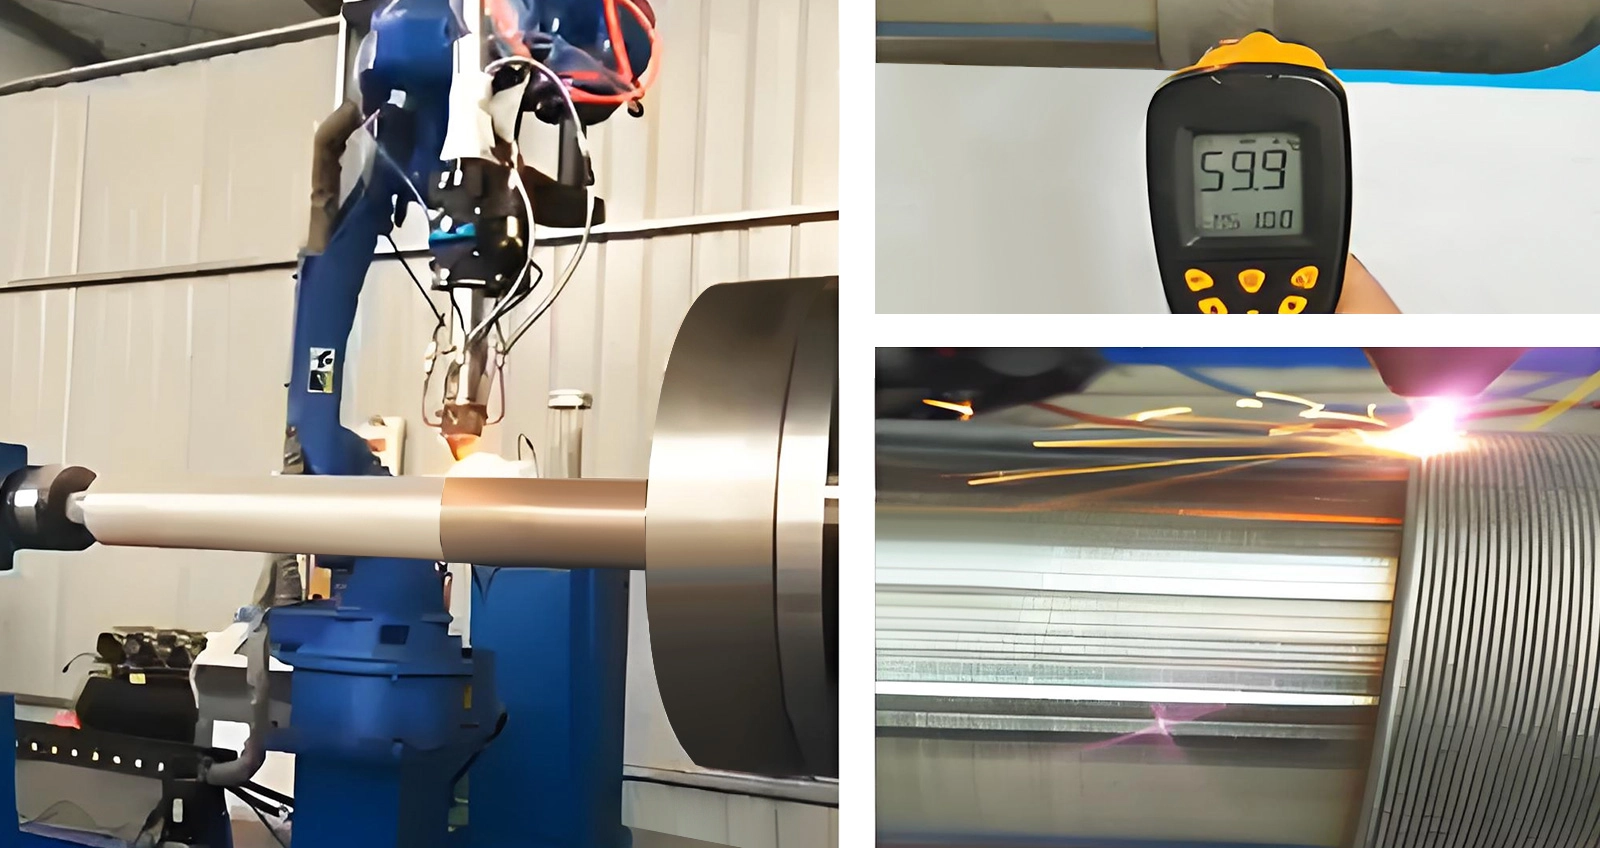
GW光惠激光YLLS-Clad-6000-W激光器典型应用场景
- 产品名称: 煤机行业液压立柱
- 激光器: GW光惠激光YLLS-Clad-6000-W
- 工艺方式: 同轴送粉,高速熔覆,线速度>10m/min
- 熔覆道温度: 约60°C
- 产品名称: 煤机行业液压立柱
- 激光器: GW光惠激光YLLS-Clad-6000-W
- 工艺方式: 同轴送粉,常规熔覆,线速度:1.0~1.5m/min
- 熔覆道温度: 约800-900°C
影响成形质量的关键因素
与传统的金属减材或等材制造技术不同,金属增材制造技术采用逐点逐层堆积的成形方式,成形过程存在复杂的传质和传热过程,其产品的精度、组织和性能与金属增材制造设备、材料和工艺密切相关。
关键因素
- 设备
- 材料
- 工艺
- 热源参数 运动参数 控制方式
- 材料种类 材料形状 材料质量
- 成形参数 成形原理 扫描策略
传统熔覆与激光熔覆优势对比
现如今,保持市场竞争力需要降低成本、提高效率和稳定的零件质量,而传统技术无法满足这些要求,越来越多的制造商从传统的熔覆技术转向
等离子熔覆
 等离子喷涂熔覆后,结合强度较低,涂层容易脱落。
激光熔覆
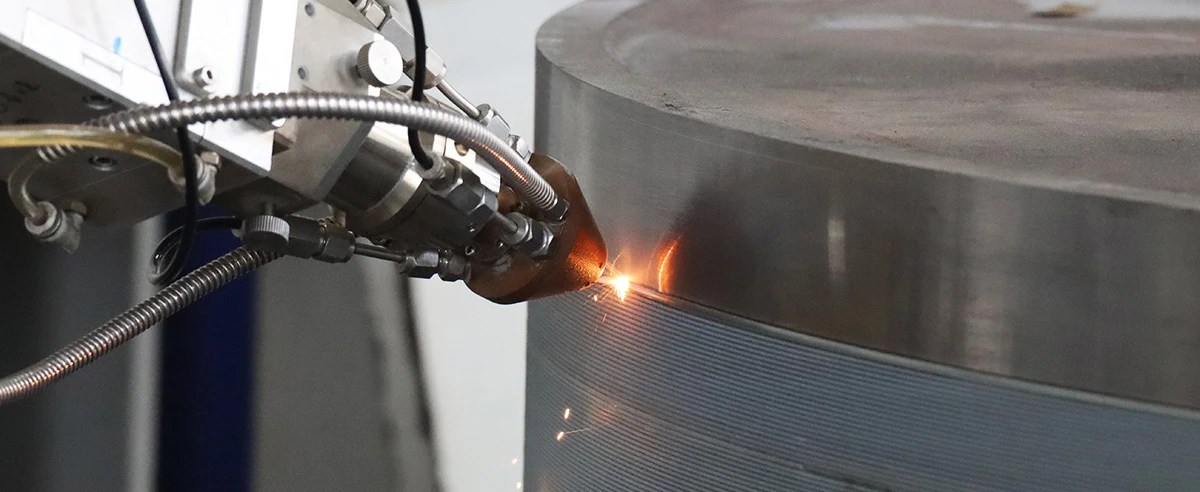
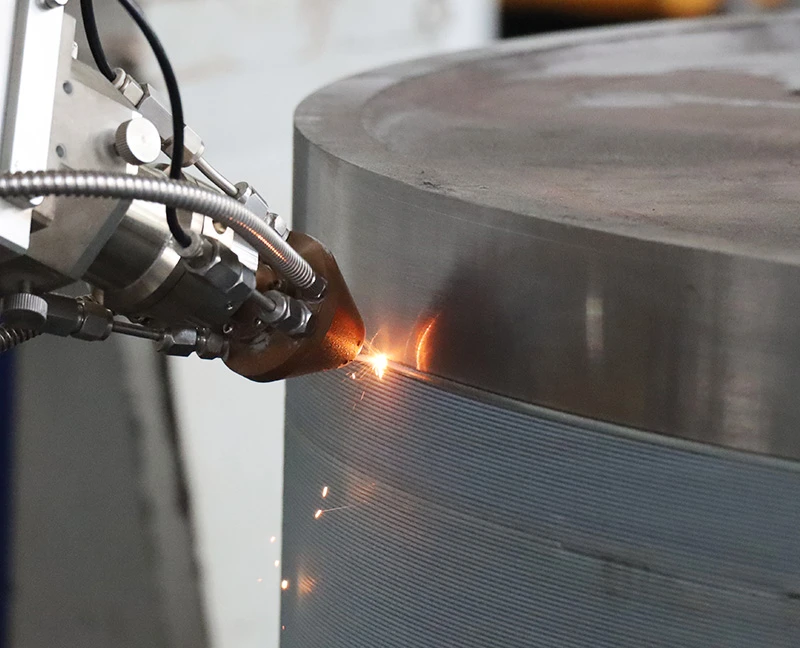 激光熔覆具有较低的稀释率、更好的加工柔性、对工件的热影响小等优点。
热喷涂
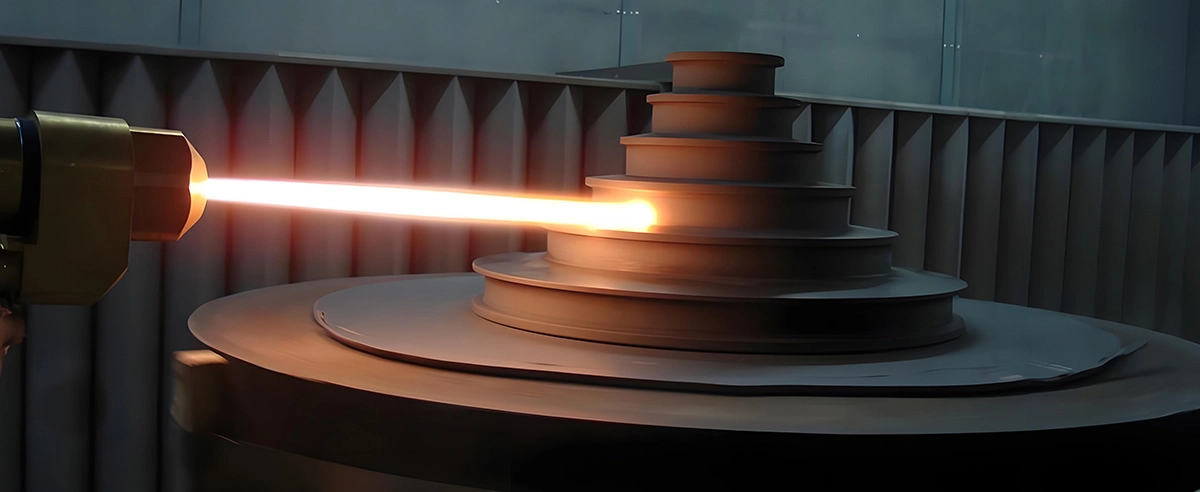
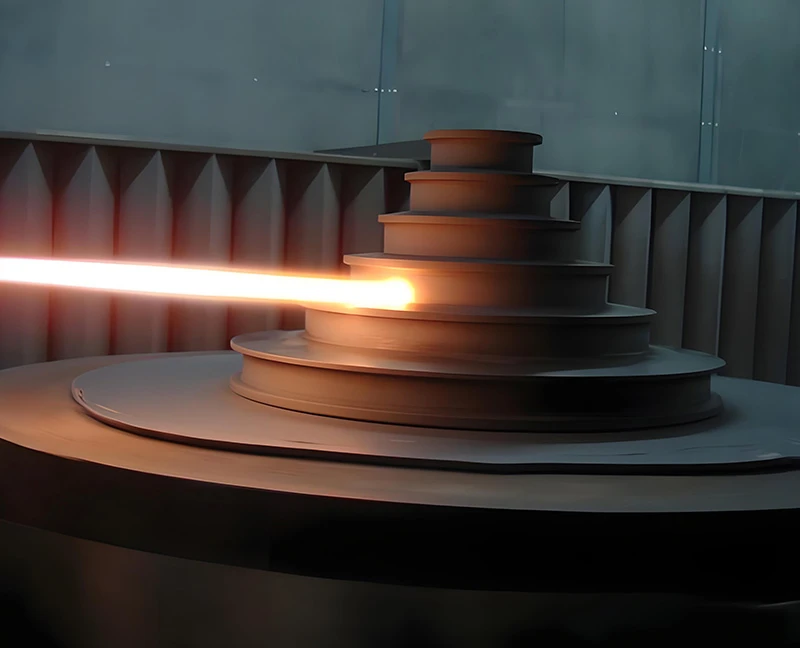 热喷涂涂层沉积速率虽高,但粉体利用率仅为50%。涂层存在1%~2%孔隙率,腐蚀介质会通过这些空隙对基体造成腐蚀。热喷涂在工作中容易产生噪音及粉尘污染,影响环境及人员身体健康。
激光熔覆
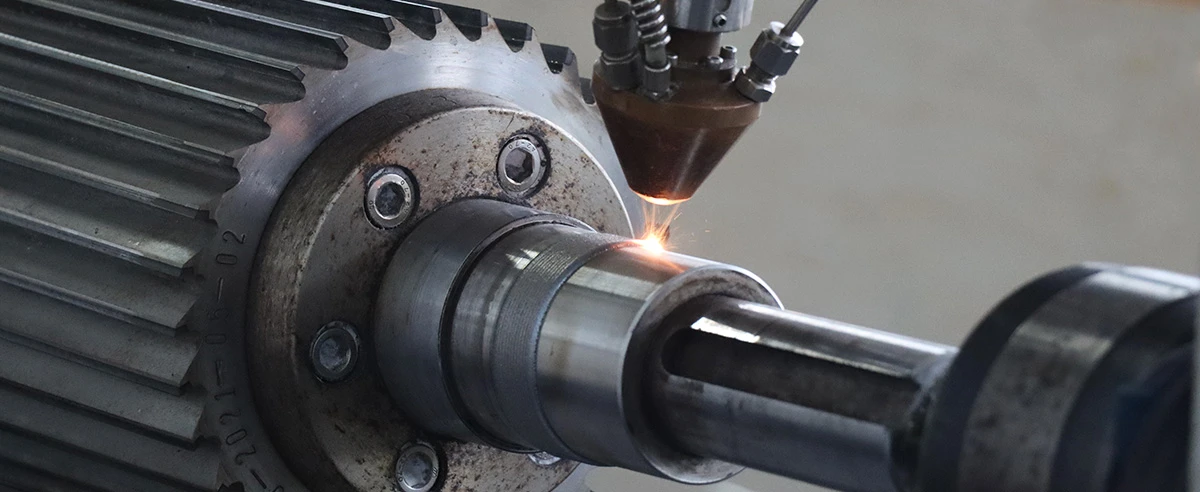
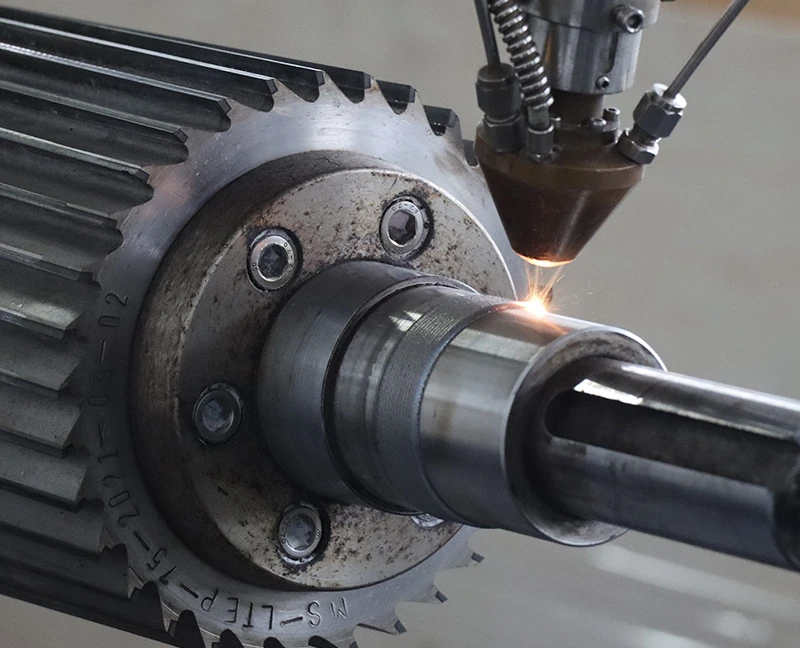 激光高速熔覆制备涂层组织致密、无气孔,且涂层与基体为冶金结合方式,结合强度高。
堆焊
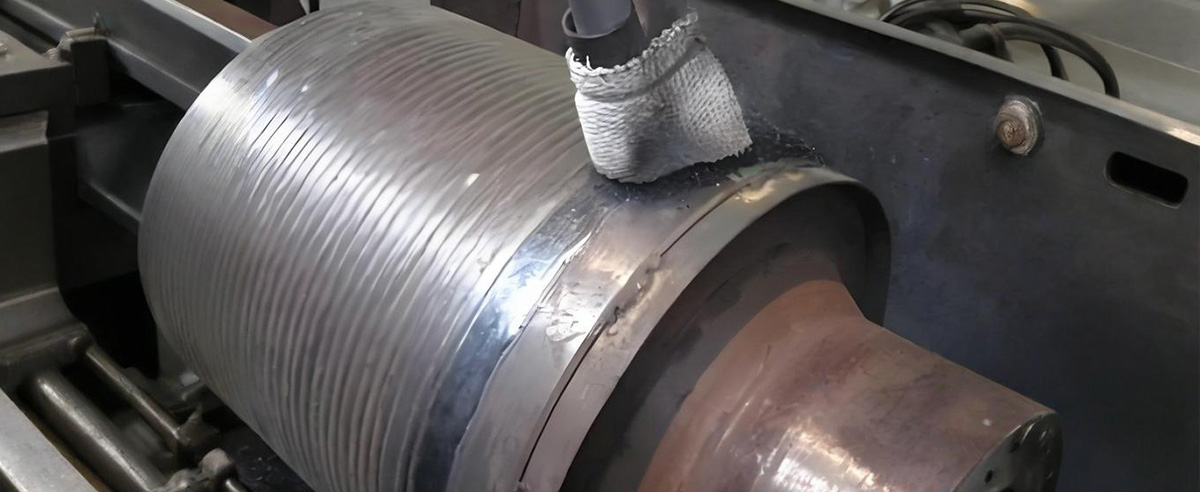
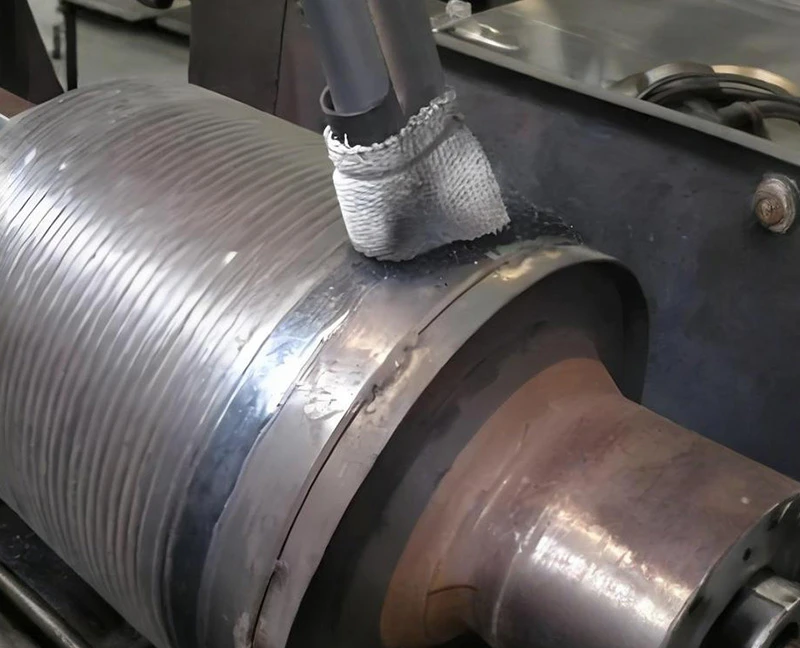 堆焊技术可制备高质量无缺陷的金属涂层,高沉积效率伴随高能量输入,会诱发基体材料的组织性能转变和热损伤。
激光熔覆
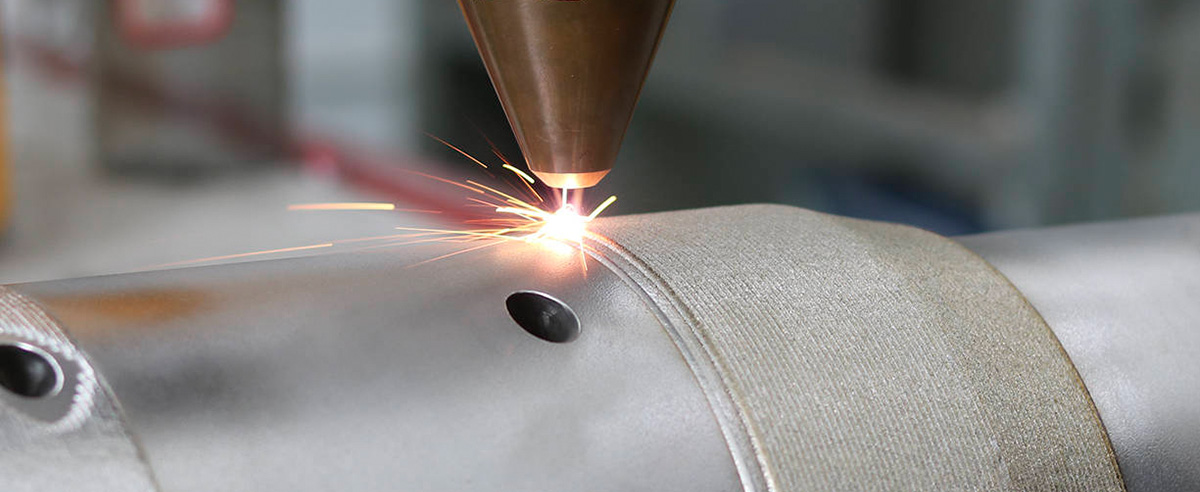
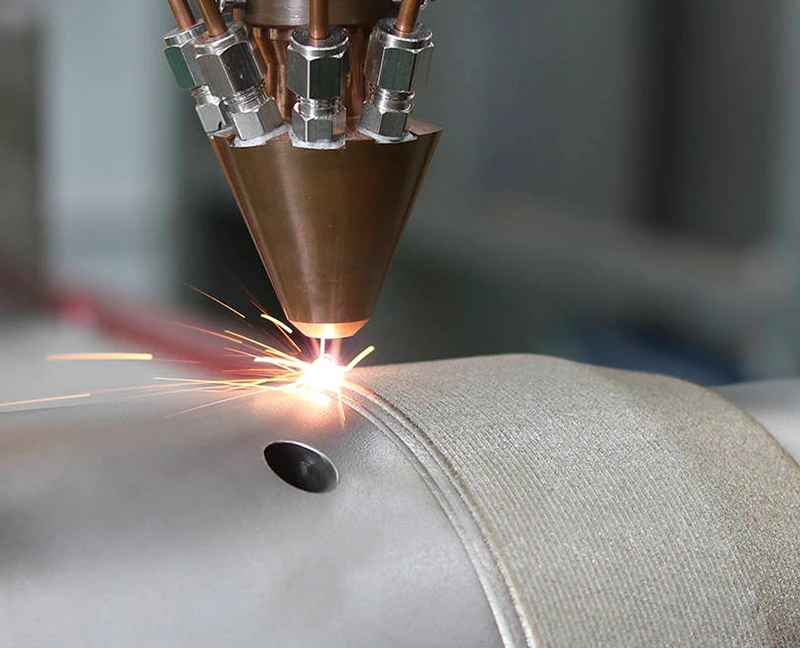 激光高速熔覆的方式,大部分能量被粉末吸收,因此基材的热输入量少,其热影响区和热变形也相对更小,对于薄壁和薄板材的熔覆效果更好。
 0