
什么是激光焊接?
激光焊接是利用高能量密度的激光束作为热源来对工件进行加热,并使用加压或不加压、用或不用填充材料使得工件达到原子间结合的加工方法。激光焊接种类包括激光自熔焊(包含高亮度激光器、FRM激光器、光闸多光路输出激光器、双波段复合焊接)、激光填丝焊(激光钎焊)、激光电弧复合焊
激光焊接特点
- 高能量密度激光器能够提供高能量密度的激光束,使得焊接过程能 够快速加热和熔化焊接材料
- 高聚焦性激光束可以通过透镜等光学元件进行聚焦,使得焊接点的能量密度更高,焊接效果更好
- 高精度激光焊接可以实现非常精确的焊接,适用于微小焊接点或复杂形状的焊接
- 非接触性激光焊接是一种非接触性的焊接方法,可以避免材料的污染和变形
- 可控性强激光焊接的能量和焦点位置可以通过调节激光器的参数进行精确控制,适应不同焊接需求
灵活焊接各种材料
激光焊接技术凭借其高精度、高效率和高可靠性,在工业制造中得到了广泛应用。它能够切割的材料种类非常多,包括但不限于碳钢、不锈钢、合金钢等金属材料
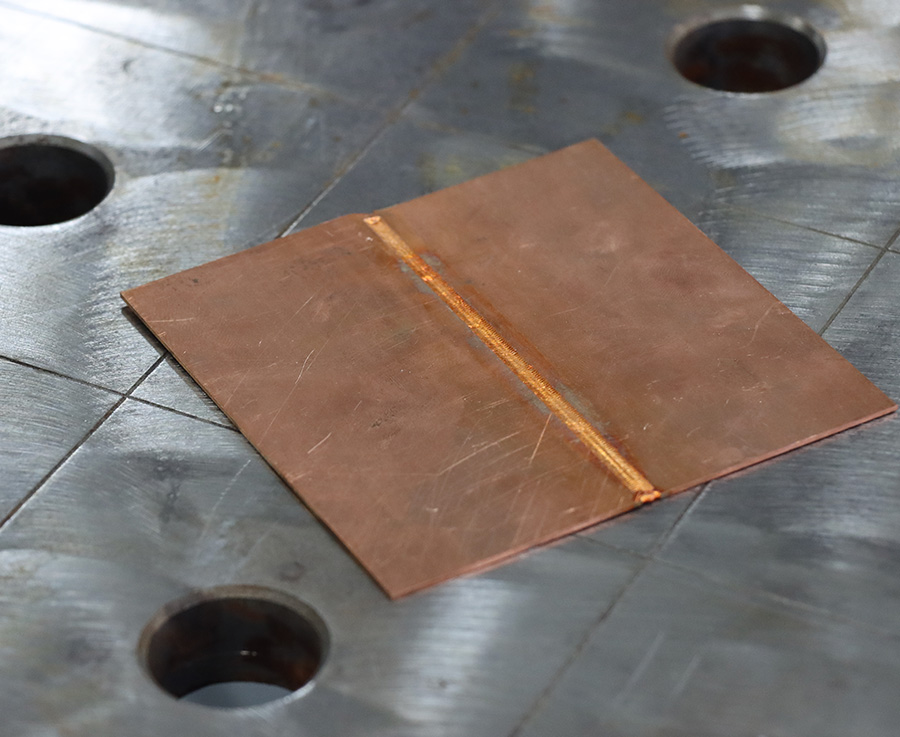
1mm紫铜拼焊
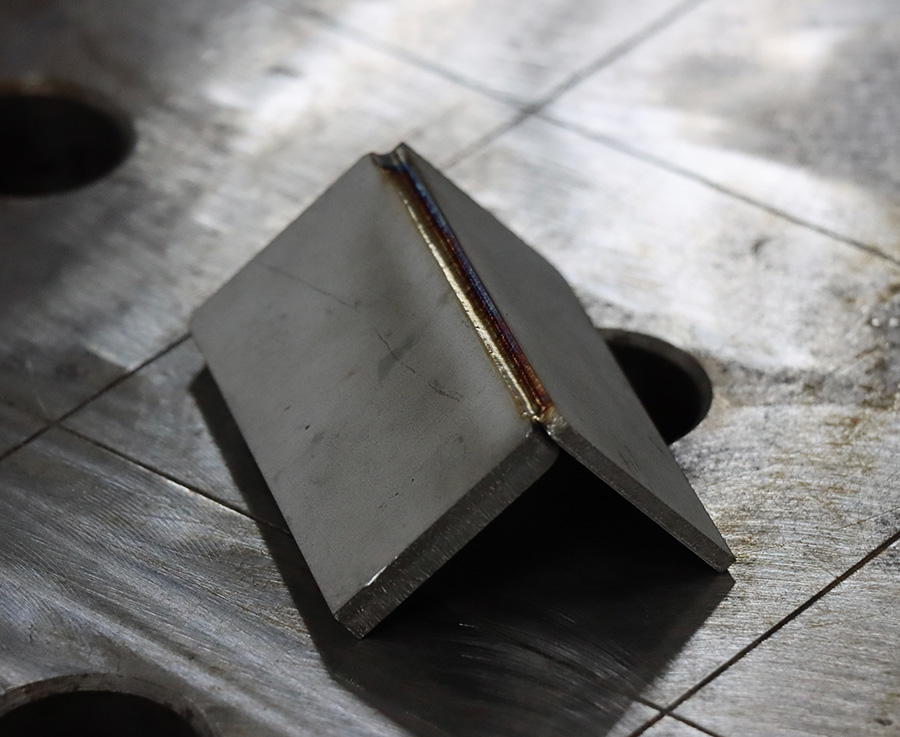
2mm-6mm不锈钢外角焊
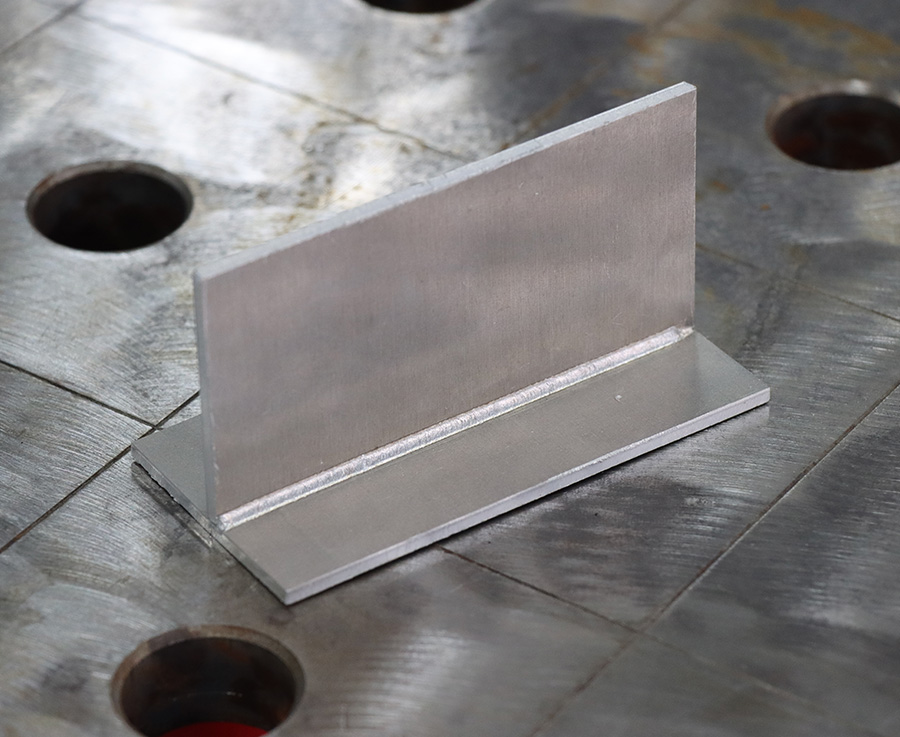
3mm铝合金角焊
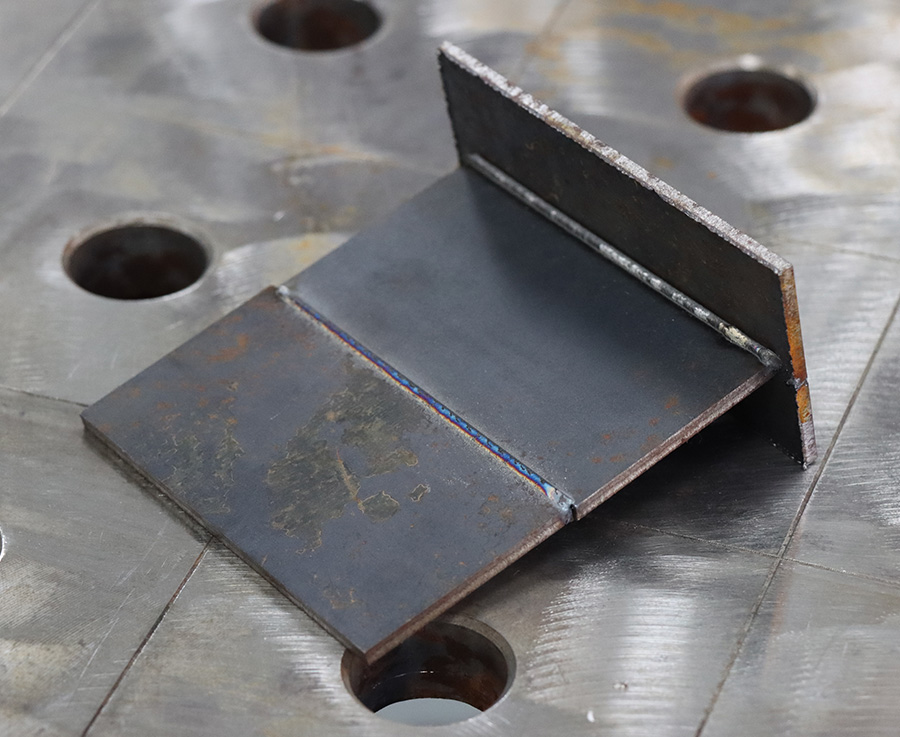
4mm碳钢角焊,拼焊
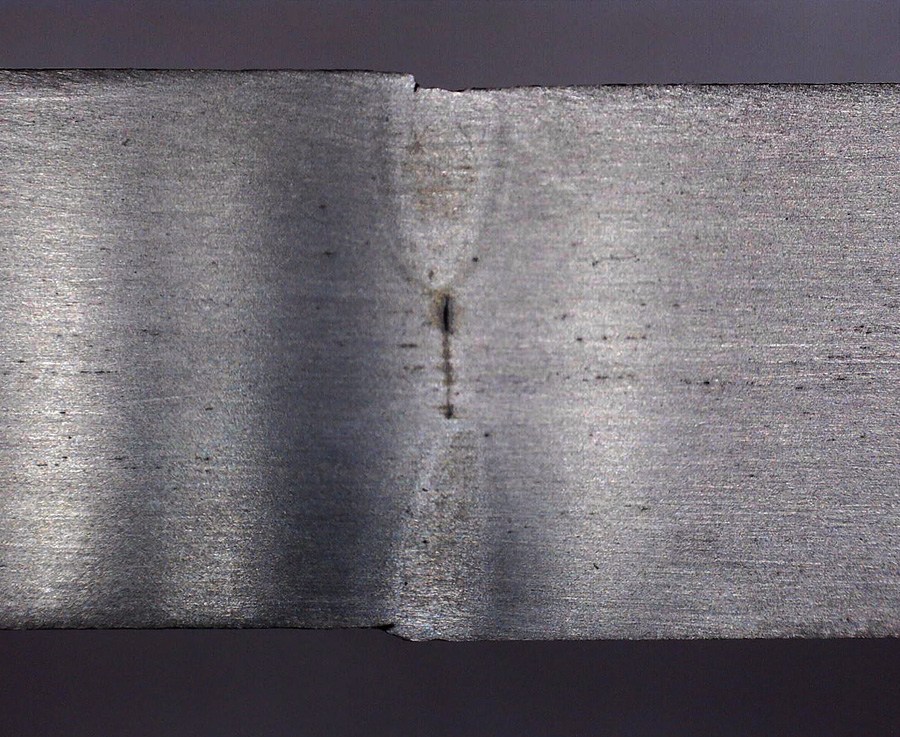
12mm碳钢双面焊接熔深10mm
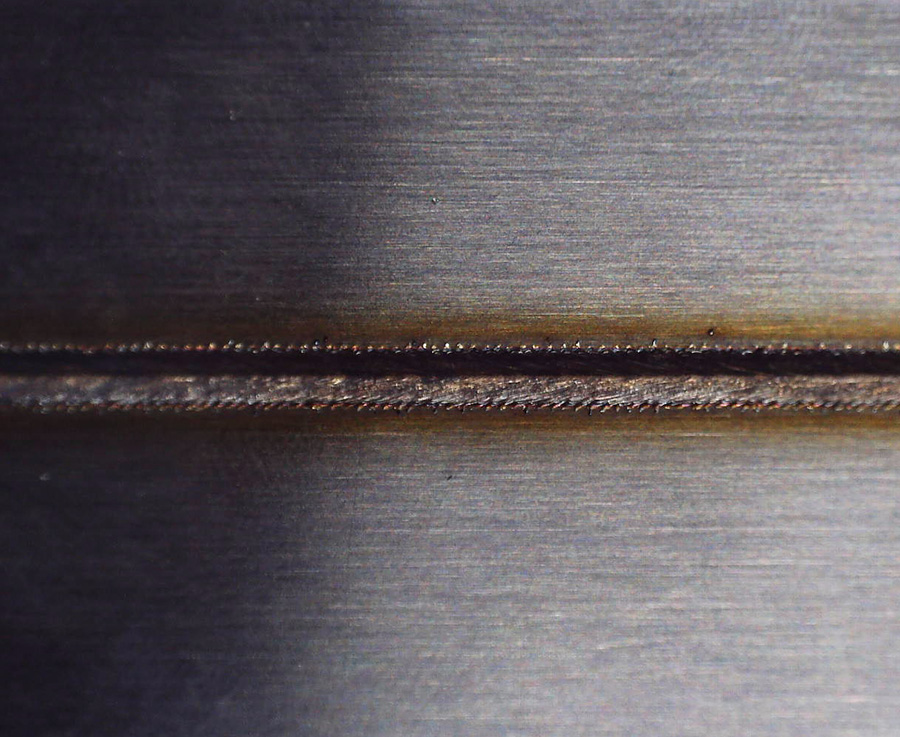
不锈钢叠焊
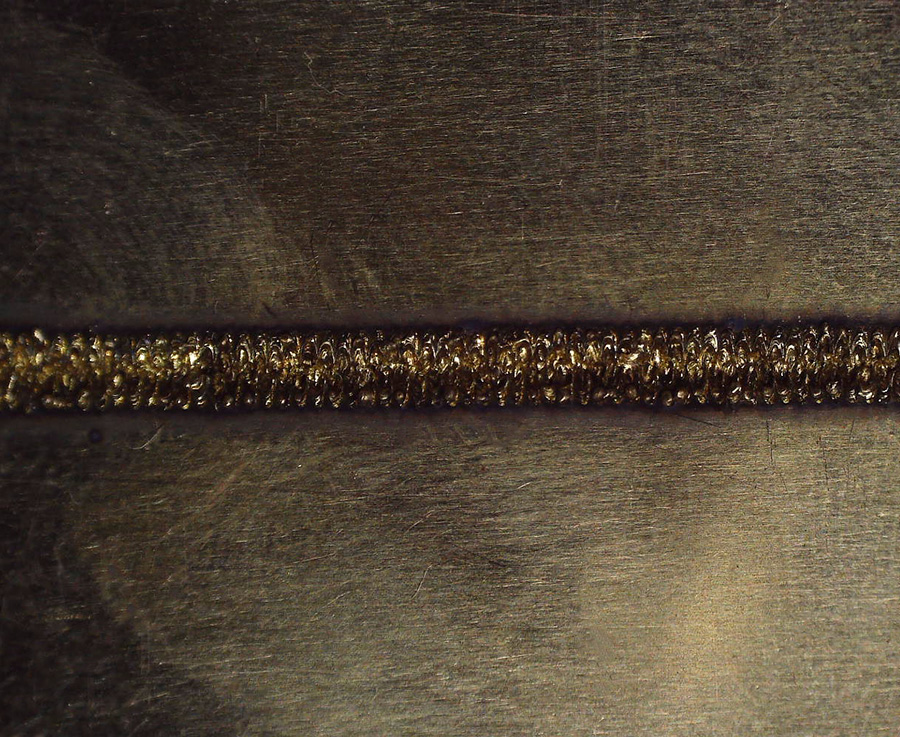
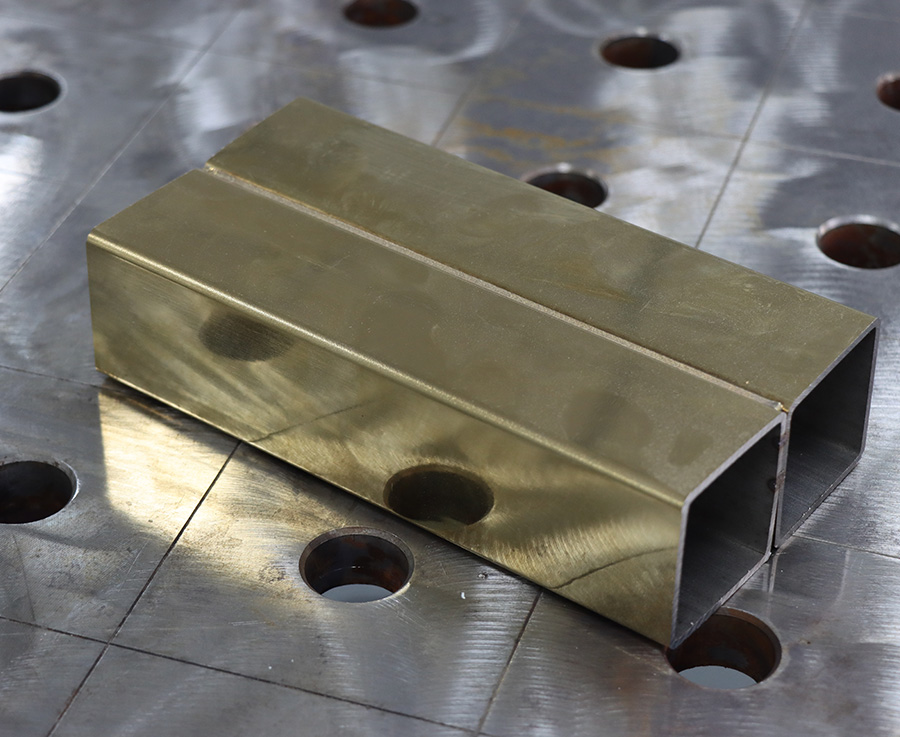
黄铜叠焊
钛金不锈钢填丝拼焊
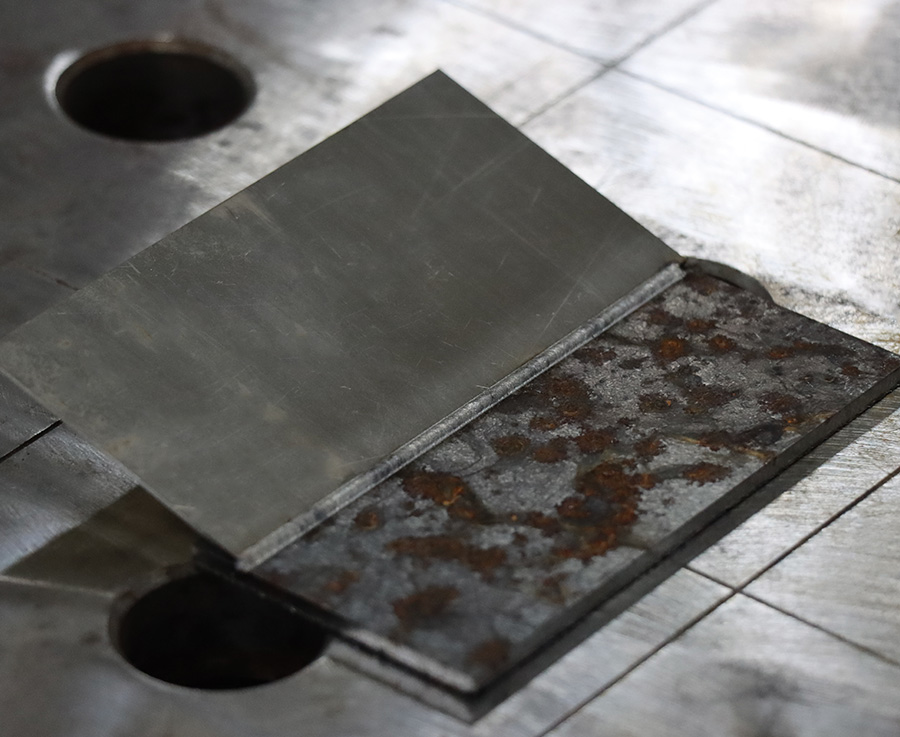
异种材料焊接
- 1mm紫铜拼焊
- 2mm-6mm不锈钢外角焊
- 3mm铝合金角焊
- 4mm碳钢角焊,拼焊
- 12mm碳钢双面焊接熔深10mm
- 不锈钢叠焊
- 黄铜叠焊
- 钛金不锈钢填丝拼焊
- 异种材料焊接
高效率激光器焊接应用场景
高效率激光器焊接在汽车、航空航天、电子、医疗、能源、家电、珠宝和模具制造等多个领域都有广泛应用,凭借其高精度、高速度和高灵活性,成为现代制造业的关键技术。
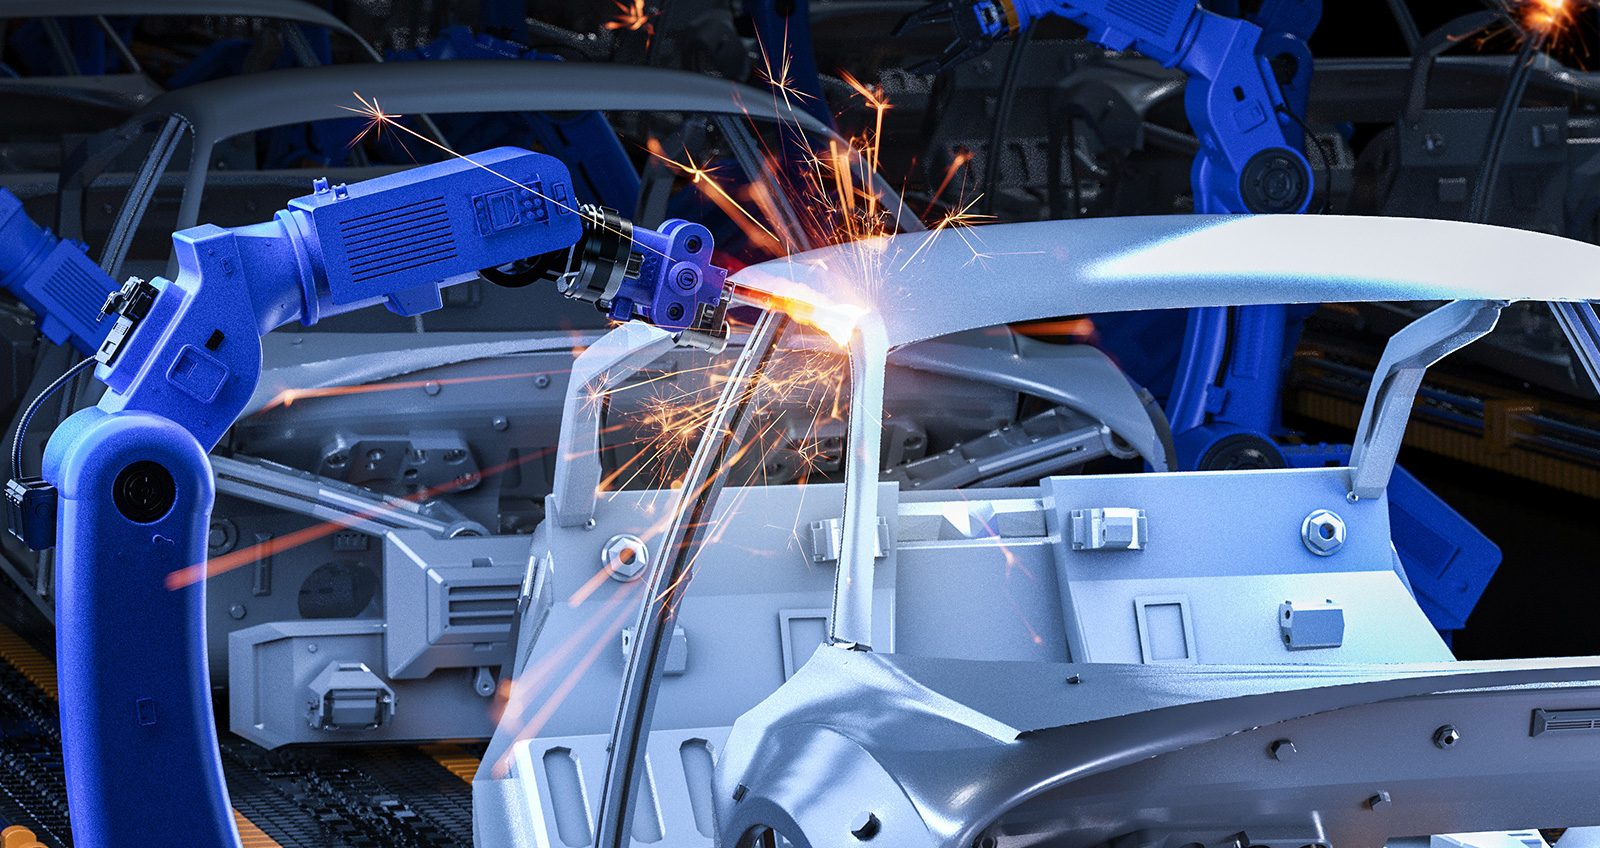
传统焊接与光纤激光器优势对比
现如今,保持市场竞争力需要降低成本、提高效率和稳定的零件质量,而传统技术无法满足这些要求,越来越多的制造商从传统的焊接技术转向使用光纤激光器进行焊接
二氧化碳气体保护焊
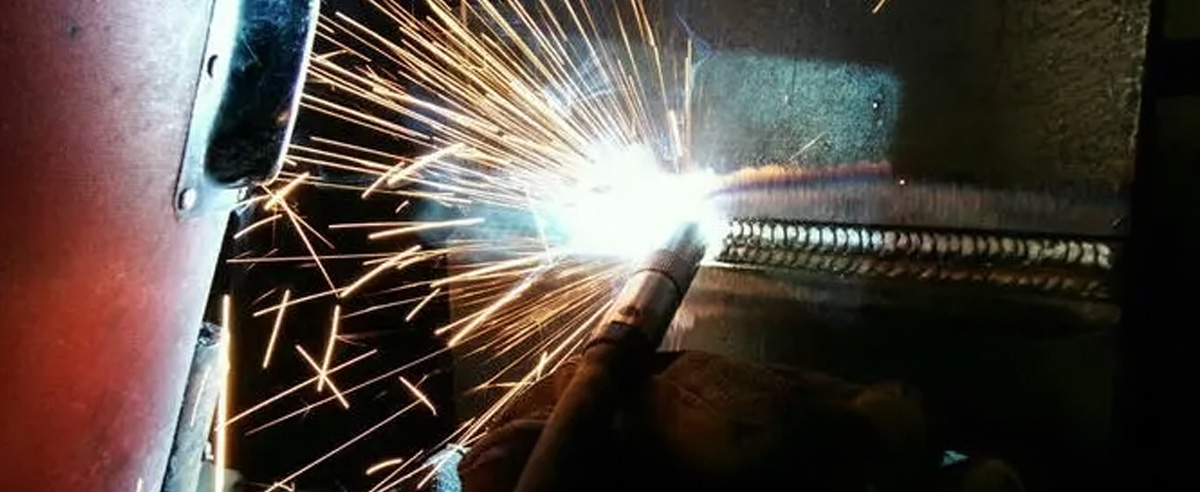
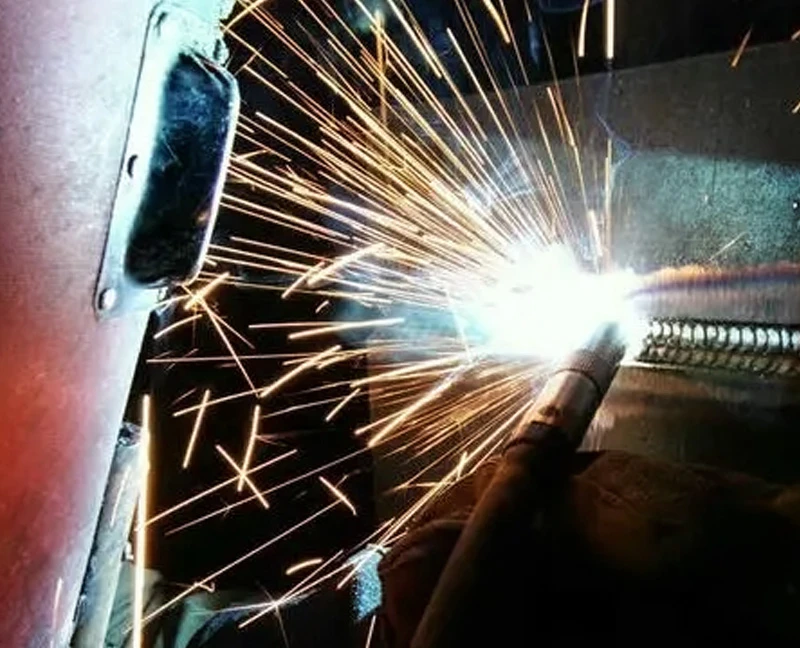 二保焊适用于低碳钢和低合金高强度钢各种大型钢结构工程焊接,其焊接生产率高,抗裂性能好,焊接变形小,可进行薄板件及中厚板件焊接,在焊接过程中金属飞溅会比较多
激光焊接
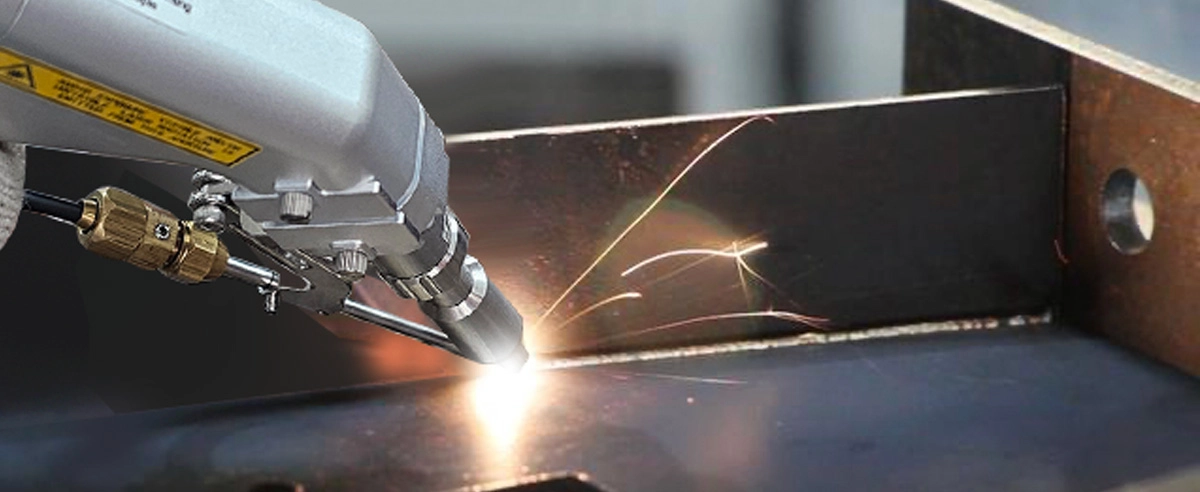
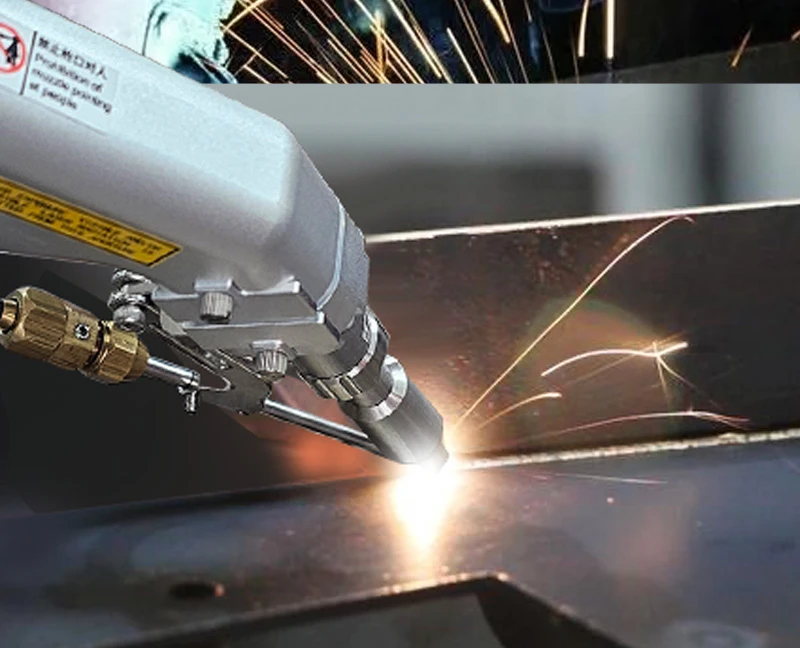 激光焊接具有高的深宽比,焊缝宽度小,热影响区小,变形小,焊接速度快焊缝美观焊飞溅很小
钨极气体保护焊(GTAW)
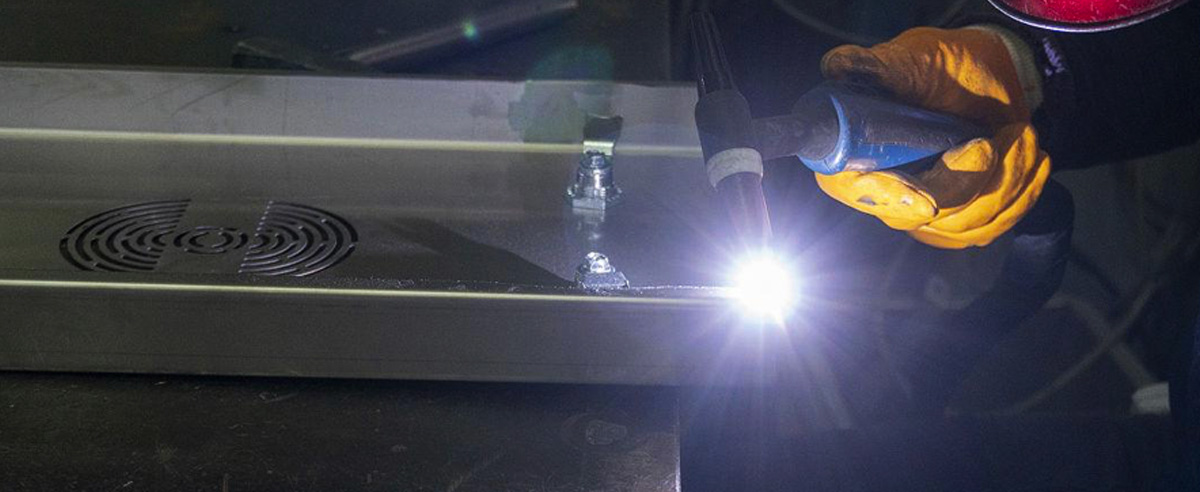
 GTAW是一种手工焊接工艺,需要使用非消耗性钨电极、惰性或半惰性气体混合物和单独的填充材料,并且只能在相对较低的速度下完成
激光焊接
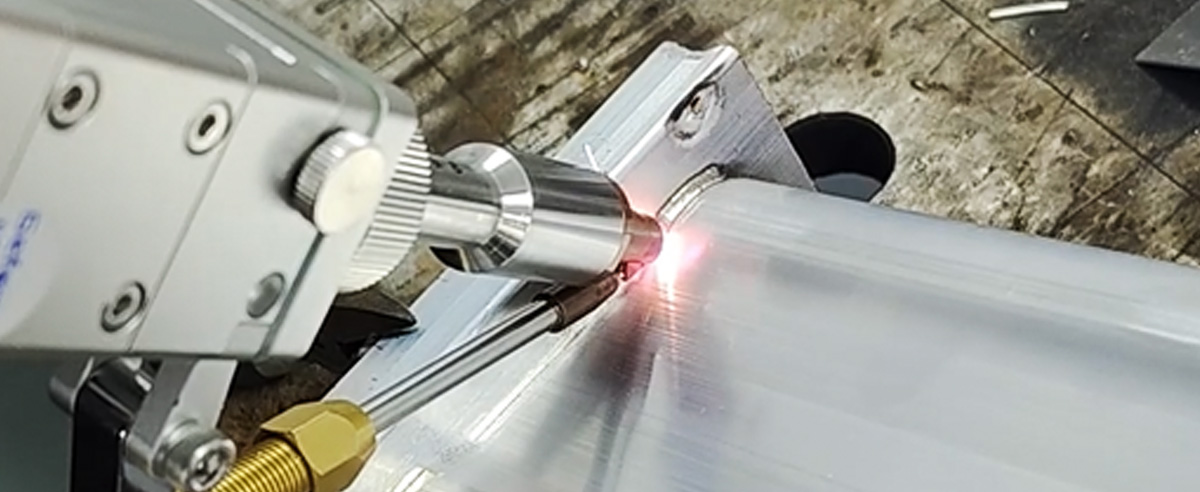
 激光焊接的速度提高了10倍,热输入较小,且不需要操作工精准控制电弧来控制放电的产生和强度,对操作工要求极低
气体保护金属电弧焊
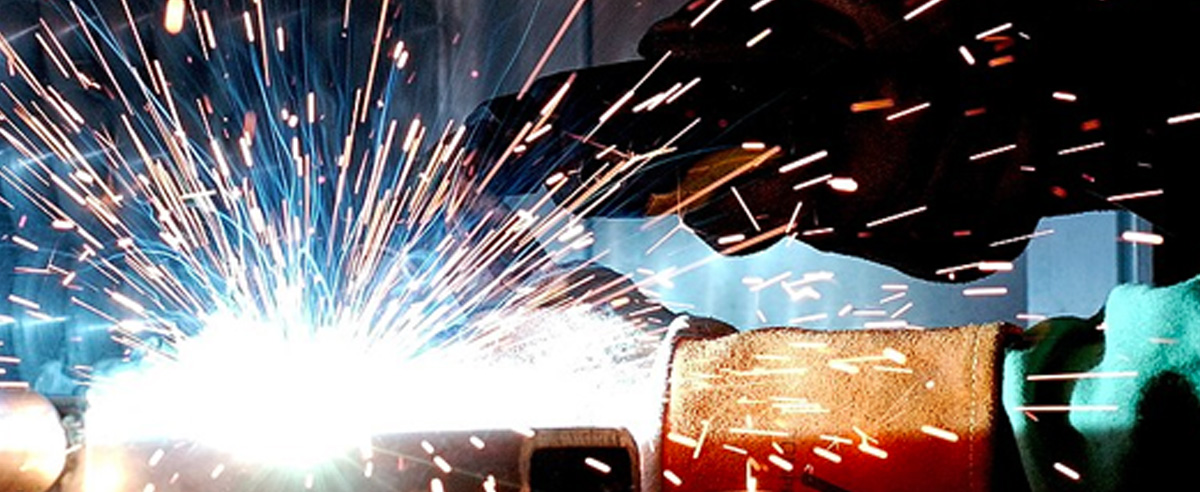
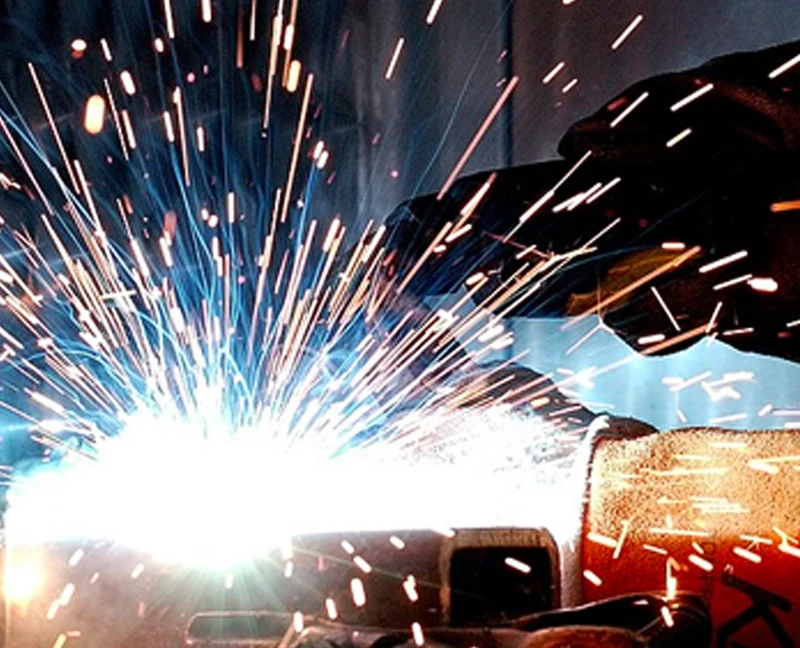 GMAW是一种半自动或自动工艺,它使用连续送丝作为电极和惰性或半惰性气体混合物来保护焊缝免受污染。适用于较大、安装不良的零件
激光焊接
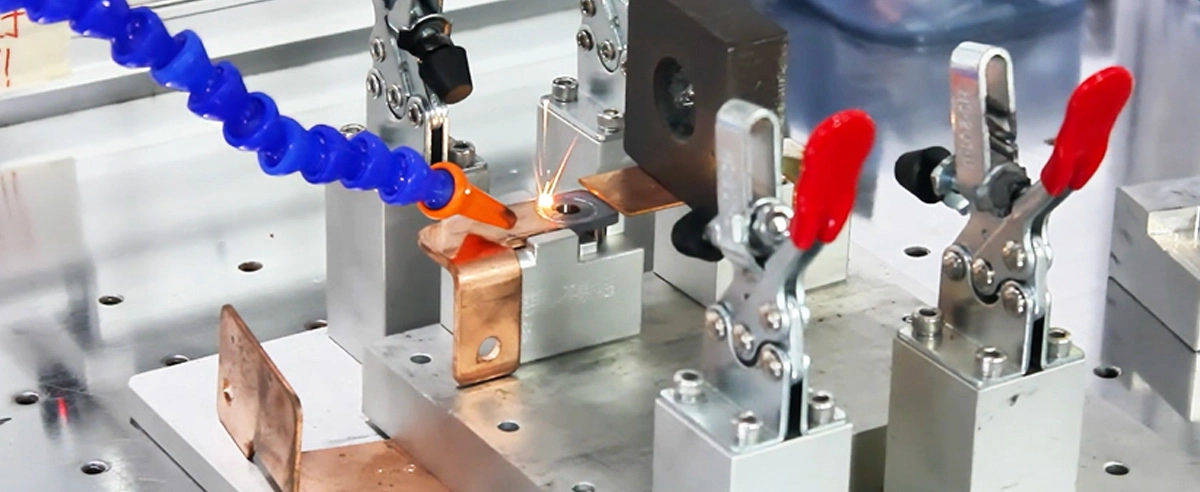
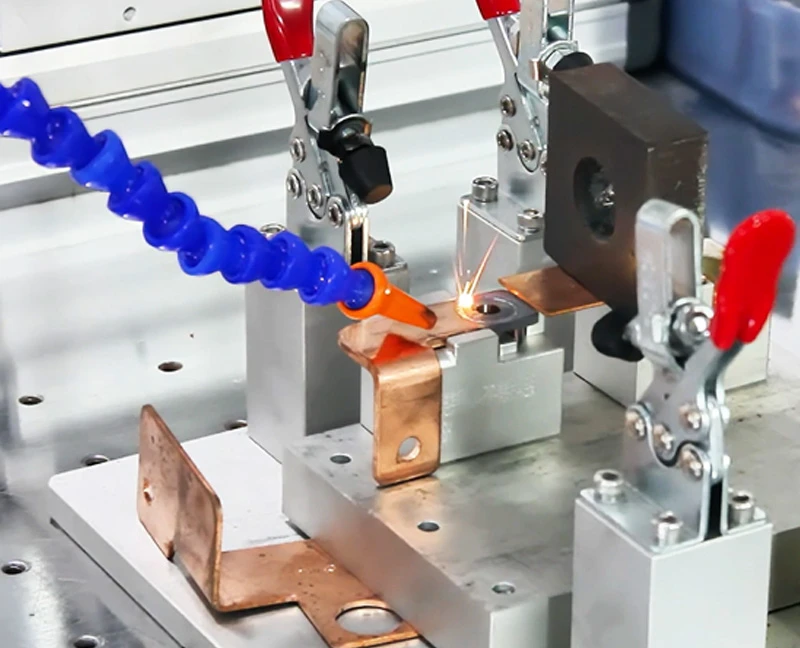 激光焊接能够提供高精度和可控性的焊接过程,拥有精确控制激光束的能力,从而实现窄而深的焊缝,且热输入很小,可以在不破坏材料的情况下焊接薄材料和精密部件
 0