Schweißen von Flachdrahtmotoren
Jeder Elektromotor enthält Hunderte von Kupferschweißpunkten, die entscheiden, ob der Motor 300.000 Kilometer laufen kann oder im ersten Jahr ausfällt.
Hairpin Schweißen ist eine der technisch anspruchsvollsten Laserschweißanwendungen in der aktuellen Produktion.
Quellennetzwerk
Warum Flachmotoren zum EV-Mainstream werden
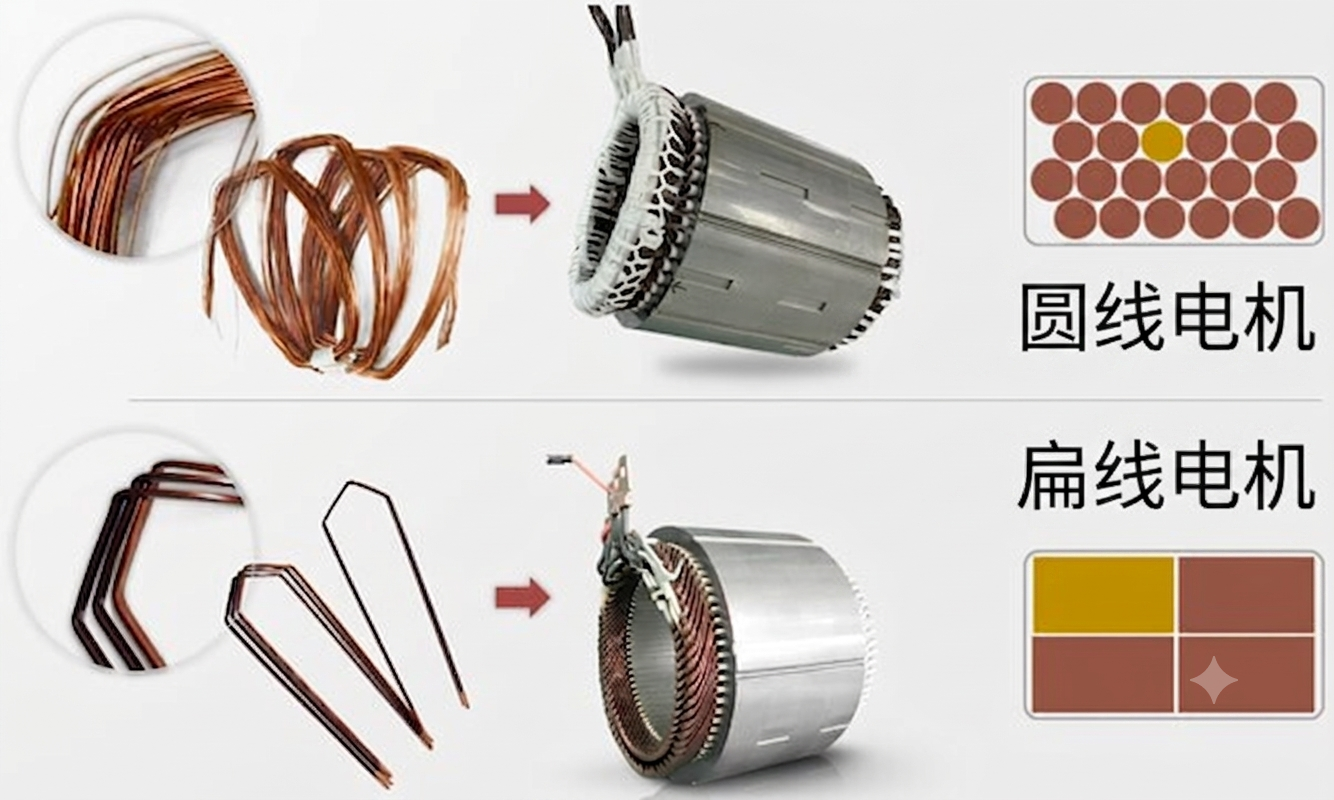
Verwendung herkömmlicher EV-Motoren Runder Kupferdraht Wickeln - Kupferdraht wickelt die Spule um und legt den Stator ein. Runde Linien haben Grundlegende Einschränkungen Es wird ineffizient gefüllt Statorschlitz . Die runde Linie hinterlässt einen Luftraum im rechteckigen Schlitz, der Platzverschwendung, Wärmekapazitätsverlust und Energiedichteverlust bedeutet.
Hairpin-Motor Ersetzen Sie den runden Kupferdraht durch einen rechteckigen Kupferleiter - präzise in U-Form gebogen, in den Statorschlitz eingesetzt und am offenen Ende geschweißt Wickelschaltung Die Wirkung wird wie folgt erreicht:
Slot-Füllquote: bis zu ~ 70% (gegen runde Linien ~ 35-45%)
Leistungsdichte: bis zu 20 % höheres Drehmoment pro Gewichtseinheit
Wärmeleistung: besserer Leiterkontakt zu den Schlitzen → geringerer Wärmewiderstand → kleiner Motor unter der gleichen Leistungsausgang
Quellennetzwerk
Schweißprobleme
Das tatsächliche Schweißobjekt ist: Zwei rechteckige Kupferleiter, 3–4 mm breit und 1–2 mm dick, stehen im Stator. Ihre exponierten Spitzen - in der Regel 3-6 mm nacktes Kupfer - müssen zu einem verschmelzen. Anschlüsse mit konsistenter Geometrie, vollständig durchdringender und reinheitsfreier Umgebung des Motors.
Vier Bedingungen:
Kupfer - die gleiche Physik wie Batterieschweißen: Reflexivität ~ 95%, kleine Löcher instabil, Spritzgefahr
Emaille - Der Laser muss das nackte Kupfer schmelzen, ohne die Emaillebeschichtung auf den benachbarten Leitern wieder zu verbrennen (in der Regel nur 0,5-1 mm entfernt)
3D-Geometrie - kein Problem mit Flachplatten, es ist Fassadenschweißen
Produktion – Tausende Motoren pro Linie – Zykluszeit < 0,5 Sekunden pro Schweißnaht
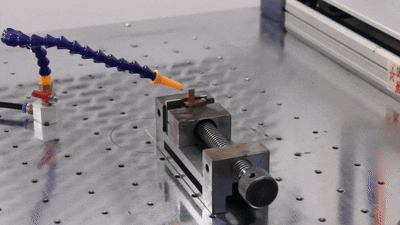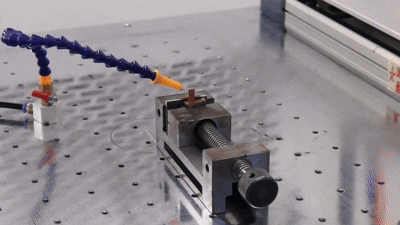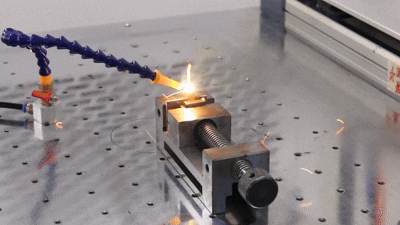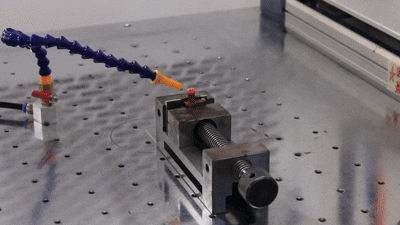
Warum Laser und keine Alternative?
TIG-Schweißen: Zu langsam, zu viel Wärmeeingang und keine Automatisierung unter Haarpindichte
Widerstandsschweißen: Uneinheitlichkeit in dieser Geometrie, Elektrodenverschleiß ist eine Wartungslast mit hoher Produktion
Laserschweißen: Geschwindigkeit, Wärmeregelung, Automatisierung
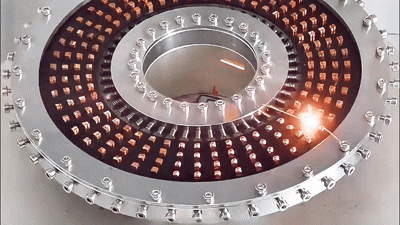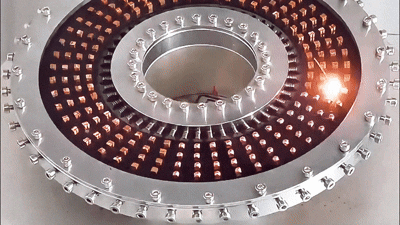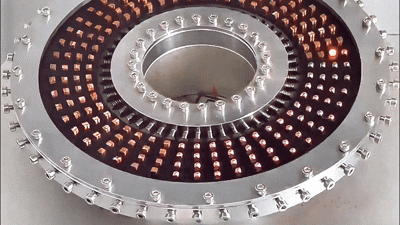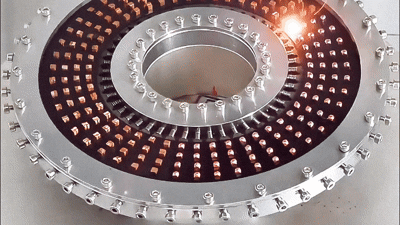
Strahlqualität: Unterschiede zwischen Hairpin-Schweißen und Batterieschweißen
Raumgenauigkeit ist die Hauptbegrenzung
Der Fokusfleck muss auf eine Kupferfläche von 3-4 mm Breite fallen und beide Leiter gleichmäßig schmelzen und nicht auf benachbarte Leiterpaare abweichen. Einmodusstrahlen mit 14 μm Kern und M²≤1,1 Herstellung der dichtesten und stabilsten Flecken eines Faserlasers.
Aus diesem Grund werden Multimode-Laser nicht für das Schweißen mit Haarnadeln verwendet, keine Leistungsprobleme. Der 6 kW Multimode-Laser hat ausreichende Leistung, aber seine BPP ist 6-10 Mal geringer und der Fokusfleck ist entsprechend größer. Bei der Dichte des Haarpins kann die Ableitung des Strahls auf benachbarte Leiter zu Kurzschlüssen, Isolationsschäden oder schlechten Schmelzen führen.

FRM erhöht den Wert beim Hairpin-Schweißen
Bei höheren Leistungsstufen und engeren Zykluszeiten kann der Monomode-Laser selbst durch kleine Löcherinstabilität wieder Spritze einführen.
In diesem Fall ist es sinnvoll, eine GW-FRM-High-Core-/Low-Ring-Konfiguration (z. B. 80% Kern/20% Ring) auszuführen: Kernstrahlen halten Präzisionsflecken und kleine Lochtiefen; Der geringleistungsstarke Ringstrahl stabilisiert kleine Löcheröffnungen, ohne den effektiven Schweißbereich zu erweitern.
Ob Prozessauswahl, Probentest oder Upgrade der Produktionslinie, GW Laser bietet professionelle, bewährte Laserschweißlösungen.
Um mehr über Flachdrahtmotor Laserschweißtechnik und Prozessvorteile zu erfahren, können Sie sich jederzeit mit uns in Verbindung setzen, um sich zu beraten und zusammenzuarbeiten!
- Signal verloren
 0