Soldadura láser de circuito cerrado: cómo prevenir defectos de soldadura con control de proceso en tiempo real
La soldadura láser de circuito cerrado está cambiando el modo de control de la calidad de la soldadura de líneas de producción clave de alto ritmo y seguridad. El método tradicional es establecer primero parámetros fijos y luego detectar el producto terminado después, mientras que el sistema de circuito cerrado observa el Estado de la piscina fundida en tiempo real mientras se solda y forma, y corrige inmediatamente la salida láser. Para escenarios de aplicación como el montaje de baterías de energía y la conexión aeroespacial, esta transformación resuelve una deficiencia estructural de larga data en la soldadura láser tradicional: cómo ocurrir defectos como colapso de pequeños agujeros, salpicaduras y poros antes Detectarlo y prevenirlo.
Este artículo introducirá sistemáticamente el principio de funcionamiento del control de soldadura láser de circuito cerrado, la detección y el control necesarios para lograr un circuito cerrado en tiempo real. AI Arquitectura, limitaciones del sistema de soldadura de anillo abierto y por qué Asia800El retraso en la respuesta de microsegundos se ha convertido en un punto de referencia de la industria para el monitoreo de la calidad de soldadura en tiempo real.
¿¿ por qué existe la soldadura láser tradicional?"Puntos ciegos de retroalimentación"
Proceso típico de control de anillo abierto
En la actualidad, la mayoría de los sistemas de soldadura láser de fibra óptica en la línea de producción siguen este proceso: establecer parámetros→Soldadura láser→Recoger piezas→Detección fuera de línea. Este ciclo de retroalimentación suele tardar horas, mientras que los procesos físicos que realmente determinan la calidad de la soldadura ocurren en milisegundos o incluso en escalas de tiempo más cortas.
Este desajuste a escala de tiempo es la limitación central de la soldadura de anillo abierto. El propio láser puede responder a nivel de microsegundos, pero el sistema responsable de monitorear los defectos está en el momento en que se produce la soldadura. ", Invisible",Cualquier información del proceso.
¿¿ por qué hay un techo de masa en el sistema de anillo abierto?
El sistema de anillo abierto utiliza los mismos parámetros fijos para cada pieza de trabajo.- -Potencia, velocidad, posición de enfoque, forma de onda de pulso, independientemente de los cambios continuos en las condiciones reales de trabajo. En la producción real, las siguientes variables siempre están fluctuando:
· Diferencias entre piezas de trabajo - -La tolerancia de la brecha, el grado de oxidación de la superficie, la diferencia de lotes de recubrimiento y la precisión de posicionamiento repetido de la pinza afectarán el acoplamiento energético de la interfaz de soldadura.
· Efecto acumulativo térmico - -El primer producto soldado en estado de arranque en frío, el primero soldado con la plantilla después de varias horas de inmersión en caliente.500El producto, incluso si los parámetros de entrada son completamente consistentes, el proceso físico real es muy diferente.
· Inestabilidad de los pequeños agujeros - -Pequeños agujeros de vapor formados durante la soldadura de fusión profunda..keyhole) se derrumbará y reconfigurará miles de veces por segundo, y cada colapso es un posible evento de poros o salpicaduras.
Para hacer frente a estos cambios, los sistemas de anillo abierto suelen utilizar ventanas de proceso más conservadoras para garantizar que todavía funcionen en las peores condiciones de trabajo. Pero el costo es que en la mayoría de las condiciones normales de trabajo, el sistema en realidad ha estado funcionando en un Estado subóptimo.
Principio de funcionamiento de la soldadura láser de circuito cerrado
Tres condiciones necesarias para un verdadero sistema de circuito cerrado
Un sistema de control de soldadura láser de circuito cerrado realmente eficaz requiere la colaboración de los siguientes tres elementos:
1. Detección.. Detection ) - -Los sensores deben observar el Estado de la piscina fundida en tiempo real durante el proceso de formación de soldadura, en lugar de depender de la detección posterior a la soldadura.
2. Retraso.. Latency ) - -El tiempo desde la detección hasta la ejecución de la corrección debe ser menor que el tiempo de evolución del evento defectuoso en sí.
3. Velocidad de corrección.. Correction Speed ) - -La fuente de luz láser debe tener una capacidad de modulación de potencia lo suficientemente rápida como para realizar la acción de corrección.
¿¿ por qué asia?El retraso de 800 microsegundos es el punto de referencia de la industria
El tiempo de evolución de los eventos de colapso de pequeños agujeros suele ser 0,5 -.2Entre milisegundos. Si el tiempo de respuesta del sistema de control supera esta ventana, solo se pueden ajustar los parámetros del próximo ciclo de soldadura después del evento, sin recuperar los defectos que se están produciendo.
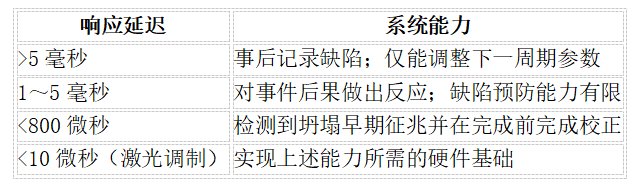
En Asia 800 A nivel de retraso de microsegundos, el sistema puede identificar signos tempranos como cambios en la profundidad de los pequeños agujeros y cambios en la intensidad de las emisiones de plasma, y ajustar la salida láser antes de que se produzca completamente el colapso. Esto es exactamente",Corrección predictiva",Con",Registro pasivo",La diferencia esencial entre ellos.
Arquitectura de sensores para el monitoreo de calidad de soldadura en tiempo real
La detección precisa del comportamiento de los pequeños agujeros y las piscinas fundidas requiere una variedad de canales de detección complementarios para trabajar juntos, porque un solo sensor no puede capturar completamente todo el Estado del proceso.
Tomografía de coherencia ópticaOCT)
OCT Se puede proporcionar una medición directa de la profundidad de los pequeños agujeros a nivel submicron. Debido a que se ve muy menos afectada por la interferencia de las plumas de plasma que las imágenes de luz visible convencionales,OCTPuede leer directamente los datos de penetración en lugar de calcularlos indirectamente en función de parámetros como la Potencia y la velocidad.
Matriz de detección fotoeléctrica de longitud de onda múltiple
Adopción UV (300-.500nm), luz visible..700-.900nm), infrarrojo1000-.1100nm) Fotodetector de tres canales para100kHzLas tasas de muestreo anteriores se recogen simultáneamente, y cada canal captura diferentes informaciones de proceso:
·UV Canal: intensidad de las emisiones de plasma
·Canal de luz visible: radiación térmica de la piscina fundida
·Canal infrarrojo: señales de retrodispersión y retroreflexión en la zona de acción láser
La adquisición simultánea de tres canales puede proporcionar una mayor capacidad de identificación del sistema de control en comparación con los sensores de un solo canal.
Alta velocidadCámara CMOS
Por segundo 1 Diez mil a10La velocidad de 10.000 fotogramas funciona, y las cámaras de alta velocidad pueden proporcionar información espacial que los sensores puntuales no pueden obtener.- -La forma geométrica de la piscina fundida, la forma de la salida del pequeño agujero y la ubicación específica de la generación de salpicaduras. Combinado con los datos de detección temporal, el sistema no solo puede",Detectado",Los defectos también pueden lograr un posicionamiento preciso de los defectos.
Cámara de formación posterior a la soldadura
La Cámara de formación posterior a la soldadura se utiliza para medir la morfología geométrica de la superficie de la soldadura, formando un circuito cerrado entre los datos del proceso en tiempo real y los criterios de aceptación del nivel de la pieza de trabajo.
Orientado a la toma de decisiones a nivel de milisegundosArquitectura de procesamiento de Ia
A 100kHz La cantidad de datos sensores recopilados con tasas de muestreo superiores supera con creces la tradicionalPIDCapacidad de procesamiento del controlador dentro de la ventana de tiempo requerida. Por lo tanto, generalmente se adopta un tipo jerárquico.AIArquitectura:
· CNN (red neuronal de convolución) - -Procesar las anomalías espaciales en las imágenes de las cámaras de alta velocidad e identificar la desviación entre el modo de inestabilidad del pequeño agujero y la morfología geométrica de la piscina fundida.
· LSTM (red de memoria a corto y largo plazo) - -AnálisisOCTCon el modo cronológico en los datos de detección fotoeléctrica, se identifica su señal precursora antes de que ocurra el colapso.
· Redes neuronales de información física.. PINN ) - -Restringir la salida del modelo de acuerdo con las leyes termodinámicas reduce el riesgo de que el modelo dé recomendaciones de corrección físicamente inviables o que puedan desencadenar defectos secundarios.
En este enlace de procesamiento, el tiempo definitivo es tan importante como el poder de cálculo. Temblores en el circuito de control.. jitter ) introducirá fluctuaciones de retraso, no importa cuán fuerte sea la capacidad del modelo individual, debilitará a Asia.800El efecto de lograr el objetivo de microsegundos.
Trazabilidad de la soldadura: archivo digital detrás de cada soldadura
Cada evento de soldadura puede generar un registro completo con una marca de tiempo, incluyendo OCT Datos de penetración, señales de detección fotoeléctrica de cada canal, secuencia de fotogramas de cámara,AIEl registro de decisión y las acciones de corrección realmente ejecutadas se asocian con el número de serie de la pieza de trabajo específica.
Para el montaje de baterías de energía y la fabricación aeroespacial, la trazabilidad de la soldadura a nivel de pieza de trabajo se está convirtiendo cada vez más en un requisito rígido para el acceso a la certificación, en lugar de una función opcional. Los registros digitales estructurados hacen que la trazabilidad de todo el proceso bajo esta escala de producción en masa sea realista y factible.
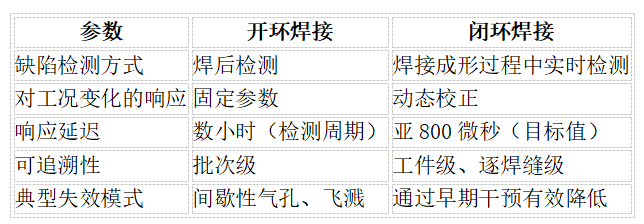
Diferencias clave entre la soldadura láser de circuito abierto y cerrado
Cómo evaluar un sistema de soldadura láser de circuito cerrado
Para los equipos de ingeniería que evalúan si la línea de producción necesita introducir un control de circuito cerrado, las siguientes preguntas ayudan a aclarar las lagunas existentes:
·¿¿ el área de soldadura está equipada con sensores en tiempo real? ¿¿ qué se ha configurado?
·Detección de extremo a extremo - - ¿¿ cuál es el retraso real de la corrección?
·¿¿ los datos de calidad se pueden consultar soldadura por soldadura o solo se quedan en el nivel de lote?
·¿¿ los defectos estomacales intermitentes están relacionados con la temperatura de la plantilla, el cambio de turno o las fluctuaciones de los lotes de materiales?
Si los defectos como los poros son intermitentes y están relacionados con las condiciones de trabajo, generalmente significa que esta es una limitación inherente del sistema de anillo abierto, que es difícil de resolver solo con el ajuste de parámetros.- -Porque las variables de entrada han cambiado más rápido que la velocidad de respuesta del Circuito de control.
Preguntas frecuentes..FAQ)
1.¿¿ qué es la soldadura láser de circuito cerrado? La soldadura láser de circuito cerrado es un método de control del proceso: los sensores monitorean el proceso de soldadura en tiempo real y ajustan automáticamente la salida láser para corregir antes de que fenómenos inestables como el colapso de pequeños agujeros causen defectos, en lugar de confiar en la detección posterior a la soldadura para encontrar problemas.
2.¿¿ por qué el retraso en la respuesta es tan crítico para el control de calidad de la soldadura láser? El colapso de pequeños agujeros es una de las principales causas de defectos de poros y salpicaduras, y su tiempo de evolución suele ser 0,5 -.2Entre milisegundos. Si se detecta el sistema de control- -Si el retraso de corrección supera esta ventana, solo se pueden registrar defectos y no se pueden prevenir. Retraso inferior800En microsegundos, el sistema puede completar la corrección en la etapa de inicio del colapso.
3.¿¿ qué sensores suelen utilizarse en el monitoreo de soldadura en tiempo real? Los sensores comunes incluyen tomografía de coherencia óptica para medir la profundidad de los pequeños agujeros.. OCT ), una matriz de detección fotoeléctrica de múltiples longitudes de onda para capturar señales de plasma y radiación térmica, y una cámara de alta velocidad para observar la morfología geométrica de la piscina fundida y el posicionamiento de salpicaduras. Debido a que un solo sensor no puede proporcionar una imagen completa del proceso, estos sensores generalmente se combinan para su uso.
4.¿¿ por qué la trazabilidad de la soldadura es tan importante para las baterías de energía y las aplicaciones aeroespaciales? La trazabilidad de la soldadura a nivel de pieza de trabajo puede corresponder los datos del proceso, como la penetración y la acción de corrección, con los números de serie de la pieza de trabajo específicos uno por uno, proporcionando soporte para la auditoría de calidad y el acceso a la certificación, que se está convirtiendo cada vez más en un requisito obligatorio en La producción en masa de componentes clave de Seguridad.
Conclusión
La soldadura láser de circuito cerrado resuelve el problema central que el sistema de anillo abierto no puede romper solo con el ajuste de parámetros: mientras la soldadura todavía está en proceso de formación, se detecta y corrige la inestabilidad del proceso. A través de la integración OCT Detección fotoeléctrica de múltiples longitudes de onda, imágenes de alta velocidad y restricciones físicasAIModelo, el sistema de circuito cerrado se compromete a detectar- -El retraso de corrección se comprime a800Bajo la línea divisoria de los microsegundos- -Esto es exactamente",Corrección predictiva",Con",Registro pasivo",Cuenca hidrográfica. Para las empresas manufactureras que evalúan las baterías de energía o los sistemas de calidad de soldadura aeroespacial, el retraso en la respuesta, la cobertura de detección y la trazabilidad a nivel de pieza de trabajo son tres criterios clave para juzgar si un conjunto de estructuras cumple con los requisitos de nivel de producción en masa.
- Escanear el Código para prestar atención
 0