フラットワイヤモータ溶接
各EVモーターには数百の銅溶接点が含まれている。これらの溶接点はモーターが30万キロ運転できるかどうかを決めるのか、それとも初年度に失効するのかを決める。
Hairpin溶接は、現在の生産における最も技術的な挑戦的なレーザー溶接応用の一つである。
ソースネットワーク
なぜ平坦線モータがEV動力主流になったのか
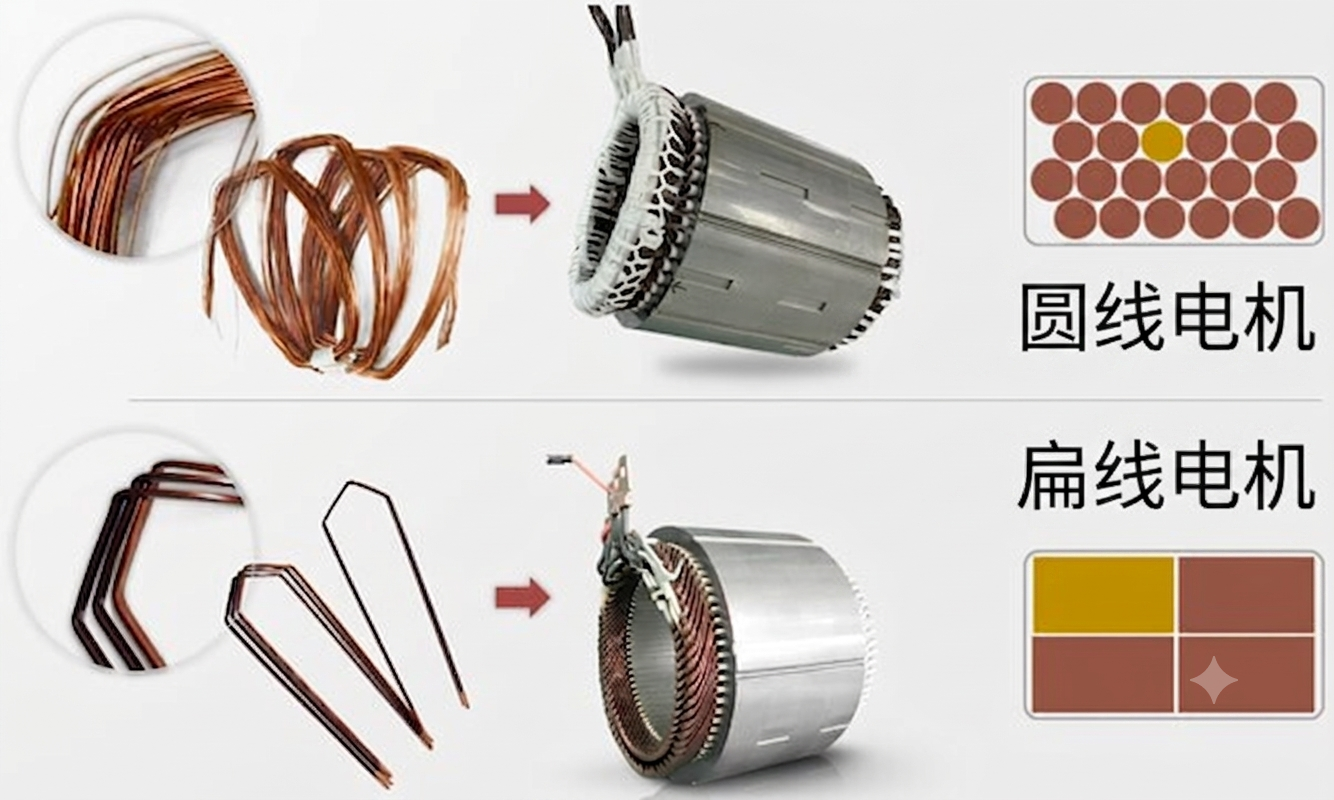
従来のEVモータ使用 えんどうせん 巻線——銅線をコイルに巻き、固定子を挿入する。円線有 根本的な制限 :非効率的に塗りつぶされます 固定子スロット
Hairpin(フラットライン)モータ 円銅線の代わりに矩形銅導体を用いて精密にU字に曲げ、固定子溝に挿入し、露出した端部に溶接形成する まきせんかいろ 、実現効果は以下の通り:
スロット充填率:最大〜70%(vs円線〜35–45%)
電力密度:単位重量あたりのトルクが20%まで上昇
熱性能:より良い導体対溝接触→より低い熱抵抗→同じ出力でモータがより小さい
ソースネットワーク
ようせつもんだい
実際の溶接対象は:2本の矩形銅導体、幅3-4 mm、厚さ1-2 mm、固定子に立っている。露出チップは通常3~6 mmの裸の銅であり、1つに溶融しなければなりません 一貫した形状を持ち、完全に貫通し、不純物周辺のモータがないコネクタ。
4つの制約:
銅材——電池溶接と同じ物理:反射率~ 95%、小孔不安定、スパッタリスク
3 D幾何学——平板問題ではなく、立面溶接である
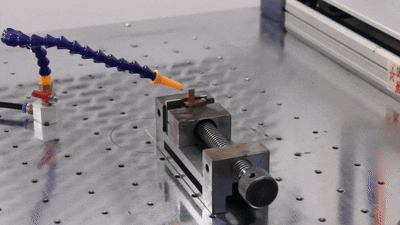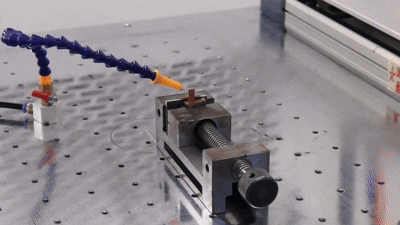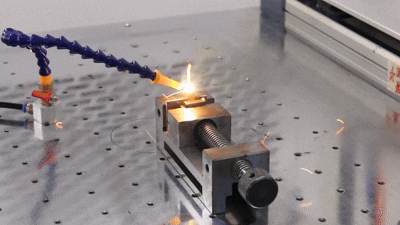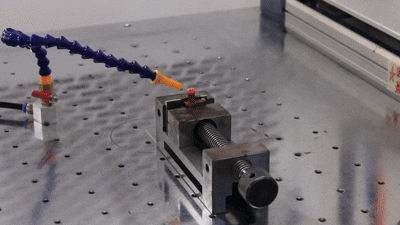
なぜレーザーなのか--代替案ではなく
TIG溶接:遅すぎ、熱入力が多すぎ、hairpin密度で自動化できない
抵抗溶接:この形状では一致せず、電極摩耗は高収量の維持負担である
レーザー溶接:速度、熱制御、自動化
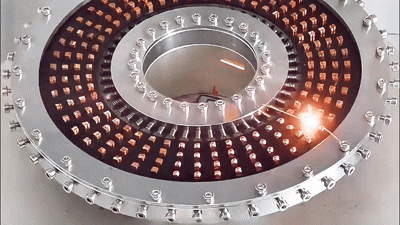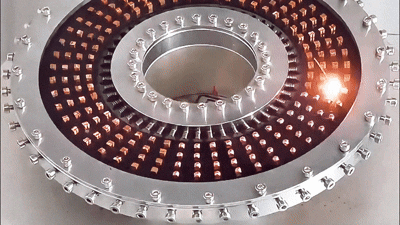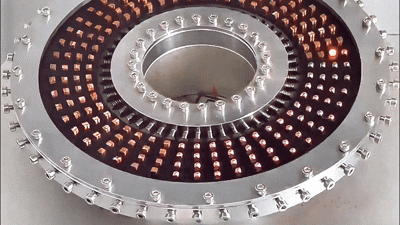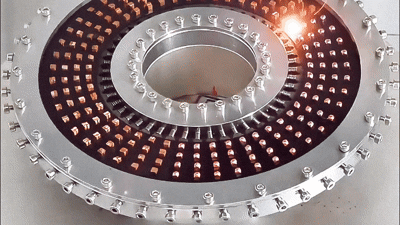
ビーム品質:Hairpin溶接と電池溶接の違い
空間精度が主な制約
焦点スポットは幅3~4 mmの銅面に落下し、2本の導体を均一に溶融させ、隣接する導体のペアから外れないようにしなければならない。14μmコア、M²≦1.1の単一モードビーム提供 ファイバレーザの中で最も緊密で安定したスポットを製造する。
これは、マルチモードレーザがhairpin溶接に使用されず、電力の問題ではない理由です。6 kWマルチモードレーザには十分なパワーがあるが、BPP差は6〜10倍であり、焦点スポットはそれに応じて大きい。 hairpin密度では、ビームが隣接導体にドリフトすると短絡、絶縁破壊、または溶着不良を引き起こす。

FRMはhairpin溶接で価値を高める
より高い電力レベルとより緊密なサイクル時間では、単一モードレーザ自体がオリフィス不安定のためにスパッタを再導入する可能性がある。
この時、GW光恵FRM高芯/低環配置(例えば、80%芯/20%環)を実行することは意義がある: コアビームは精密スポットと細孔深さを保持する、低出力リングビームは、有効溶接領域を拡大することなく、オリフィス開口を安定させる。
プロセスの選択、試料試験、生産ラインの適応アップグレードにかかわらず、GW光恵レーザーは専門的で成熟したレーザー溶接ソリューションを提供することができる。
より多くの扁平線モーターのレーザー溶接技術と技術的優位性を理解する必要があれば、いつでも私たちに連絡して相談し、手を携えて協力することを歓迎します!
- コードスルー注目です
 0