長期的な構造的課題
北米アーク溶接工の平均年齢は55歳で、5分の1は2028年までに退職する。
もっと早い答えは プロセスを変更する 。
アーク溶接の実際のコスト
画像はネットワークから
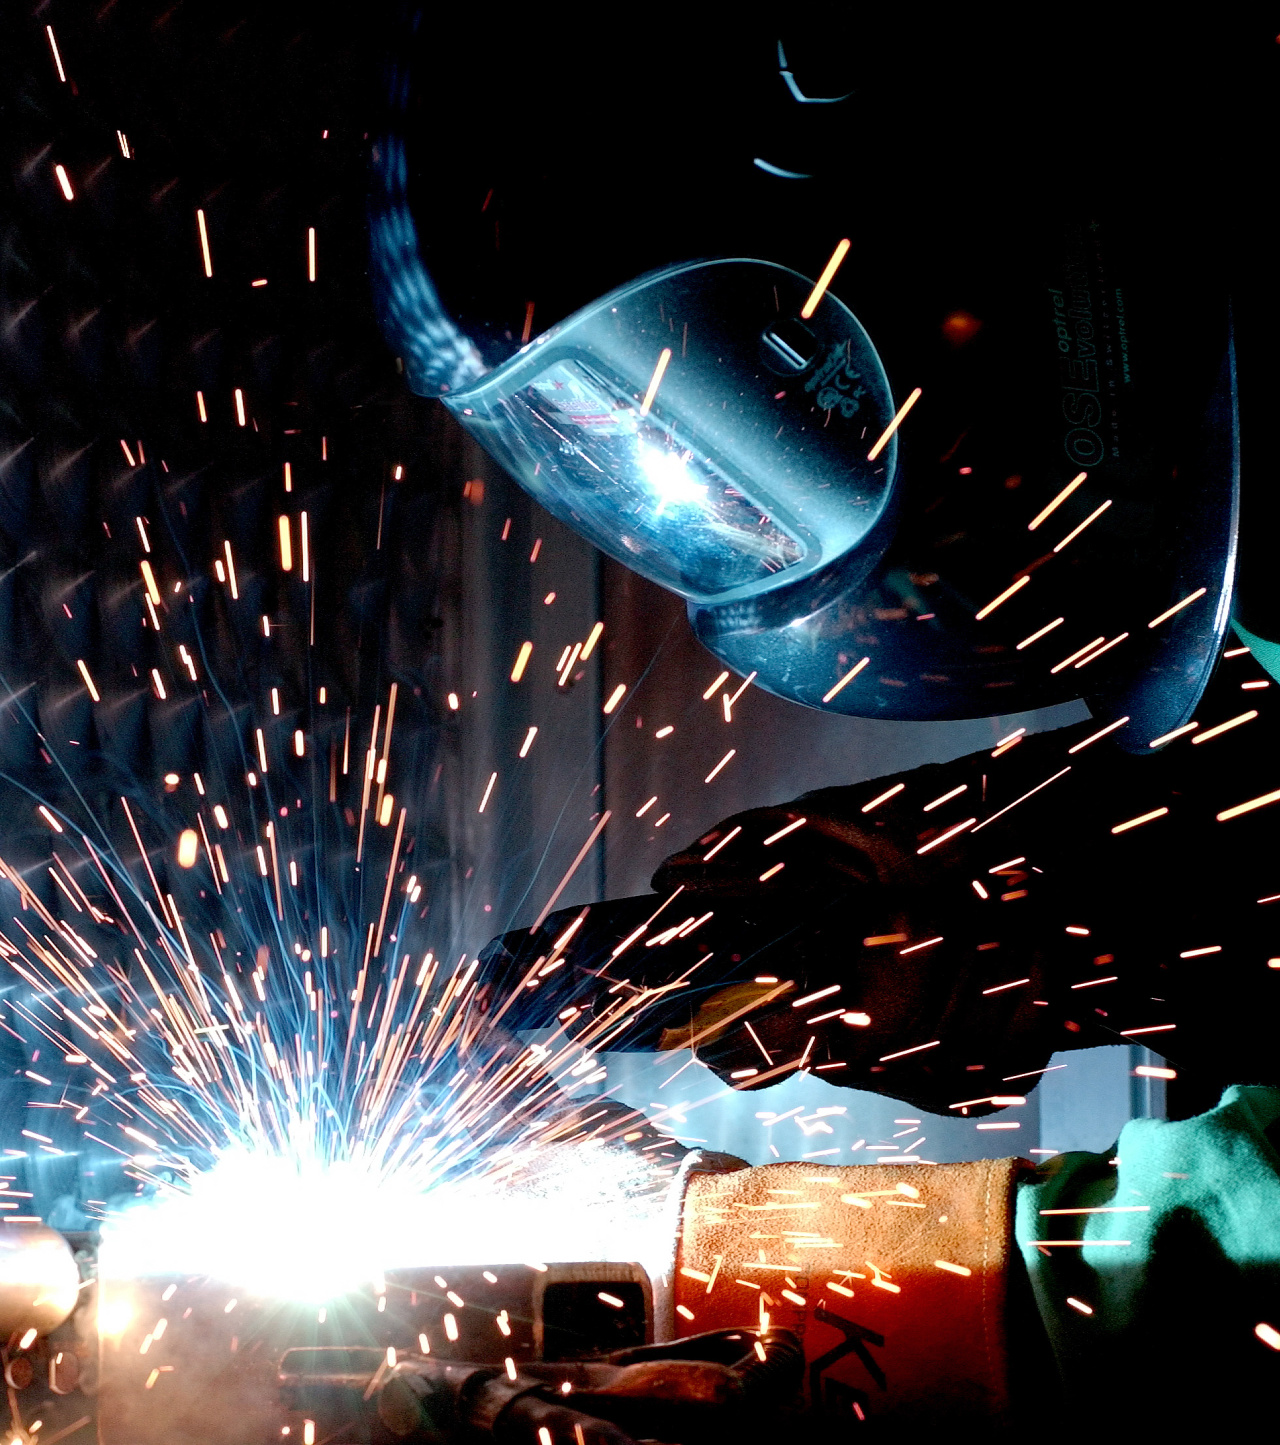
従来の手動MIG溶接 構造製造の支柱である3~10 mm 鋼、アルミニウム、ステンレス鋼 、幅広い用途で使用 造船、整備工場、自動車フレームライン 成熟し、柔軟で、配合不良に対して比較的に良い許容度を備えている。
それも約 500–800mm/min 熟練したオペレータが各溶接ガンを操作する必要がある。薄い部分に広い熱影響領域が発生して変形し、大量の溶接後のクリーニングが発生します。 スパッタ 。
145分のアーク時間を必要とする溶接について、本当のコストは溶接材だけではありません。 はい オペレーター 、はい 設定 、はい ようせつ後磨き 、はい 変形再加工 、はい 下流の収量あたりのスループットのボトルネックをトラブルシューティングする 。
145分かかった溶接は、 のみ 。
レーザーMIGとは
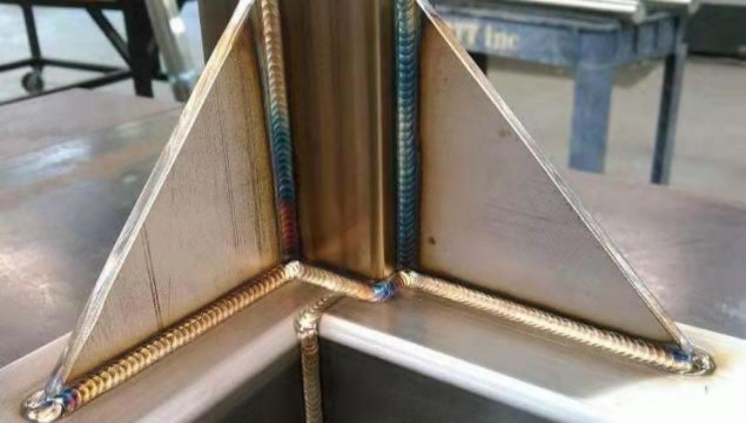
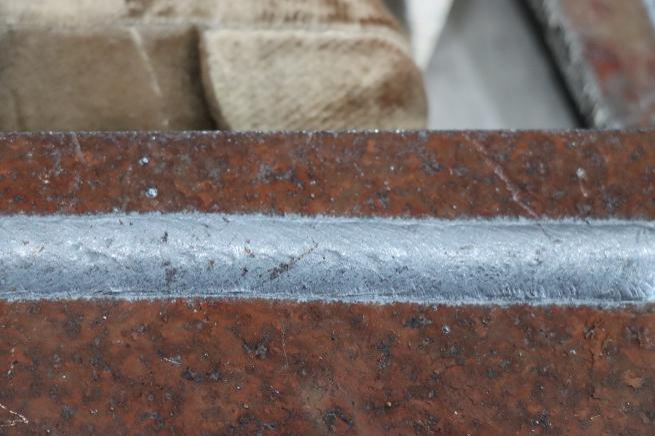
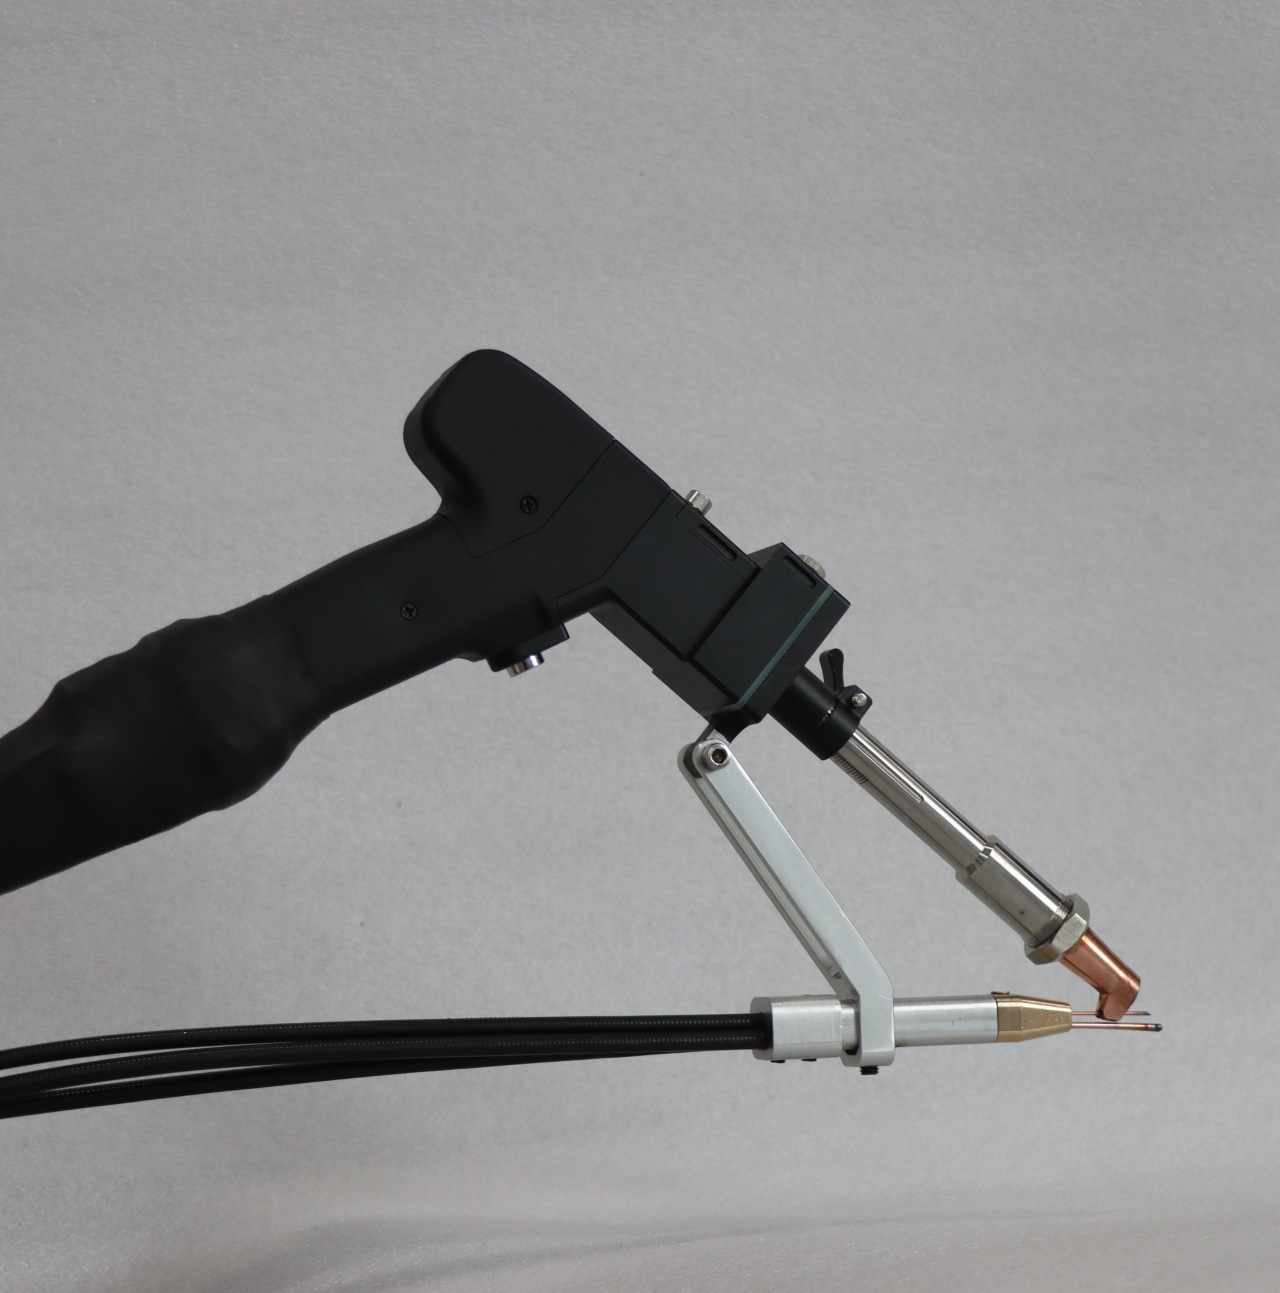
レーザーMIG ( 厚板手持ちレーザー ようせつ )幅揺動のハンドヘルドレーザ溶接と多重ワイヤ送給を結合して、従来のMIG溶接、大溶融幅とスタック高の溶接効果を模擬することを実現する。
技術的優位性
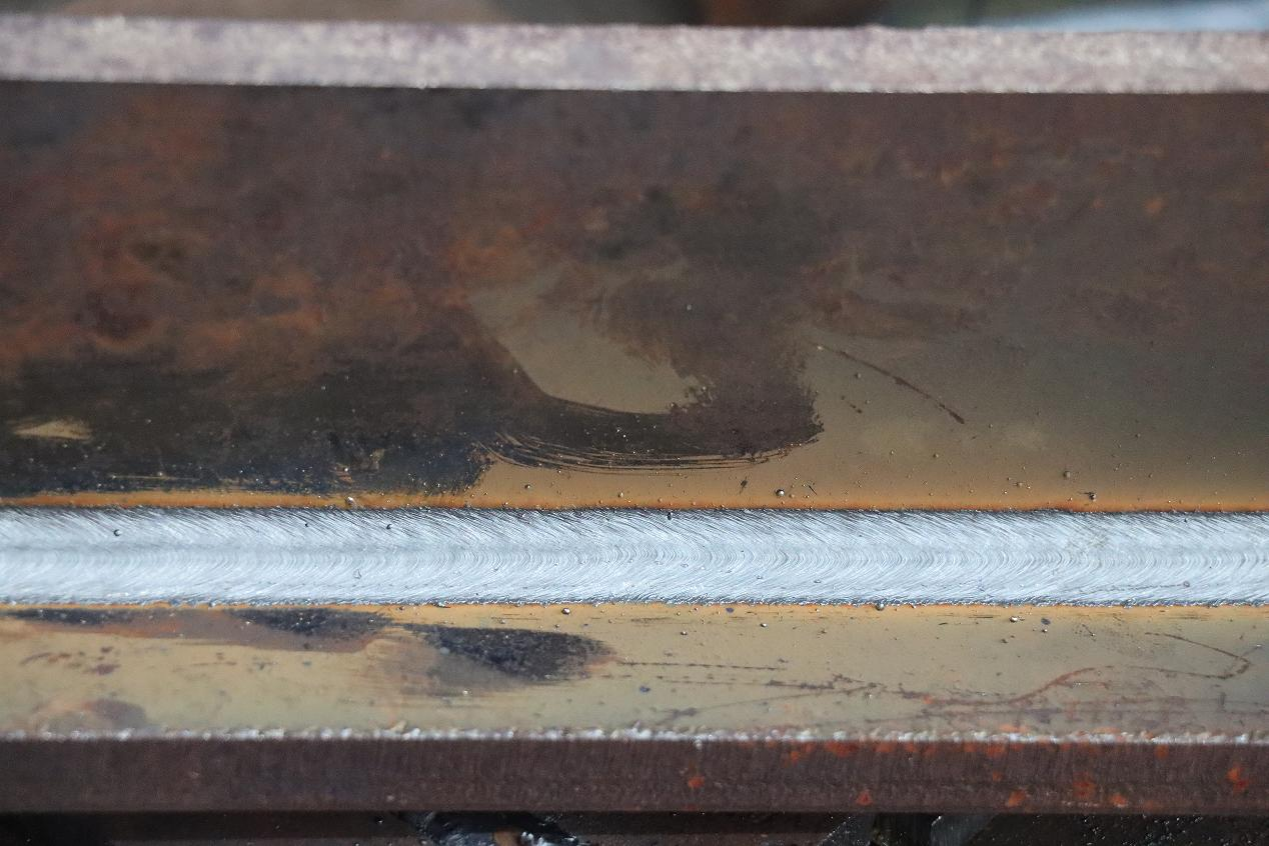
速度 :4 kW混合配置は6-10 mm構造鋼上で達成 400–800 mm/min ――比較アーク溶接のみ 200–400 mm/min
ねつにゅうりょく :より小さいHAZ、より少ない変形、より少ない溶接後補正
貫通 :レーザー細孔の単回通過によるより大きな溶融深さを実現する——MIG溶接は開開先による多段階多層溶接が必要である。(1):レーザー細孔の単回通過によるより、より大きな溶融深さを実現するために、MIG溶接は開先による多段階多
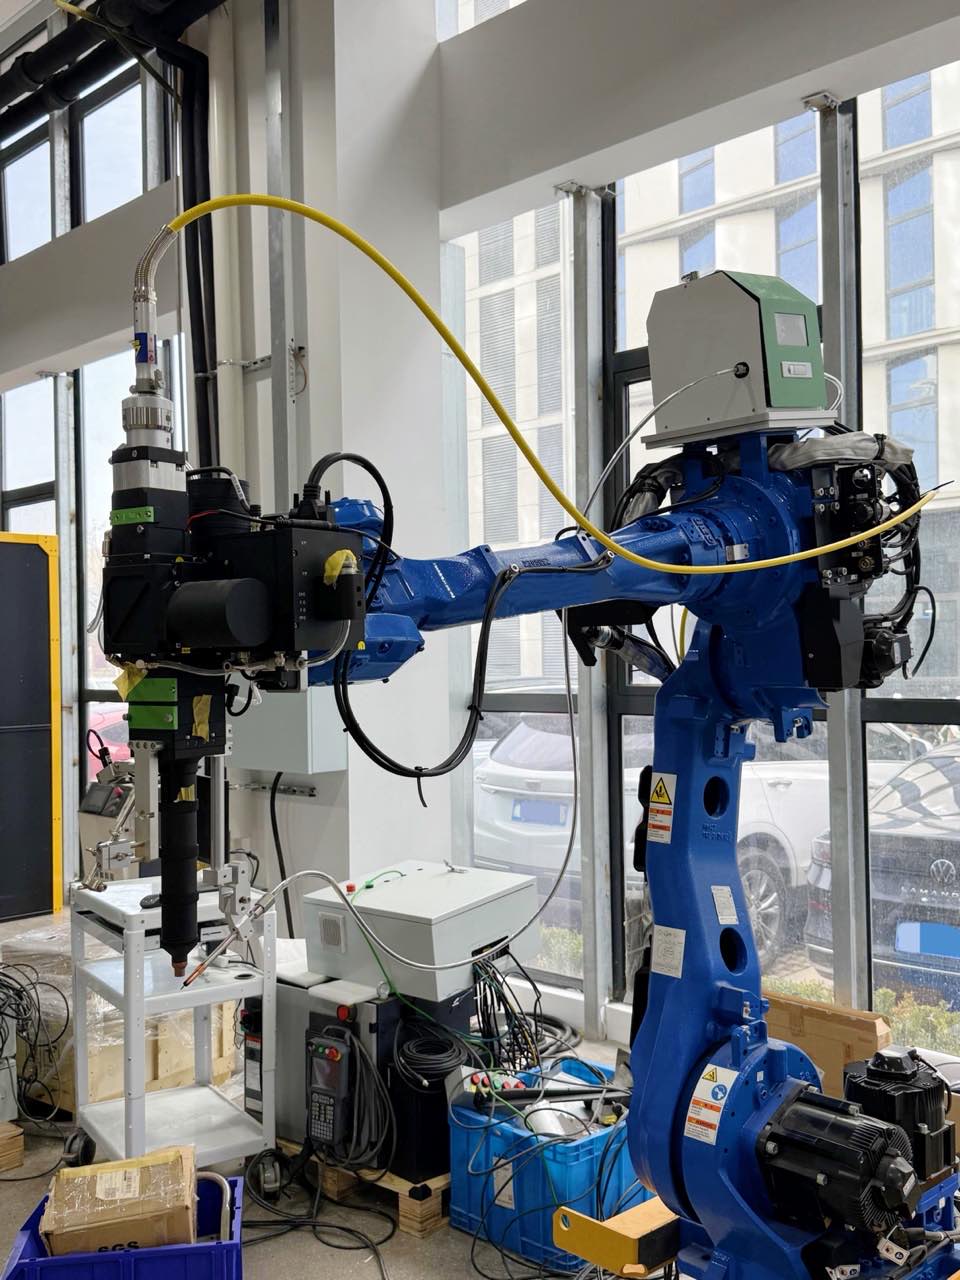
自動化 :完全自動化:協力ロボットへの移植、ロボットへの取り付け、またはユニットの固定をより簡単に行うことで、自動溶接になる
作業環境 :溶接煤塵及びアーク損傷が少ない
適用範囲
適した :構造鋼とアルミニウム、3-10 mm壁厚、標準構造継ぎ手ジオメトリ、ROIを計算できるサイクル短縮ライン、溶接工不足の生産ライン。
向かない :嵌合が悪い(隙間>2 mm)、薄板(<2 mm)、高さ不規則または短周期溶接、再溶着した厚板(>15 mm)。
ROI計算
|
原価カテゴリ |
|
レーザーMIG |
|
コンポーネントあたりのサイクル時間 |
145分 |
26分 |
|
人件費 |
高い |
削減(自動化) |
|
溶接後の研削/クリーニング |
顕著である |
最小 |
|
変形再加工 |
頻繁 |
希少 |
レーザーMIGキャピタル 設備投資回収期間 :
溶接工不足は一時的なものではない--労働力高齢化は 構造的な問題 。光ファイバレーザのコストが低下している--4 kW生産級光ファイバレーザは現在、初期価格のほんの一部にすぎない。コラボレーションロボットは柔軟な自動化を可能にする--適合 高混合、低ロット 仕事をする。
プロセスのアップグレードには、信頼性の高いレーザハードウェアとプロセスサポートが必要です。
- コードスルー注目です
 0