만약 네가 구리를 용접하고 있는데 빔의 질이 틀렸다면 다른 모든 것은 무의미할 것이다.
20년 동안 엔지니어가 핵심 응용을 위해 선택한 광섬유 레이저를 본 후에, 나는 당신에게 말할 수 있다: 단일 모드 vs 다중 모드의 결정은 레이저 용접에서 가장 오해하기 쉬운 변수 중 하나이다-구리에 있어서 가장 영향력이 있을 수 있다.
빔 품질이란 무엇입니까?
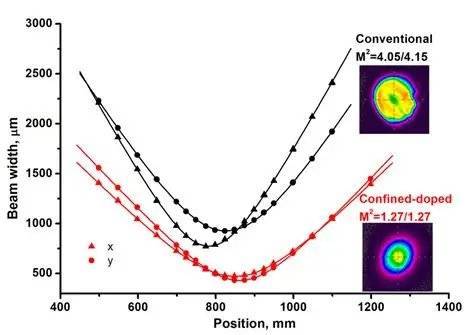
사진 출처: 네트워크
빔의 질량은 M²에 의해 표현됩니다. 레이저 빔이 완벽한 고스 빔에 가까운 정도를 설명합니다.
· M² = 1.0은 완벽한 이론적 빔입니다.
· M² < 1.3 = 단일 모드(연사 한계)
· M² = 2–5 = 다중 모드
m² 낮을수록 빔이 더 세밀하게 초점을 맞추어 가공소재에 전달할 수 있음
전력 밀도(W/cm²)가 높을수록
구리 용접의 경우 전력 밀도 사치스러운 욕구가 아니라 필수 조건이다.구리는 실온에서 95%에 달하는 1070nm의 빛을 반사한다.
반사율을 돌파하고 재료에 에너지를 실제로 결합하기 위해서는 충분한 전력 밀도가 필요합니다.
14 μm 싱글 모드: 높은 밝기 이점
14 μm 싱글 모드 옵티컬 제공 M² 약 <1.3
실제 표현
· 초점 가능한 반점: 작업대 위약 20–30μm
· 전력 밀도: 약 3kW 200 MW/cm²
(이론값)
· 작은 구멍 형성: 구리 속 깊이, 안정 관통
수학적 검증: 3000W 입력 14 μm 코어, 출력 밀도는 구리에서 작은 구멍을 안정시키는 데 필요한 임계값을 훨씬 초과합니다.
IPG의 YLPS 시리즈와 GW 광혜의 YLPS-3000을 포함한 세계 최고의 구리 용접 광섬유 레이저가 둘러싸인 이유입니다. 14 μm 싱글 모드 구문을 내보냅니다.

다중 모드: 전력이 정밀도보다 우수한 경우
다중 모드 옵티컬 (일반적으로 50 – 100 μm 셀) 은 더 높은 절대 전력을 제공하지만 빔 품질은 낮습니다.
· 초점 가능한 반점: 100-300 μm, M²에 따라 다름
· 전력 밀도: 적정 - 정확한 구멍 형성보다는 부피 가열에 적합
· 관통: 깊지만 더 넓은 용접 풀

저울질 비교표

다른 변수: 전력 밀도 임계값
대부분의 사양표에서 알려주지 않는 것은 다음과 같습니다.
구리의 안정적인 소공 용접의 경우 약 100MW/cm² 이상의 전력 밀도가 필요합니다.
데이터 계산:
14 μm 싱글 모드 @ 1500W → ~100 MW/cm² → 임계값 마침✅
100 μm 다중 모드 @ 6000W → ~50 MW/cm² → 임계값 미만❌
이것이 3kW 14 μm 단일 모드 레이저가 고출력 다중 모드 레이저의 얇은 구리에서 일반적으로"더 잘 작동"하는 이유입니다. 전력 밀도 원시 전력이 아니라 관건입니다.
권장사항 적용

- 스캔코드 관심
 0