합류 배열 용접

합류 배열 용접 질문처럼 들리네요.실제로는 세 가지 상황 -- 선택 오류 매개 변수 시, 모든 작업 상황은 다른 형식으로 결함을 드러내다.
구리-구리, 알루미늄-알루미늄, 구리-알루미늄 이종 용접.동일한 애플리케이션 범주, 동일한 디바이스, 비활성 모드 확연히 다르다.
왜 합류 배열이 중요합니다.
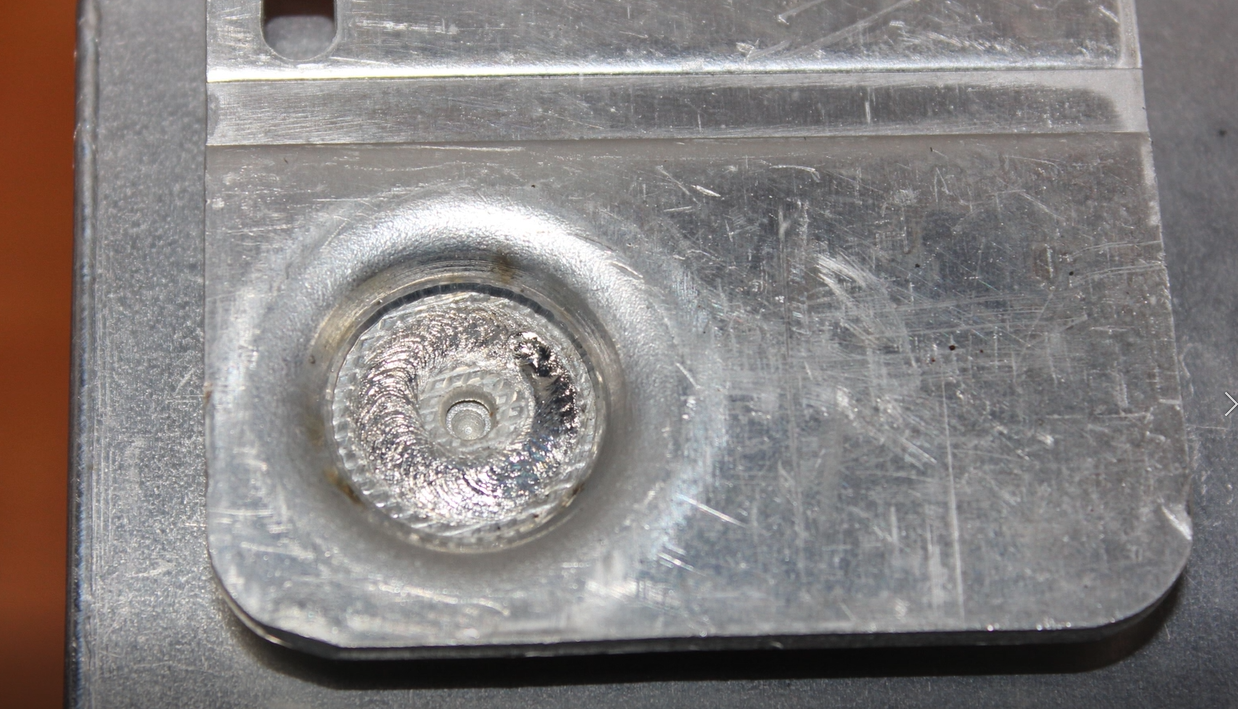
합류 배열 배터리 사이의 주 전류 도체입니다.400V EV 패키지에서 합류 배출은 수백 암페어의 연속 전류를 탑재합니다.이음매 저항은 일관되고 낮으며 안정적이어야합니다. - 차량의 수명을 뛰어넘고 뜨거운 스텝을 견뎌야합니다.고리, 진동, 부식기다려.
1mº의 저항 증가는 300A에서 90W의 추가 열을 발생시킵니다.집약적인 배터리 팩에서는 열을 제거할 곳이 없어 속도가 빨라집니다.배터리 감쇠, 극단적인 경우또한 열 통제 불능 . 그래서 합류 배출 용접 품질 제조 지표뿐만 아니라 신뢰성 지표 。
1
조인트 유형 1: 구리-구리(Cu-Cu)
문제 : 반사율 및 작은 구멍 불안정하다.
순동 (C10100/C11000) 실온에서 약 반사95% 레이저 1070nm。
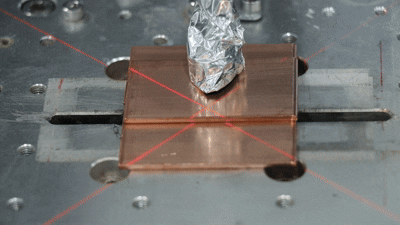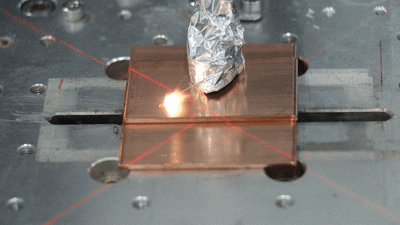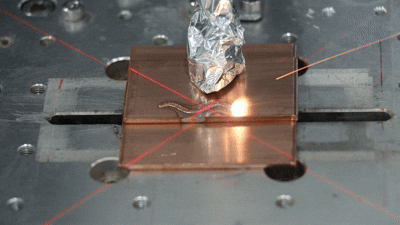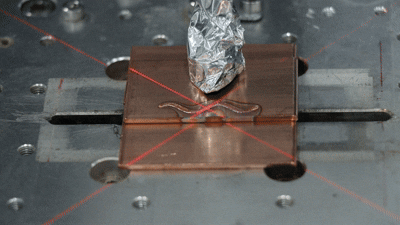
FRM 솔루션 : 원환형 빔으로 구멍 출구 통로를 넓히고,기포가 꺼지기 전에 탈출하도록 허락하다。
2
커넥터 유형 2: 알루미늄-알루미늄(Al-Al)
문제 : 구멍 및 응고 균열 。
수소 구멍 : 알루미늄 용해 시 수소 용해 - 해결 방법: 강력한 사전 처리, 순도 높은 아르곤 가스
작은 구멍 틈 : 알루미늄의 높은 열 전도도와 빠른 응고율은 작은 구멍이 빠르게 내려앉는 것을 의미합니다. 해결 방법: 안정적인 작은 구멍 임계값 > 3.5 MW/cm² 이상에서 작동
열분열 : 일부 알루미늄 - 해결 방법: 정확한 열 입력 제어
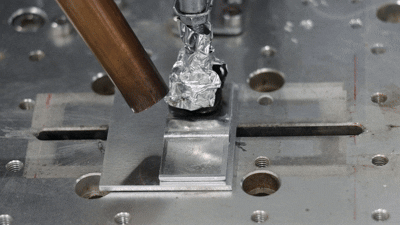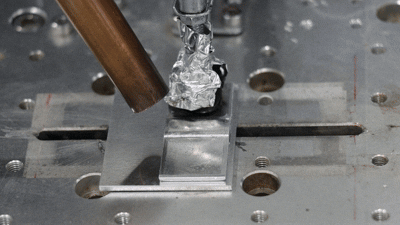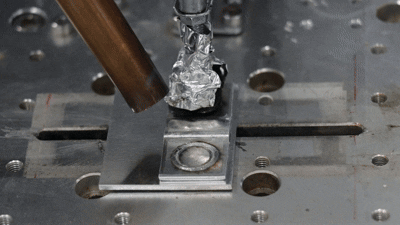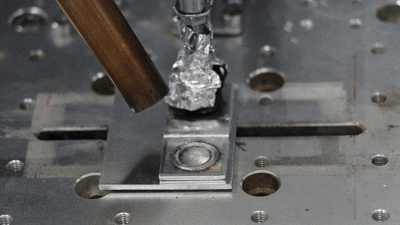
3
조인트 유형 3: 구리-알루미늄 이종(Cu-Al)
문제 : 금속 간 화합물 (IMC).
당 구리와 알루미늄 풀에서 블렌드하면 금속간 화합물 : CuAl₂、Cu₉Al₄、CuAl , 이런 종류의 화합물:
아삭아삭 - 단열 저항 강인성이 낮습니다.진동하 기계 고장
저항성 - - 어떤 모재보다 저항이 더 높다.이음매 가열
일단 형성되면 통제할 수 없다 -- 열을 식힐 수 없다
IMC 두께는 <~5μm가 허용되며,이 임계값을 초과하면 이음매 저항이 증가하고 신뢰성이 떨어진다.
4
편선 용접의 GW 광혜 구성
|
조인트 유형 |
재료 |
두께 |
코어 전력 |
링 코어 |
가스 보호 |
|
Cu-Cu |
순동 |
3–4mm |
2–3kW |
40–60% |
Ar |
|
Al-Al |
1xxx/3xxx Al |
1.5–3mm |
1.5–2.5kW |
50–70% |
Ar |
|
Cu-Al |
이종 |
2–3mm |
1.5–2kW |
20–35% |
Ar |
|
Al-Al(얇음) |
1xxx Al |
<1.5mm |
0.8-1.5kW |
40–60% |
Ar |
GW FRM 빔 에너지 분포 시나리오는 제어 빔 에너지 분포를 통해 용광로의 흐름을 조정합니다. 안정적이고 낮은 스파크 용접 연결입니다.저항이 낮고 내구성이 높으며 대량 복제가 가능한 합류 배출 용접 솔루션을 구축합니다.
- 스캔코드 관심
 0