Se você está soldando cobre e a qualidade do feixe é errada, tudo o resto não faz sentido.
Depois de olhar por duas décadas para os engenheiros selecionando lasers de fibra para aplicações críticas, posso dizer-lhe: a decisão de modo único vs. multimodo é uma das variáveis mais facilmente mal entendidas na soldagem a laser - e provavelmente a mais influente para o cobre.
O que é a qualidade do feixe?
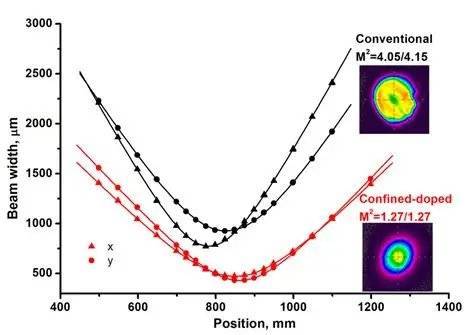
Imagem da web
A qualidade do feixe é caracterizada por M², que descreve o grau em que o feixe laser se aproxima do feixe gaussiano perfeito.
M² = 1,0 é o feixe teórico perfeito
M² < 1,3 = modo único (limite de difração)
M² = 2-5 = multimodal
Quanto menor for o m2, mais o feixe de luz pode ser focado e transmitido para a peça de trabalho.
Quanto maior a densidade de potência (W/cm²).
Para soldagem de cobre, densidade de potência Não é um luxo, mas uma necessidade. O cobre reflete até 95% da luz de 1070nm a temperatura ambiente.
Você precisa de densidade de potência suficiente para quebrar a refletidão e realmente acoplar a energia ao material.
Modo único de 14μm: vantagens de alto brilho
Fibra óptica de modo único de 14μm fornece M² aproximadamente <1,3
Desempenho real
• Pontos focais: aproximadamente na mesa de trabalho 20–30μm
Densidade de potência: cerca de 3 kW 200 MW/cm²
(Valor teórico)
• Formação de pequenos buracos: Penetração estável e profunda no cobre
Verificação matemática: 3.000 W entram no núcleo de 14 μm e a densidade de potência supera o limiar necessário para estabilizar pequenos buracos no cobre.
É por isso que os principais lasers de fibra óptica de solda de cobre do mundo - incluindo a série YLPS da IPG e o YLPS-3000 da GW - estão em torno 14μm modo único Construção de saída.

Multimodo: quando a potência é superior à precisão
Fibra óptica multimodo (normalmente núcleos de 50-100 μm) oferece potência absoluta maior, mas qualidade de feixe menor:
Manchas focais: 100-300 μm, dependendo de M²
Densidade de potência: moderada - mais adequada para aquecimento volumétrico do que formação de pequenos buracos precisos
Penetração: fundo, mas piscina de solda mais larga

Tabela de comparação de compensação

Outra variável: limiar de densidade de potência
A maioria das especificações que não lhe dizem são:
Para a soldagem estável de pequenos orifícios de cobre, é necessária uma densidade de potência superior a cerca de 100 MW/cm².
Contabilidade de dados:
14μm modo único @ 1.500W → 100 MW/cm² → chegando exatamente ao limiar ✅
100μm multimodo @ 6.000W → 50 MW/cm² → abaixo do limiar ❌
É por isso que os lasers monomodais de 3kW e 14μm geralmente "têm melhor desempenho" em cobre fino em lasers multimodos de alta potência - densidade de potência É a chave, não o poder original.
Aplicação recomendada

- Digitalizar o código a seguir
 0