Solda a laser em círculo fechado: como o controle de processo em tempo real evita defeitos de solda
A soldadura a laser em círculo fechado está mudando a forma como as linhas de alta velocidade e segurança crítica controlam a qualidade da soldadura. A abordagem tradicional consiste em definir parâmetros fixos antes de realizar uma inspeção posterior do produto acabado, enquanto o sistema de circuito fechado observa o estado da piscina em tempo real durante a formação da solda e corrige a saída do laser em tempo real. Para aplicações como montagem de baterias de potência, conexões aeroespaciais e outros, essa mudança resolve um curto quadro estrutural de longa data da soldadura a laser tradicional: como ocorrem defeitos como colapsos em pequenos buracos, salpicaduras, vazios, etc. Anteriormente detectar e prevenir.
Este artigo apresentará o princípio de funcionamento do controle de solda a laser de circuito fechado, sensores e sensores necessários para realizar o circuito fechado em tempo real. AI Arquitetura, limitações do sistema de solda de anel aberto e por que800O atraso de resposta em microsegundos tornou-se o padrão de referência da indústria para o monitoramento da qualidade da solda em tempo real.
Por que existe a soldadura a laser tradicional "Zona cega de feedback"
Processo típico de controle de anel aberto
Atualmente, a maioria dos sistemas de solda a laser de fibra na linha de produção segue este processo:→Soldagem a laser→Recolha→Detecção offline. Esse ciclo de feedback geralmente leva horas, enquanto o processo físico que realmente determina a qualidade da solda ocorre em uma escala de tempo de milissegundos ou menos.
Essa equivalência na escala de tempo é a limitação central da soldadura de anel aberto. O próprio laser pode responder em microsegundos, mas o sistema responsável pelo monitoramento dos defeitos é responsável pelo momento em que a soldagem ocorre. " Não vejo."qualquer informação de processo.
Por que existe um teto de qualidade no sistema de anel aberto
Sistema de anel aberto com os mesmos parâmetros fixos para cada peça de trabalho——Potência, velocidade, foco, forma de onda de pulso, sem considerar as mudanças contínuas nas condições reais de trabalho. Na produção real, as seguintes variáveis flutuam constantemente:
· Diferenças entre peças ——A tolerância de espaço, o grau de oxidação da superfície, a diferença de lote de revestimento e a precisão de posicionamento repetido do fixador podem afetar o acoplamento energético da interface de solda.
· Efeito de acumulação térmica ——Primeiro produto soldado em estado de inicialização a frio, segundo soldado com a fixação após várias horas de mergulho quente500Mesmo que os parâmetros de entrada sejam totalmente consistentes, o processo físico real é muito diferente.
· Instabilidade de pequenos buracos ——Pequenos buracos de vapor formados durante a soldadura de fusão profunda (keyholeMilhares de colapsos e reformações ocorrem por segundo, e cada colapso é um potencial ocorrência de buraco ou salpicadura.
Para lidar com essas mudanças, os sistemas de anel aberto geralmente usam janelas de processo mais conservadoras para garantir que ainda funcionem nas piores condições de trabalho. Mas o custo é que, na maioria das condições normais, o sistema funciona sempre em um estado subótimo.
Princípio de funcionamento da soldadura a laser em círculo fechado
Três requisitos necessários para um verdadeiro sistema de circuito fechado
Um sistema de controle de solda a laser de circuito fechado realmente eficaz requer que os seguintes três elementos trabalhem em conjunto:
1. teste ( Detection ) ——Os sensores devem observar o estado da piscina de fusão em tempo real durante o processo de moldagem da solda, em vez de depender da detecção pós-solda.
2. Atraso ( Latency ) ——O tempo da detecção até a execução da correção deve ser menor do que o tempo de evolução do próprio evento de defeito.
3. Velocidade de correção ( Correction Speed ) ——A fonte de luz laser deve ter capacidade de modulação de potência rápida o suficiente para realizar ações de correção.
Por que Ásia800 microsegundos de atraso é o padrão da indústria
O tempo de evolução dos eventos de colapso de pequenos buracos é geralmente 0.5 ~2entre milisegundos. Se o tempo de resposta do sistema de controle exceder essa janela, os parâmetros do próximo ciclo de soldagem só podem ser ajustados posteriormente, sem a possibilidade de corrigir o defeito em curso.
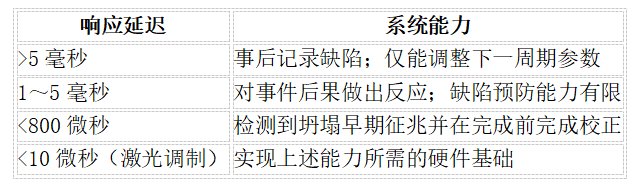
Na Ásia 800 Em níveis de atraso de microssegundos, o sistema pode identificar sinais iniciais como mudanças na profundidade de pequenos buracos, mudanças na intensidade de emissão de plasma e ajustar a saída do laser antes que o evento de colapso ocorra completamente. É exatamente isso."Correção preditiva"com"Gravação passiva"diferenças essenciais entre elas.
Arquitetura de sensores para monitoramento de qualidade de solda em tempo real
A detecção precisa de pequenos buracos e comportamento da piscina de fusão requer vários canais de sensores complementares que trabalhem em conjunto, porque um único sensor não consegue capturar completamente o estado do processo.
Imagem em camadas de coerência óptica (OCT)
OCT A medição direta de profundidade de pequenos orifícios em sub-micrômetros é fornecida. Devido à sua interferência com a pluma de plasma é muito menor do que a imagem de luz visível convencional,OCTA capacidade de ler os dados de profundidade de fusão diretamente, em vez de calcular indiretamente com base em parâmetros como potência, velocidade e outros.
Array de detecção fotoelétrica de comprimento de onda múltiplo
Adopção UV (300~500nmluz visível)700~900nm (Infravermelho)1000~1100nmDetector fotoelétrico de três canais para100kHzAs taxas de amostragem acima são coletadas sincronicamente e cada canal captura diferentes informações de processo:
·UV Canal: intensidade de emissão de plasma
·Canal de luz visível: radiação térmica da piscina de fusão
·Canal infravermelho: sinais de retrodispersão e retroreflexão na área de ação do laser
A captura sincronizada de três canais oferece maior capacidade de discernimento ao sistema de controle do que um sensor de canal único.
alta velocidadeCâmera CMOS
Por segundo 1 até10Operando em milhares de quadros, a câmera de alta velocidade fornece informações espaciais inacessíveis aos sensores de ponto——A geometria da piscina de fusão, a forma da saída dos pequenos buracos e a localização específica do salpimento. Com a combinação de dados de sensores de sequência temporal, o sistema não só"Detectado"Os defeitos também podem ser localizados com precisão.
Câmera de moldagem após soldadura
As câmeras de moldagem pós-solda são usadas para medir a geometria da superfície da costura, formando um anel fechado entre os dados de processo em tempo real e os padrões de aceitação a nível de peça de trabalho.
Tomar decisões a nível submilissegundosArquitetura de processamento de IA
Para 100kHz Quantidade de dados de sensores coletados com taxas de amostragem superiores ou superioresPIDCapacidade de processamento do controlador dentro da janela de tempo necessária. Por isso, geralmente é usado um sistema hierárquicoAIEstrutura:
· CNN (Rede Neural Convolutiva) ——Tratar anomalias espaciais em imagens de câmeras de alta velocidade para identificar padrões de desestabilização de pequenos buracos e desvios geometricos da piscina de fusão.
· LSTM (Rede de memória de curto e longo prazo) ——AnáliseOCTOs padrões de sequência cronológica nos dados de detecção fotoeletrônica identificam seus sinais precursores antes de um evento de colapso ocorrer.
· Redes neuronais de informação física ( PINN ) ——Restringir a saída do modelo de acordo com as leis da termodinâmica reduz o risco de o modelo fazer recomendações de correção que são fisicamente inviáveis ou que podem desencadear defeitos secundários.
Neste link de processamento, a sequência temporal determinista é tão importante quanto a potência de cálculo. Tremor no circuito de controle ( jitter introduzirá flutuações de atraso, independentemente da capacidade do modelo individual, enfraquecerá a sub800Efeito do objetivo de microsegundos.
Rastreabilidade da solda: arquivos digitais por trás de cada costura
Cada evento de solda gera um registro completo com carimbo de tempo, incluindo: OCT Dados de profundidade de fusão, sinais de detecção fotoelétrica de cada canal, sequência de quadros de câmera,AILog de decisão e ações de correção efetivamente executadas e associadas ao número de série da peça de trabalho específica.
Para a montagem de baterias de potência e a fabricação aeroespacial, a rastreabilidade de soldadura a nível de peça de trabalho está se tornando cada vez mais um requisito rígido para o acesso à certificação, em vez de uma função opcional. Registros digitais estruturados tornam o processo completo retroviável nesta escala de produção em massa.
Diferenças principais entre a soldagem a laser de anel aberto e fechado
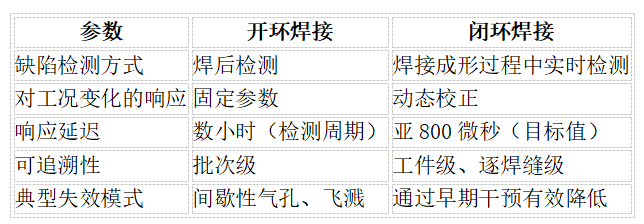
Como avaliar um sistema de solda a laser em círculo fechado
Para avaliar se a linha de produção necessita de uma equipe de engenharia com controle de circuito fechado, as seguintes questões podem ajudar a esclarecer as lacunas existentes:
·A área de soldagem está equipada com sensores em tempo real? Quais são configurados?
·Detecção de ponta a ponta - Quanto é realmente o atraso da correção?
·Os dados de qualidade são verificados por soldadura ou permanecem apenas no nível de lote?
·Os defeitos intermitentes do poro de ar estão relacionados com a temperatura da fixação, a mudança de turno ou a flutuação do lote de materiais?
Se defeitos como os orifícios de ar são intermitentes e relacionados às condições de trabalho, geralmente significa que esta é uma limitação inerente ao sistema de anel aberto e é difícil resolver apenas com ajuste de parâmetros.——Porque a velocidade de mudança da variável de entrada é mais rápida do que a velocidade de resposta do circuito de controle.
Perguntas frequentes (FAQ)
1.O que é a solda a laser em círculo fechado? A soldagem a laser em círculo fechado é um método de controle de processo: os sensores monitoram o processo de soldagem em tempo real e ajustam automaticamente a saída do laser para a correção antes que a instabilidade, como o colapso de pequenos buracos, leve a defeitos, em vez de confiar na detecção pós-soldagem para detectar o problema.
2.Por que o atraso de resposta é tão crítico para o controle de qualidade da soldagem a laser? O colapso de pequenos buracos é uma das principais causas de defeitos de buracos e salpicaduras, e seu tempo de evolução é geralmente 0.5 ~2entre milisegundos. Se a detecção do sistema de controle-O atraso da correção excede essa janela e os defeitos são registrados e não podem ser evitados. atraso inferior ao800Em microsegundos, o sistema pode concluir a correção na fase inicial do colapso.
3.Quais são os sensores usados normalmente para monitoramento de solda em tempo real? Os sensores comuns incluem imagens de estratificação de coerência óptica para medir a profundidade de pequenos buracos ( OCT Arrays fotoeletrônicos de comprimento de onda múltiplo para capturar sinais de plasma e radiação térmica, bem como câmeras de alta velocidade para observar a geometria da piscina de fusão e o posicionamento de salpicaduras. Como um único sensor não pode fornecer uma imagem completa do processo, esses sensores geralmente são usados em combinação.
4.Por que a rastreabilidade da soldadura é tão importante para baterias de energia e aplicações aeroespaciais? A rastreabilidade de solda a nível de peça de trabalho pode corresponder os dados de processo, como a profundidade de fusão e as ações de correção, ao número de série específico da peça de trabalho, fornecendo suporte à auditoria de qualidade e ao acesso à certificação, que estão se tornando cada vez mais obrigatórios na produção em massa de componentes críticos à segurança.
Conclusão
A soldagem a laser de anel fechado resolve um problema fundamental que o sistema de anel aberto não pode superar apenas com a regulação de parâmetros: a instabilidade do processo é detectada e corrigida durante a soldagem ainda durante o processo de moldagem. através da integração OCT Detecção fotoeletrônica de comprimentos de onda múltiplos, imagem de alta velocidade e restrições físicasAIModelo, sistema de circuito fechado dedicado a detectar-Corrigir atraso de compressão para800Abaixo da linha de divisão dos microsegundos.——É exatamente isso."Correção preditiva"com"Gravação passiva"divisão de água. Para as empresas de fabricação que avaliam sistemas de qualidade de soldagem de bateria de potência ou aeroespacial, o atraso de resposta, a cobertura do sensor e a rastreabilidade a nível de peça de trabalho são três critérios-chave para determinar se uma arquitetura atende aos requisitos de produção em massa.
- Digitalizar o código a seguir
 0