Если вы свариваете медь, а масса луча неправильная, все остальное бессмысленно.
После двадцати лет работы с инженерами, которые выбирают оптические лазеры для критически важных применений, я могу сказать вам, что одномодовые решения против многомодовых являются одной из самых непонятных переменных в лазерной сварке - возможно, наиболее влиятельной для меди.
Что такое масса луча?
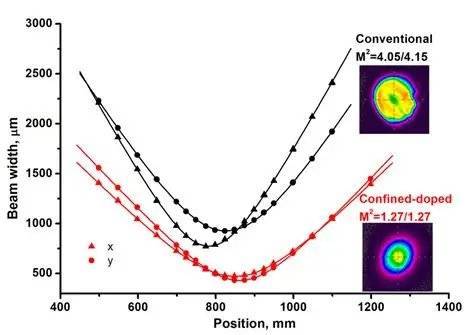
Фотографии из сети.
Масса луча характеризуется M² - описывает степень приближения лазерного луча к идеальному гауссовому лучу.
М² = 1.0 - идеальный теоретический луч.
М² < 1.3 = одномодовый (дифракционный предел)
М² = 2 - 5 = Мультимедий
Чем ниже м², тем плотнее фокусируется луч и передается к изделию.
Чем выше плотность мощности (W / cm²).
Для сварки меди, Плотность мощности Не роскошная потребность, а необходимое условие. Медь отражает до 95% 1070 нм света при комнатной температуре.
Вам нужно достаточно плотности мощности, чтобы прорваться через альбедо и действительно связать энергию с материалом.
Модель 14 мкм: преимущество высокой яркости
14 мкм одномодовое волокно обеспечивает M² около < 1.3
Фактические показатели
· Фокусируемое пятно: приблизительно на рабочем столе 20–30μm
Плотность мощности: около 3 кВт / ч 200 MW/cm²
(Теоретические значения)
· Формирование маленьких отверстий: Глубокое, стабильное проникновение меди
Математическая проверка: 3000W вводит 14 мкм сердечника, плотность мощности намного превышает порог, необходимый для стабилизации отверстий в меди.
Вот почему ведущие мировые волоконно - оптические лазеры с медной сваркой, включая IPG серии YLPS и GW Light YLPS - 3000, вращаются вокруг Модель 14 мкм Экспорт построен.

Многомодовый: когда мощность лучше точности
Многомодовое оптическое волокно (обычно с сердечниками 50 - 100 мкм) обеспечивает более высокую абсолютную мощность, но более низкое качество луча:
• Фокусируемое пятно: 100 - 300 мкм, в зависимости от м²
Плотность мощности: умеренная - лучше подходит для объемного нагрева, чем для точного образования отверстий
· Проникновение: глубокий, но более широкий сварочный бассейн

Сравнительная таблица

Другая переменная: порог плотности мощности
Большинство спецификаций не говорят вам:
Для сварки медью со стабильными отверстиями требуется плотность мощности около 100 МВт / см².
Учет данных:
14 мкм одномодовый @ 1500 Вт → ~ 100 МВт / см² → Только что достиг порога ✅
100 мкм мультимоды @ 6000 Вт → ~ 50 МВт / см² → ниже порога ❌
Вот почему одномодовые лазеры мощностью 3 кВт 14 мкм обычно « работают лучше » на тонкой меди мощных многомодовых лазеров - Плотность мощности Это ключ, а не первоначальная мощность.
Прикладные рекомендации

- Внимание
 0