Лазерная сварка с замкнутым контуром: как управление процессом в реальном времени предотвращает дефекты сварки
Лазерная сварка с замкнутым контуром изменяет режим контроля качества сварки на высокотактных и безопасных ключевых производственных линиях. Традиционный способ состоит в том, чтобы сначала установить фиксированные параметры, а затем проверить готовый продукт задним числом, в то время как замкнутая система наблюдает состояние плавильного бассейна в режиме реального времени при сварке и мгновенной коррекции лазерного выхода. Для таких сценариев применения, как сборка силовых батарей, аэрокосмические соединения и т. Д., Этот сдвиг решает давнюю структурную короткую пластину традиционной лазерной сварки: как возникают дефекты, такие как коллапс в маленьких отверстиях, брызги и поры раньше Их выявляют и предотвращают.
В этой статье система описывает принцип работы управления лазерной сваркой с замкнутым контуром, а также датчики и AI Ограничения архитектуры, системы сварки с открытым кольцом и почему суб800Задержка микросекундной реакции стала отраслевым эталоном для мониторинга качества сварки в реальном времени.
Почему существует традиционная лазерная сварка?« Слепая зона обратной связи»
Типичный процесс управления открытым кольцом
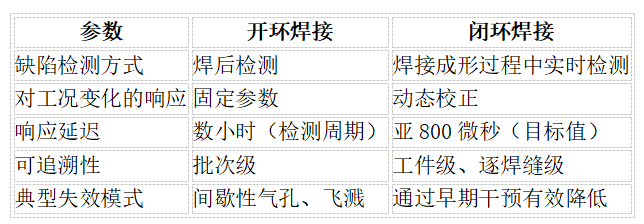
В настоящее время большинство волоконно - оптических лазерных сварочных систем на производственных линиях следуют такому процессу: настройка параметров→Лазерная сварка→Сними.→Проверка оффлайн. Этот цикл обратной связи обычно занимает несколько часов, в то время как физические процессы, которые действительно определяют качество сварки, происходят в миллисекундах или даже короче.
Это неправильное распределение временных масштабов является основным ограничением сварки с открытым кольцом. Сам лазер может реагировать на микросекундные уровни, но система, ответственная за мониторинг дефектов, происходит в момент сварки. " Не вижу."Информация о любом процессе.
Почему существует потолок качества
Система открытого кольца использует одни и те же фиксированные параметры для каждой детали- Да.Мощность, скорость, фокусное положение, форма импульсной волны без учета непрерывных изменений реальных условий. В реальном производстве постоянно колеблются следующие переменные:
· Разница между изделиями - Да.Допуски зазора, степень окисления поверхности, разница в партиях покрытия, точность повторного позиционирования зажима влияют на энергетическую связь на стыке сварки.
· эффект накопления тепла - Да.Первый продукт, сваренный в холодном пусковом режиме, с зажимом после нескольких часов термического погружения500Товарный продукт, даже если входные параметры полностью совпадают, фактические физические процессы сильно отличаются.
· неустойчивость отверстия - Да.Паровые отверстия, образующиеся в процессе глубокой сварки (keyholeКаждую секунду он разрушается и образуется тысячи раз, и каждый коллапс является потенциальным воздушным отверстием или брызгами.
В ответ на эти изменения системы с открытым кольцом обычно используют более консервативные технологические окна для обеспечения работы в наихудших условиях. Но цена такова: в большинстве нормальных рабочих условий система фактически работает в субоптимальном состоянии.
Принцип работы лазерной сварки с замкнутым контуром
Три необходимых условия для реальной замкнутой системы
Подлинно эффективная система управления лазерной сваркой с замкнутым контуром требует совместной работы следующих трех элементов:
1. Проверка ( Detection ) - Да.Датчики должны наблюдать состояние бассейна в режиме реального времени во время сварки, а не полагаться на обнаружение после сварки.
2. Задержка ( Latency ) - Да.Время от обнаружения до выполнения коррекции должно быть меньше времени эволюции самого дефектного события.
3. Скорость коррекции ( Correction Speed ) - Да.Лазерный источник света должен обладать достаточно быстрой модуляцией мощности для выполнения корректирующих действий.
ПочемуЗадержка 800 микросекунд - эталон для отрасли.
Время, в течение которого происходит разрушение отверстия, обычно 0,5 ...2В миллисекундах. Если время отклика системы управления превышает это окно, параметры следующего цикла сварки могут быть скорректированы только задним числом без устранения возникающих дефектов.
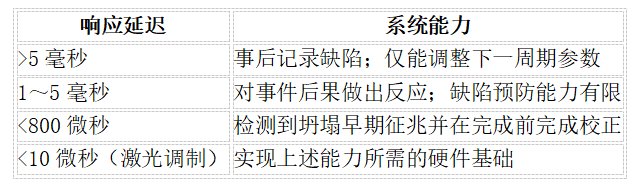
В Азии 800 При микросекундном уровне задержки система может распознавать ранние признаки изменения глубины отверстия, изменения интенсивности плазменного излучения и корректировать выход лазера до полного коллапса. Именно это"Прогностическая коррекция"А"пассивная запись"Существенное различие между ними.
Чувствительная архитектура для контроля качества сварки в реальном времени
Точное обнаружение поведения отверстия и бассейна требует совместной работы нескольких дополнительных сенсорных каналов, поскольку один датчик не может полностью захватить весь процесс.
Оптическая когерентная томография (OCT)
OCT Можно непосредственно измерить глубину отверстий в субмикронах. Поскольку он подвержен воздействию плазменных шлейфов гораздо меньше, чем обычное изображение видимого света,OCTМожет непосредственно считывать данные о глубине плавления, а не косвенно выводить на основе мощности, скорости и других параметров.
многоволновая фотоэлектрическая детекторная решетка
Применение UV (300...500nmВидимый свет (700...900nmИнфракрасный (1000...1100nmТрехканальный фотодетектор, в100kHzВышеуказанная скорость отбора проб синхронно собирается, каждый канал захватывает разную технологическую информацию:
·UV Канал: интенсивность плазменной эмиссии
·Канал видимого света: тепловое излучение бассейна
·Инфракрасный канал: обратное рассеяние и отражение сигналов в зоне действия лазера
Трехканальный синхронный сбор, по сравнению с одноканальными датчиками, обеспечивает более высокую способность распознавания для системы управления.
высокоскоростнойКамера CMOS
В секунду 1 Ваньчжи10Работая со скоростью 10 000 кадров, высокоскоростная камера обеспечивает пространственную информацию, которую не могут получить точечные датчики- Да.Геометрия бассейна, форма выхода отверстия и конкретное положение, создаваемое брызгами. В сочетании с датчиками временных рядов система может не только"Обнаружен"Дефекты, но также и для достижения точного позиционирования дефектов.
Сформированная после сварки камера
После сварки формовочная камера используется для измерения геометрии поверхности шва, образуя замкнутое кольцо между технологическими данными в реальном времени и стандартом приемки уровня детали.
Подмиллисекундные решения.Архитектура обработки ИИ
по 100kHz Объем сенсорных данных, собранных с использованием коэффициента отбора проб выше, намного превышает традиционныйPIDВозможности контроллера в течение требуемого времени. Поэтому обычно используется иерархия.AIАрхитектура:
· CNN (Сверточные нейронные сети) - Да.Обработка пространственных аномалий в изображениях высокоскоростной камеры, выявление режима потери устойчивости отверстия и геометрических морфологических отклонений бассейна.
· LSTM (Сеть краткосрочной и долгосрочной памяти) - Да.анализOCT& Режим временных рядов в данных фотоэлектрического обнаружения распознает сигналы его предвестников до того, как произойдет коллапс.
· Физические информационные сети ( PINN ) - Да.Вывод модели ограничен термодинамическими законами, что снижает риск того, что модель даст коррекционные рекомендации, которые физически неосуществимы или могут вызвать вторичные дефекты.
В этой цепочке обработки определенная временная последовательность столь же важна, как и вычислительная сила. Контролируйте движение в контуре ( jitter ) Введёт отложенные колебания, независимо от того, насколько сильна индивидуальная модель, ослабляет суб -800Эффективность достижения микросекундных целей.
Отслеживаемость сварки: цифровые файлы за каждым швом
Каждое сварное событие создает полную запись с меткой времени, включая OCT Данные о глубине плавления, сигналы фотоэлектрического обнаружения каналов, последовательность кадров камеры,AIЖурнал принятия решений и фактически выполняемые корректирующие действия связаны с серийными номерами конкретных деталей.
Для сборки силовых батарей и аэрокосмического производства прослеживаемость сварки на уровне деталей становится все более жестким требованием, а не факультативной функцией для доступа к сертификации. Структурированные цифровые записи позволяют проследить весь процесс в этом масштабе массового производства.
Ключевые различия между открытой и замкнутой лазерной сваркой
Как оценить замкнутую лазерную сварочную систему
Для инженерной команды, которая оценит, нужно ли вводить замкнутый контроль на производственных линиях, следующие вопросы помогут прояснить существующие пробелы:
·Есть ли датчики реального времени в сварной зоне? Какие конфигурации?
·Всестороннее обнаружение - Да. Какова фактическая задержка коррекции?
·Данные о качестве доступны по шву или остаются только на уровне партии?
·Связаны ли дефекты прерывистых пористостей с температурой зажима, сменным переключением или колебаниями партии материала?
Если такие дефекты, как пористость, являются прерывистыми и связаны с условиями работы, это обычно означает, что это неотъемлемое ограничение системы открытого кольца, которое трудно решить только путем настройки параметров- Да.Потому что входная переменная изменяется быстрее, чем скорость реакции контрольного контура.
Часто задаваемые вопросы (FAQ)
1.Что такое замкнутая лазерная сварка? Лазерная сварка с замкнутым контуром - это метод управления процессом: датчик контролирует процесс сварки в режиме реального времени и автоматически корректирует выход лазера для коррекции, прежде чем потеря стабильности, такая как коллапс отверстия, приведет к дефекту, вместо того, чтобы полагаться на обнаружение проблемы после сварки.
2.Почему задержка реакции так важна для контроля качества лазерной сварки? Крах маленьких отверстий является одной из основных причин дефектов пористости и брызг, которые обычно развиваются во времени 0,5 ...2В миллисекундах. Если система контроля обнаруживает- Да.Корректировка задержки, превышающей это окно, может только записывать дефекты, но не может быть предотвращена. Задержка ниже800В микросекундах система может завершить коррекцию на этапе запуска коллапса.
3.Какие датчики обычно используются для мониторинга сварки в реальном времени? Общие датчики включают оптическую когерентную томографию для измерения глубины отверстия ( OCT Многоволновые фотоэлектрические детекторные решетки для захвата сигналов плазмы и теплового излучения, а также высокоскоростные камеры для наблюдения геометрической формы плавильного бассейна и местоположения брызг. Поскольку один датчик не может обеспечить полную картину процесса, эти датчики обычно используются в комбинации.
4.Почему прослеживаемость сварки так важна для силовых батарей и аэрокосмических применений? Отслеживаемость сварки на уровне деталей может соответствовать глубине плавления, действию коррекции и другим технологическим данным конкретного серийного номера детали один за другим, чтобы обеспечить поддержку аудита качества и сертификационного доступа, что все чаще становится обязательным требованием в массовом производстве ключевых компонентов безопасности.
Заключение
Лазерная сварка с замкнутым контуром решает основную проблему, которую система открытого кольца не может преодолеть только за счет настройки параметров: в процессе сварки все еще находится процесс формования, обнаруживается и корректируется неустойчивость процесса. Через интеграцию OCT Многоволновое фотоэлектрическое обнаружение, высокоскоростное изображение и физические ограниченияAIМодель, замкнутая система предназначена для обнаружения- Да.Корректировка задержки сжатия до800В микросекундах.- Да.Именно это"Прогностическая коррекция"А"пассивная запись"Водораздел. Для производственных предприятий, которые оценивают энергетические батареи или системы качества аэрокосмической сварки, задержка отклика, сенсорное покрытие и прослеживаемость уровня деталей являются тремя ключевыми критериями для определения того, соответствует ли архитектура требованиям уровня массового производства.
- Внимание
 0